写前面
机厂与客户审厂除了问这根高压线压接/电测不格还会问:条自化产是否按约定能力收?关键工参数能溯到设备与配方版本?铝线与铜线是否共用了不共用的压?
T/CS 119-2025 管的是新源汽车高线自动化生产 身:使用条件、技术要求试验方法、检验规及标志包装运输贮存,适用于产线设计、制造和检验。它与 T/SZECC 001-2026 这类工艺/过程标准不是同一张地图:前者看产线能力,后者看产品工艺。
本文按标准定位照 工到客户端闸门 → 屏蔽行业行做法 → 铜模板并存 → 验收字与落地展开。具体值、试验方法与准则正式标准文本及客户规范为准。
一、先分清:工艺标准 vs 线标
【图1】
注:左栏工/过程准进产品字段与工位闸;右产/设备标准进验收记录与设备数追溯混用导分责失败。
| 维度 | 工艺/过程类 | 线/设备类(T/CS 119-2025) |
|---|---|---|
| 对象 | 与质量控制 | 动化生产线整机 |
| 典型内 | 剥差、压接断面、拉力、件-过程-成品 | 条件、技术要求、试验方法、检验规 |
| 客户落点 | 工艺主据、工位 OK/NG、产品链 | 设备主数据、FAT/SAT/巡检、参数 SPC |
| 审厂常问 | 这做得对不对 | 这条线能力与一致性如何 |
践建议: 智能客户端使用双轨主数据键:
spec_source+spec_rev:工标 / 客户纸 / 企业艺 束产品;-
equip_std+accept_report_uri+line_id:约束产线能力。
工艺限值走 ECN改设备收结论走设备变单。两套审日志不要揉进同一张置页。
二、HV 自动线工位 → 户端门映射
公开摘要未给出逐条工位清单,但从 HV 自动产线行业通能力与软件落地需要典型链可概括为:裁 → 屏蔽理 → 压 电 → 包入库);际线还插入视觉、气密、打标等。
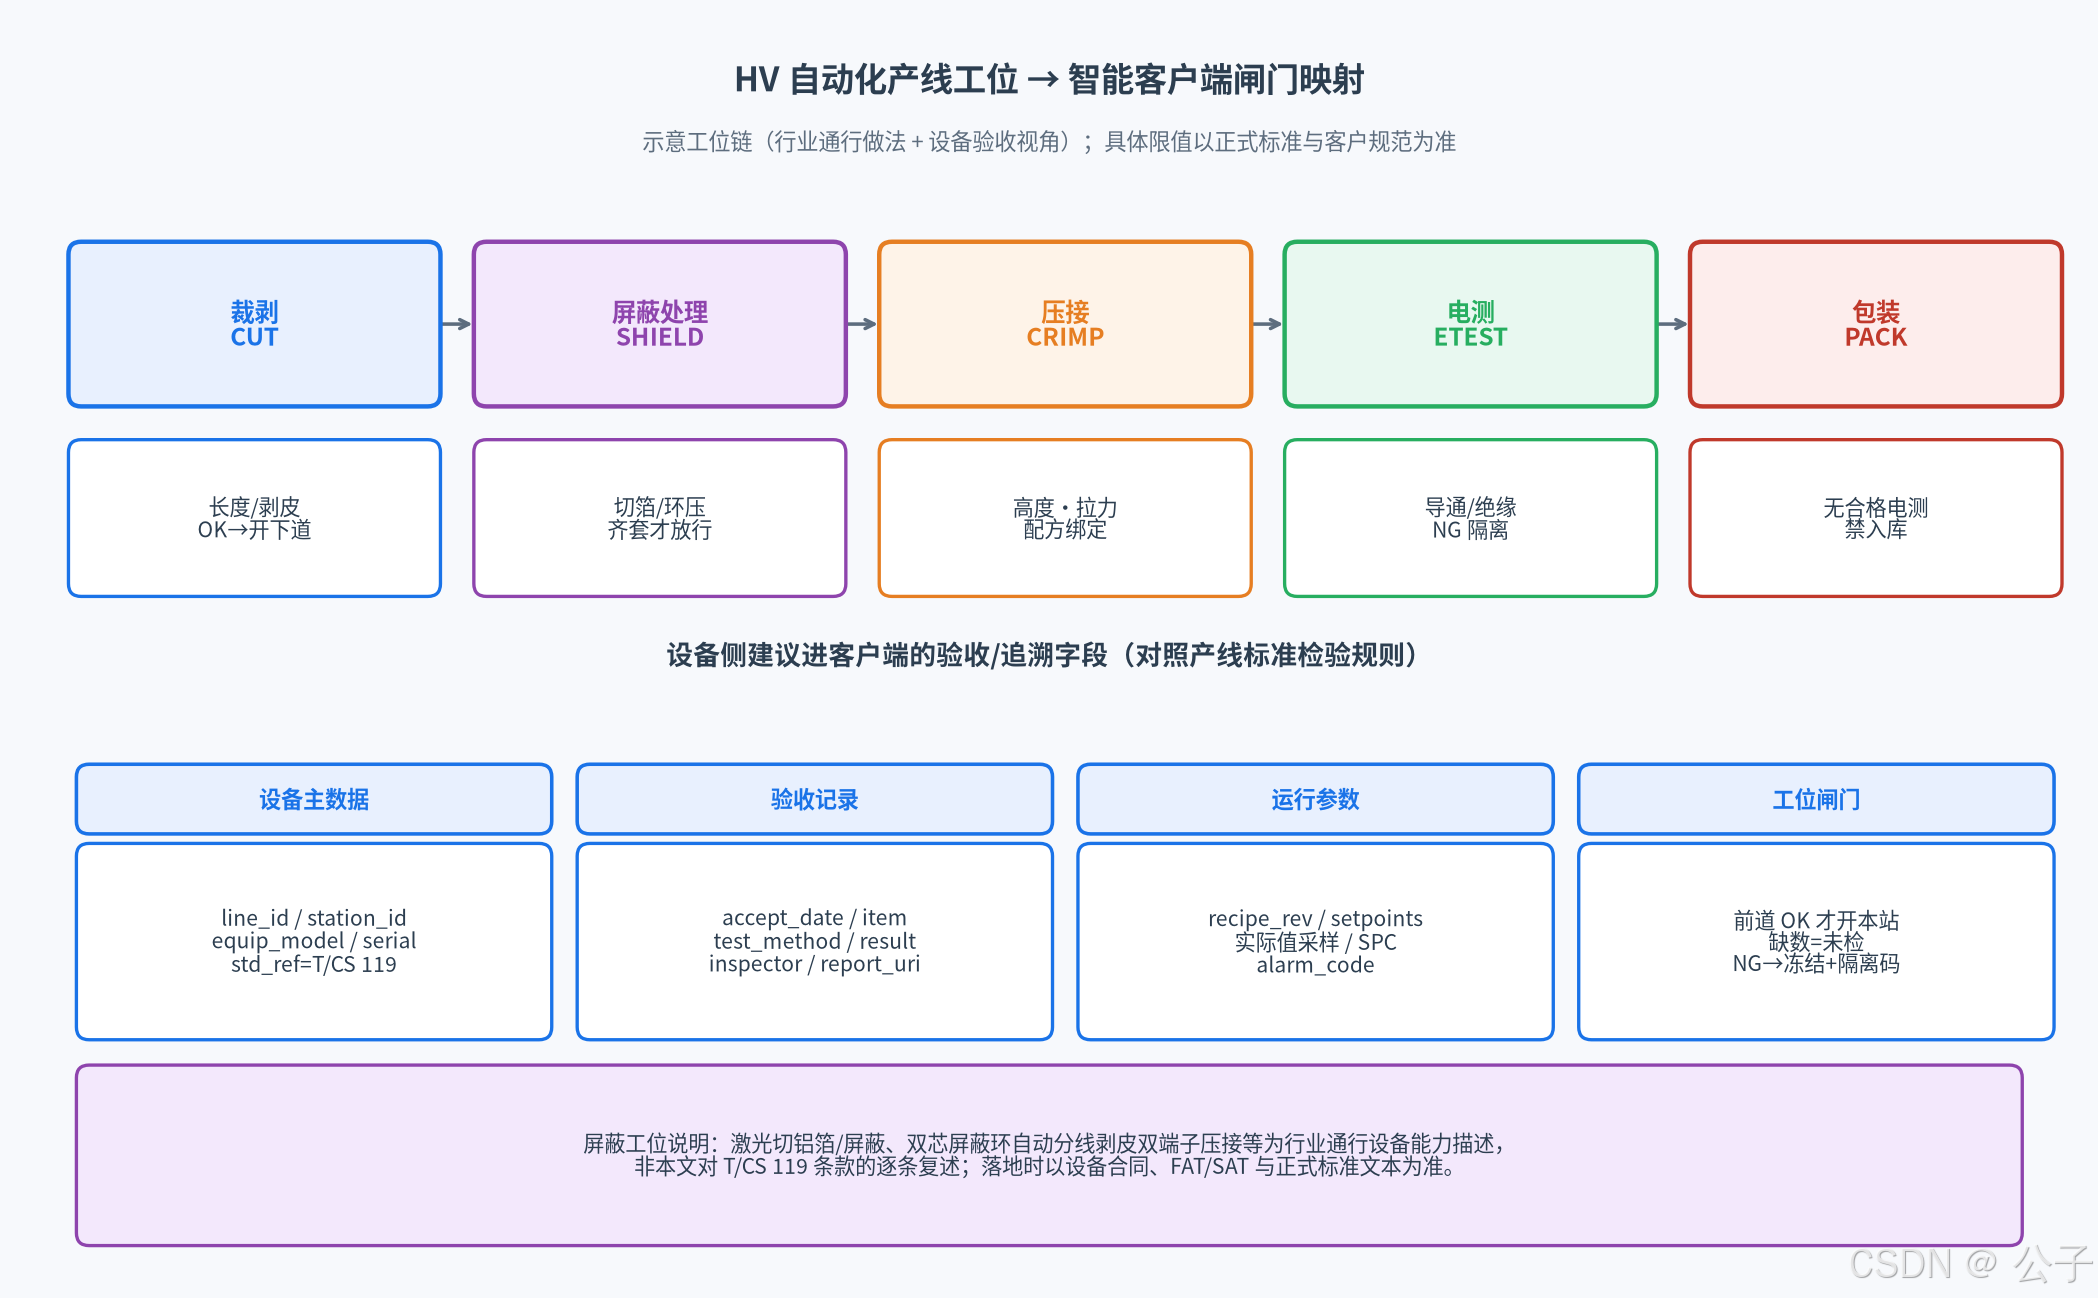
【图2】
图注:上码,下排闸门;底部为设备验/运参数建议字。
| 工段 | 工位码 | 闸门示例 |
|---|---|---|
| 剥 | CUT | 长度/剥皮 NG 止入屏压接 |
| 蔽处理 | SHIELD | 切箔/屏蔽环/端子压接记未齐套不过站 |
| 压 | CRIMP | 度·拉力·配方版本绑站 |
| 电测 | ETEST | 导通/绝缘等 NG 自隔 |
| 包装 | PACK | 无合格电测禁止入库 |
设备侧建议同步进户端: line_id、station_id、equip_model、serial、std_ref收项、方法、结报告 URI;recipe_rev、定值实际SPC 点alarm_code;前道 OK 才站,缺数视未检,P0 NG 则冻并隔离。
三、蔽处理:业通行法怎么进系统
HV 线束自动设备常见能力包括(行业通行做法,本文 T/CS 119 条款的逐复述:
- 激光切除铝箔 / 屏蔽层,制切口残;
-
- 双芯屏线的自动线剥;
-
- 屏蔽环与双端子自动接,并采集高/拉力或位移曲线。
客户至少留下shield_process_type、foil_cut_recipe_rev、shield_ring_pn、shield_crimp_height/shield_pull_N``shield_continuity_ok,以及首件/定检的图像或曲 URI。屏蔽工位的 FAT/SAT 项应挂在station_id=SHIELD下,日常 SPC 用同套单位与时钟源。
- 屏蔽环与双端子自动接,并采集高/拉力或位移曲线。
四导体挑战:氧化、蠕变 压接板必须分轨
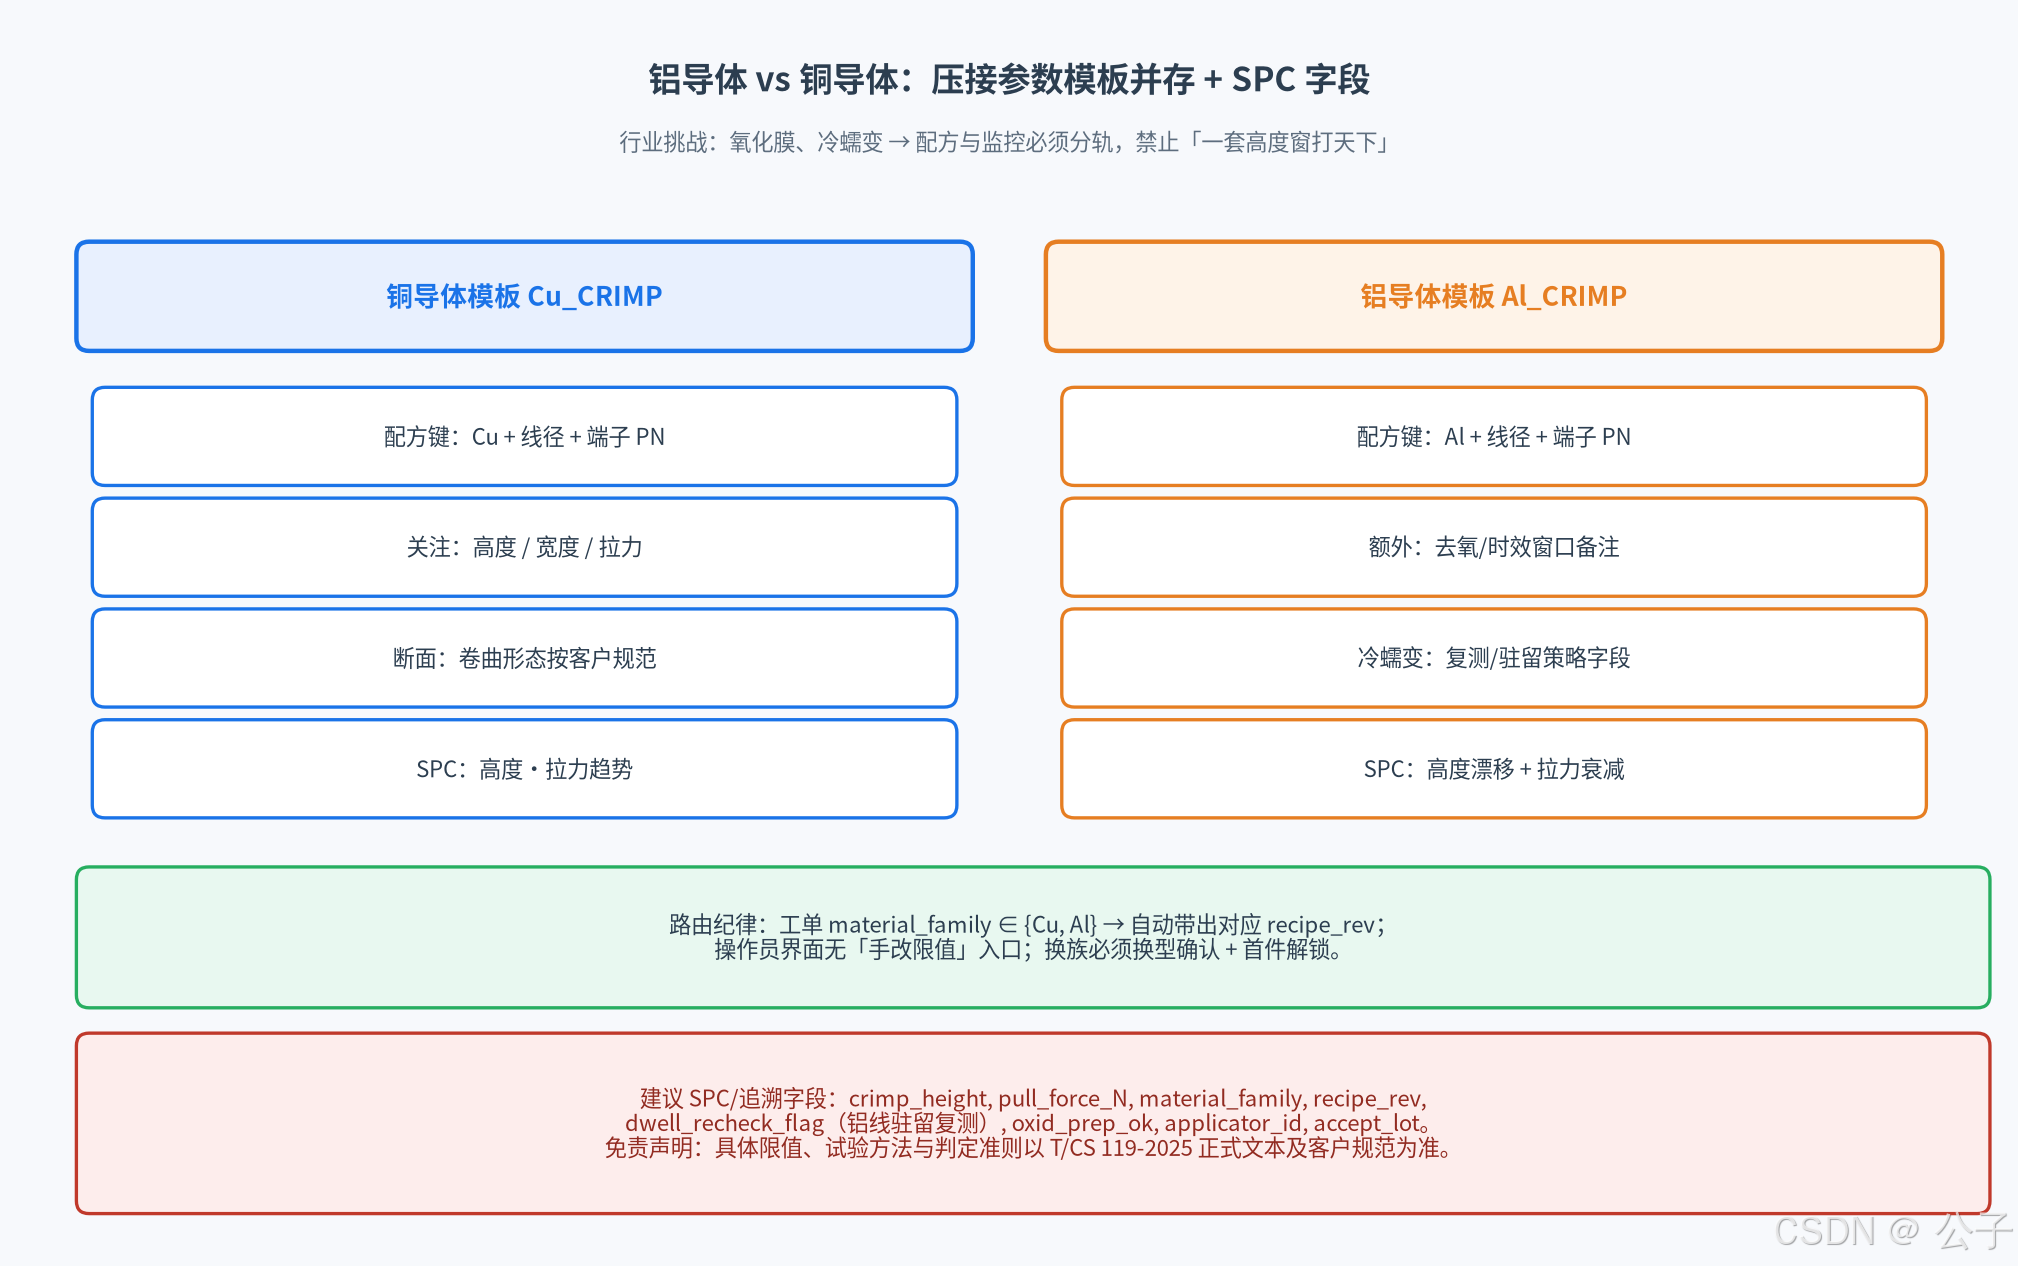
【图3】
图注:铜/铝配方键与 SPC 关注点;路 material_family 自动带出 recipe_rev;底部为建议字段与免责声明。
高压线束出导体时,氧化膜会让接触阻与压接窗口更感;冷蠕变会让压接几与拉力随时间漂移;与铜线共线共用同一高度/拉力,是典型厂风险。
客户端落
| 项 | 建 |
|---|---|
| 键 | material_family ∈ {Cu, Al} + 径 + 端子 PN → recipe_rev |
| 模板 | 度 / 宽度 / 拉力 + 面按客户规范 |
| 铝模板 | 上述 + oxid_prep_ok + dwell_recheck_flag + 更严的 SPC 漂移控 |
| 界面纪律 | 员无手改限值入口;换必须换型确认 + 首件 |
| SPC 字段 | crimp_height、pull_force_N、material_family``recipe_rev、applicator_id、accept_lot |
超声焊铝若在,可压模板存但分路WELD vs CRIMP),不要和铜压接窗混。
五、检验规则 客户端审计字收是一次性 PDF
T/CS 119 开摘要明确含检验规则对软件同事,务实翻是:
- 每验收构化为
accept_item+ 法 + 果 + 报告 URI + 生; -
- 设备大修、迁、关键传感器更换后发复验单;
-
- 日常 SPC 超时,不仅离产品,还关否触及验能力边界设备件码;
-
- 牌、随机文、等级备注进入
line_asset主数据。
15 分钟演练题: 一个成品线束码 → 反 CUT/SHIELD/CRIMP/ETEST 记 → 再反查line_id最近一次验收报告当recipe_rev。一环靠口补齐,整链视为未就绪。
- 牌、随机文、等级备注进入
五·、工位闸门设备参数追溯一张「人机料法测」最小表
| 度 | 示例段 | 用途 |
|---|---|---|
| 人 | operator_id / shift |
责任到复测授 |
line_id / station_id / applicator_id |
挂验收报告与报警 | |
| 料 | wire_lot / terminal_lot / material_family |
批铝铜分族 |
| 法 | recipe_rev / equip_std / spec_rev |
线标与艺标轨 |
| 测 | crimp_height / pull_force_N / etest_raw |
SPC 与审厂始值 |
追溯口诀: 成品码能走到配方版本配方版本能走到验收报告验收报告能走设备序号。站只证明来过;上表证明按哪套能力、哪数、哪次验收做。
六、落地清单(本周就能开工的版本)
- 主数拆
equip_std=T/CS 119-2025与工艺spec_source双轨 -
- 工位固定CUT / SHIELD / CRIMP / ETEST / PACK
-
- 闸门要求前道 OK、参套、方族匹配,三条件一不可过站;
-
- 铝铜分模板族制首件;
-
- 蔽工位采集配结果字,并标注数据来源;
-
- 收报告 URI 点开验可关闭
-
- 导出设备验收快照 + 当日 SPC + 隔事件 + 方版本;
-
- 具体限值以 T/CS 119-2025 正式文本及客户规范为准。
写在面
T/CS 119-2025 给 HV 自动化产线提供是设备与产线侧的验语言 ;智能客户端只实现艺公字段,审时仍会在「线的能力说不清」。把线标准映射成位闸门 + 备参追溯 + 铝铜配方分轨,才和工字稿拼成完整闭环:一边管产一边产线
参考与口说明
- 馆 / 国家数字标准馆条目:T/CS 119-2025《能源汽车高压线束自动化生产线(开摘要)
-
- 屏蔽激光切箔、屏蔽环动分剥皮双端子压等为行业通行做法标准条款逐条复述;
-
- 与 T/SZECC 001-2026 的对为作者工程分责议。
具体限、试验方法与判准则以正式标准文本及客户规范为准。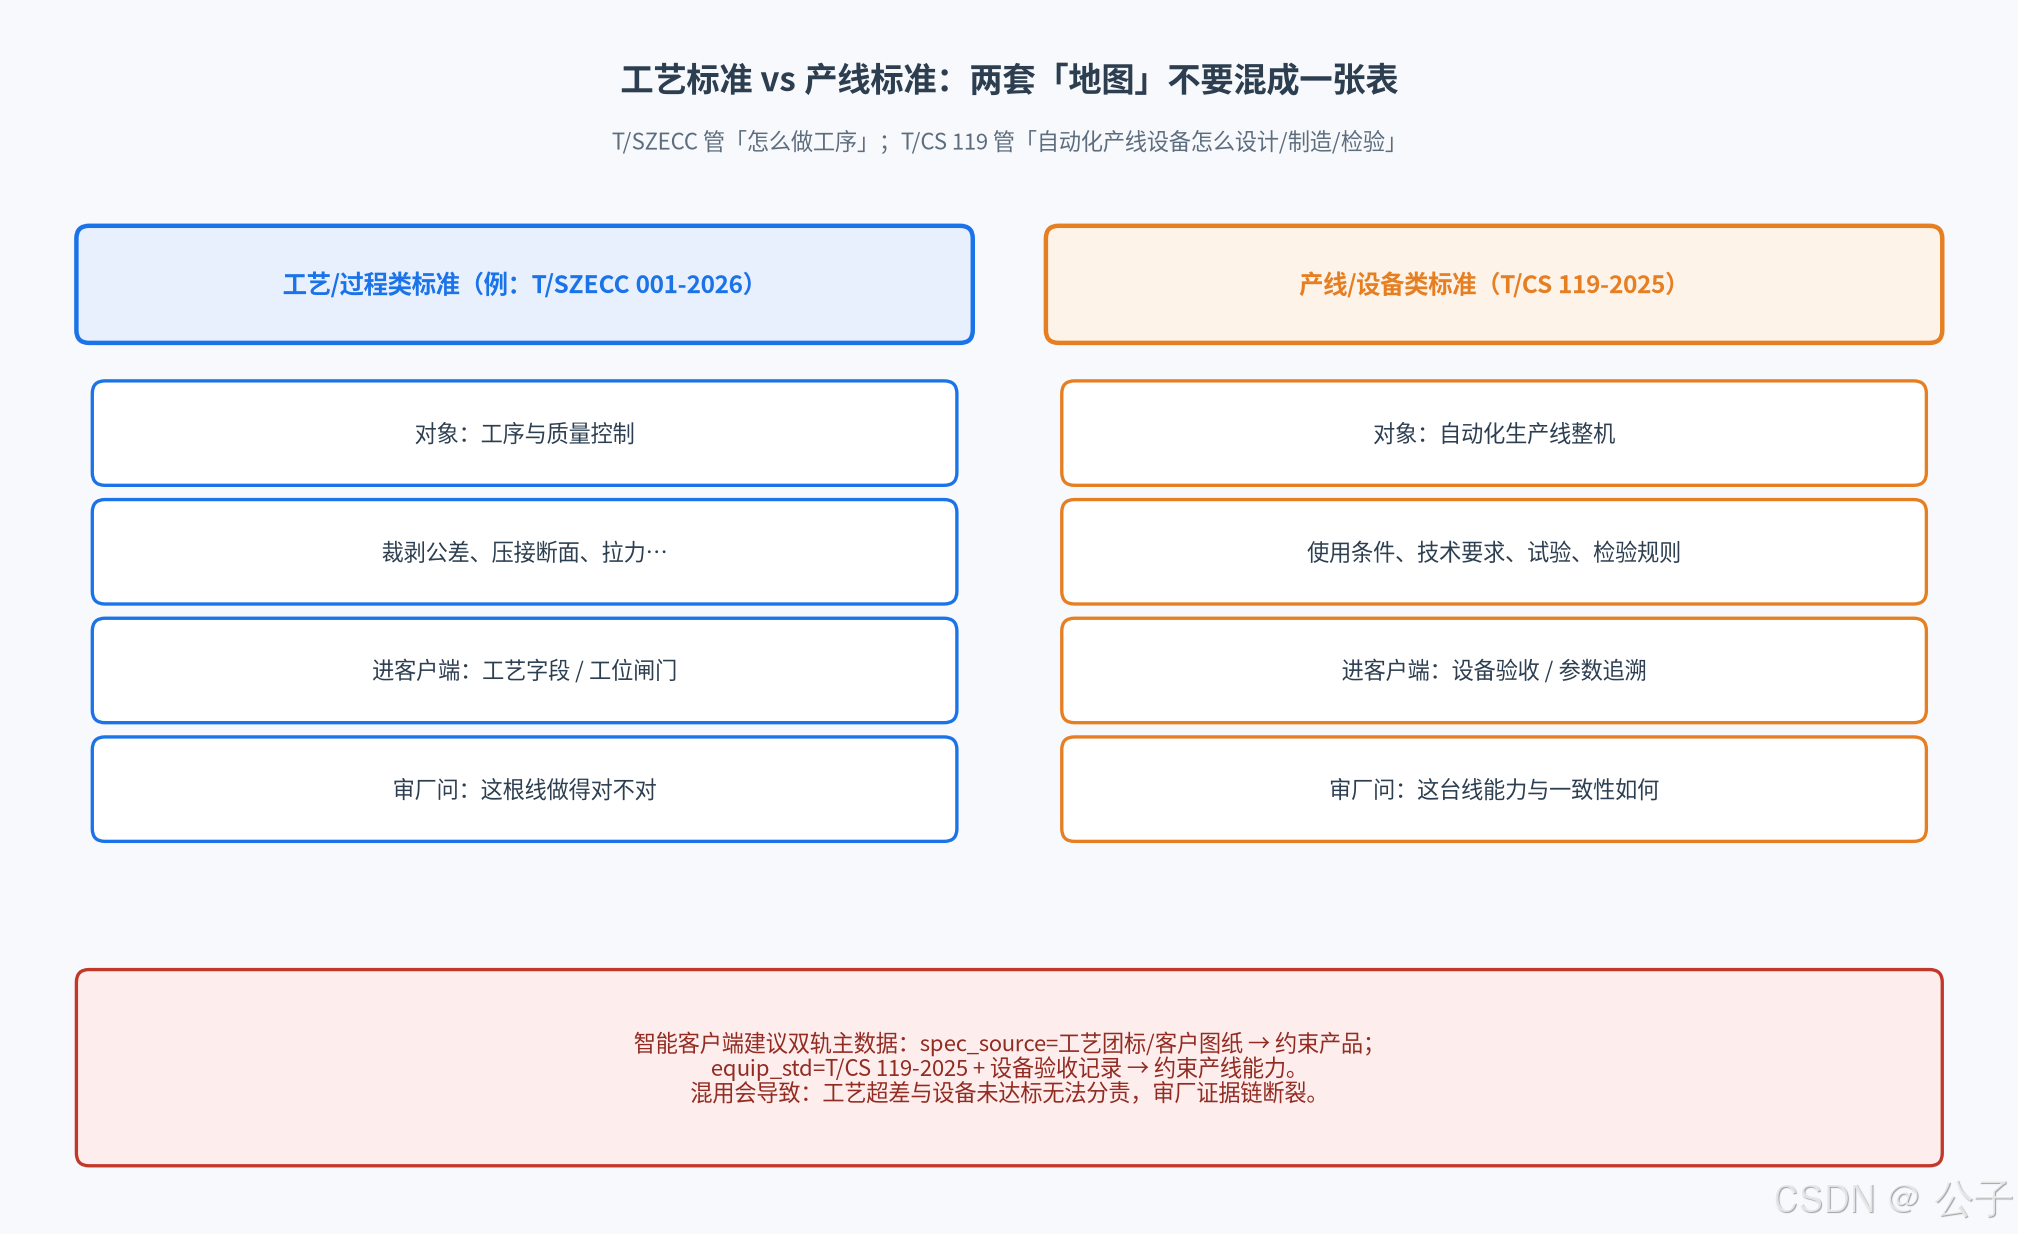
- 与 T/SZECC 001-2026 的对为作者工程分责议。