摘要
汽车冲压车间 "一拖二" 机械手取料模式下,钢板双张叠料会引发模具损伤、制件报废、产线长时间停机等重大经济损失。本案例针对华东某整车厂新建高节拍冲压产线,采用双工位检测 + 二次复检闭环架构,部署 MDSC‑8200S 磁感应式金属双张检测器,在拆托区完成首检、视觉对中台完成复检,形成分层防护体系。经过三个月现场连续运行验证,该方案显著降低模具损坏风险,提升产线稼动率,具备明确的投资回报价值,可为同类冲压产线双张防护提供工程参考。
关键词:冲压产线;双张检测;磁感应传感器;模具防护;一拖二取料;闭环检测
1 项目工况与问题分析
1.1 产线背景
冲压为汽车整车制造四大工艺之首,覆盖件冲压模具单套价值可达百万级别。该客户新建冲压车间同时生产乘用车、商用车车身覆盖件;拆托区机械手采用一拖二取料,单次抓取两张钢板,产线属于高节拍冲压产线。钢板表面油污、板材厚度公差会提升双张叠料漏检概率;一旦双张板材进入压机模具,将产生连锁损失。
1.2 核心技术痛点
1)机械手一拖二取料场景,传统单点检测方案难以同时对两张板材做独立判别,油污、厚度波动带来漏检风险; 2)双张入模后果:制件批量报废、模具刃口崩裂,严重时直接损坏型腔;单次事故带来数万元维修成本,同时造成数小时产线停机; 3)检测装置不能制约产线节拍,需要与现有 PLC 产线控制系统无缝集成,适配多车型多规格板材切换需求。
2 解决方案架构
2.1 总体方案思路
采用双工位闭环防护架构:拆托区首检 + 视觉对中台复检,两道检测互为备份,规避单点失效风险,将双张异常拦截在模具上游,分为两级关卡。
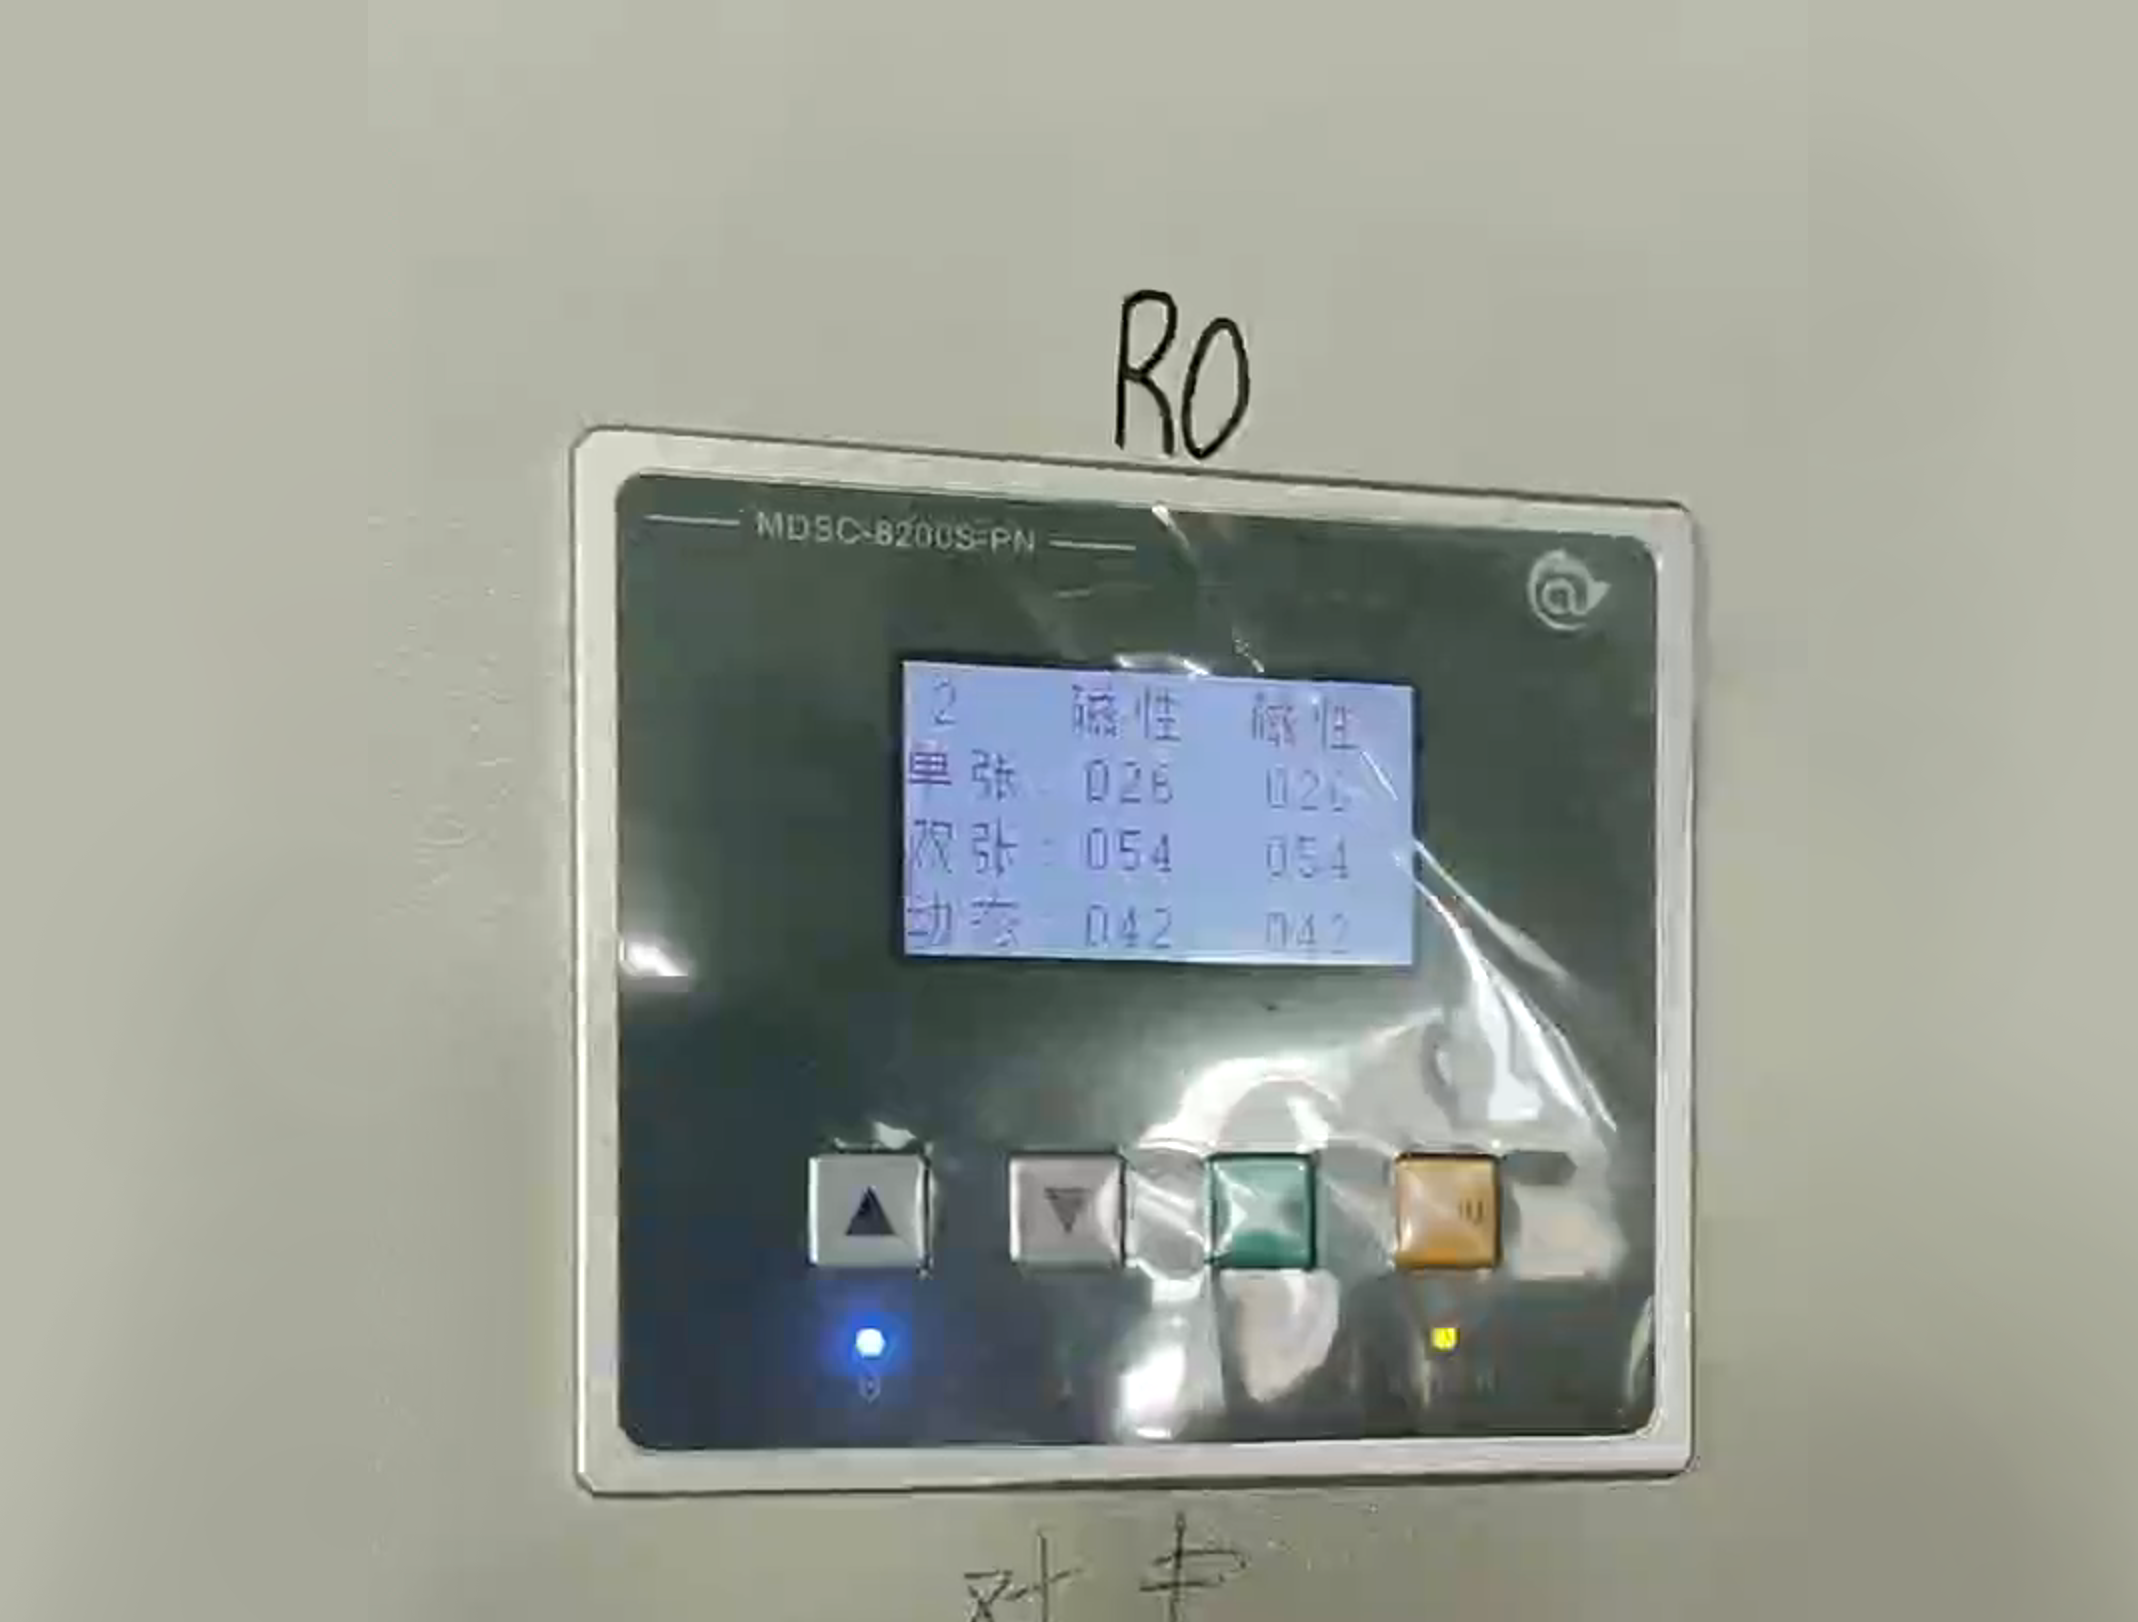
1)第一级:拆托区首检工位 部署 1 台 MDSC‑8200S,配置 2 个独立磁感应探头,分别对应机械手抓取的两张钢板;双通道独立采集、独立输出信号,适配一拖二取料模式,实现两张板材同步判别。
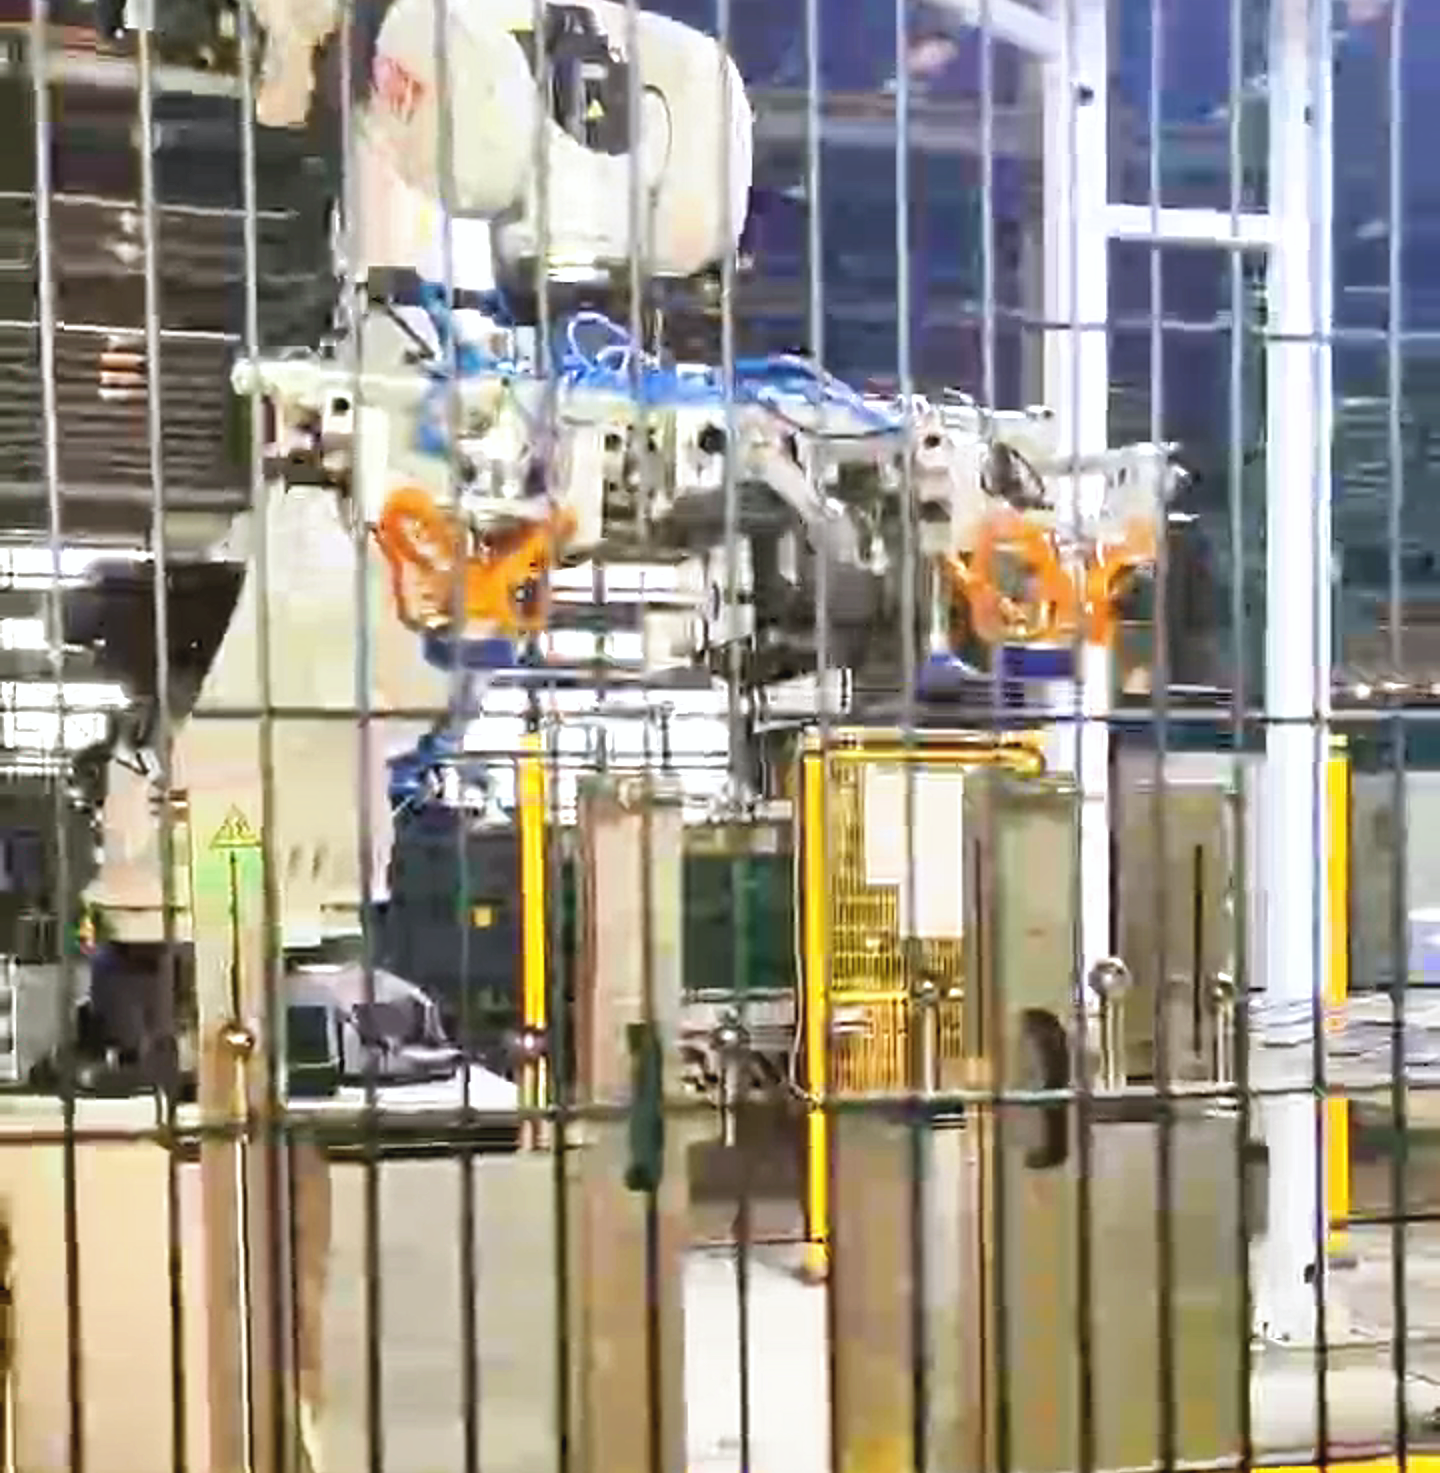
2)第二级:视觉对中台复检工位(压机前) 压机入口前端再部署 1 台 MDSC‑8200S 执行二次复检。即使首检遇到极端工况出现漏检,复检工位仍识别异常并输出停机信号,实现兜底防护。
2.2 MDSC‑8200S 设备关键技术参数(厂商公开规格)
表格
参数项目规格检测原理磁感应检测,仅适用于铁磁性板材有效检测厚度范围0.2~4.0 mm 磁性金属板材(冷轧板、热轧板、镀锌板等)最大响应处理能力200 pcs/min,适配高速冲压节拍板材配方存储200 组材料配方,不同材质厚度一键切换传感器配置2 路单磁感应探头,IP65 防护,16m 可插拔电缆IO 接口12 路光耦隔离输入,7 路 NPN/PNP 可配置输出,默认 NPN工业通讯Profinet、RS485、硬端子控制,对接产线 PLC供电DC 24V主机防护前面板 IP65,后壳 IP20;嵌入式安装尺寸:132 × 116 × 78.5 mm质保周期18 个月
3 现场实施与运行效果
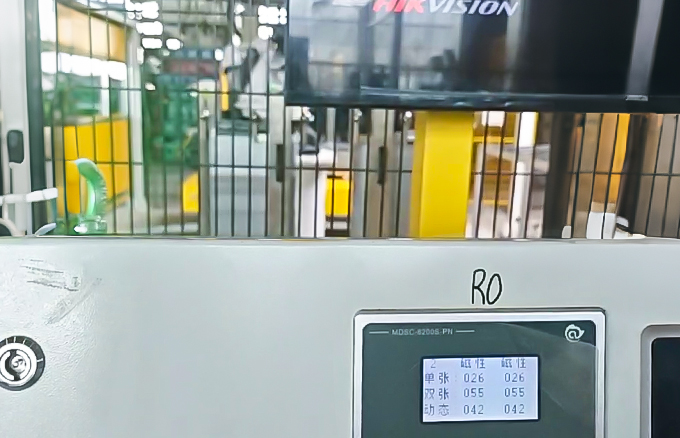
方案完成部署后,开展为期三个月连续现场运行验证,得到以下实测反馈(来自厂商案例记录,为该项目现场结果,不代表所有工况均可复现同等指标):
表格
评估指标项目现场反馈结果双张检测准确率实测接近满标模具损坏相关故障损坏率下降 90% 以上双张异常引发停机时间显著下降产线稼动率得到明显提升系统稳定性连续三个月无重大故障稳定运行
3.4 投资回报分析
按该产线规模测算:仅规避一次中等程度模具损坏事故,节省维修 + 停机损失即可覆盖整套双工位检测方案投入;叠加延长模具寿命、降低不良品、提升稼动率等收益,属于小投入实现产线安全防护升级的典型场景。架构价值在于分层防护,避免单点失效直接将风险传导至昂贵模具。
4 客户反馈
"之前总担心双张打模,一听到压机异响心就提到嗓子眼。上了阿童木这套双工位检测方案后,首检加复检的组合确实让人踏实多了。运行几个月下来,一直很稳定,该检出来的都没漏过,模具这块心里终于有底了。" ------ 某大型汽车整车制造企业冲压工艺负责人
5 工程启示与方案适用边界
1)适用场景:高节拍汽车冲压拆托区,机械手一拖二抓取铁磁性钢板,需要保护高价值冲压模具;
2)架构优势:首检拦截绝大多数异常,复检做极端工况兜底,闭环架构降低单点失效风险;