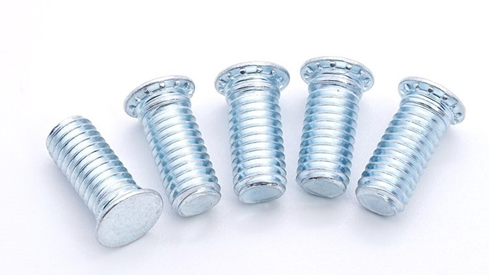
在钣金机箱、电控柜、新能源汽车电池包与通信设备的装配线上,平头压铆螺钉正被大量使用。它不需要螺母、不需要攻牙,靠头部下方的滚花齿压入薄板,一次压铆即可形成可靠的螺纹连接,是薄板结构里最经济的紧固方案。但也正因为它的结构特殊------头部大而薄、下方带一圈滚花齿、杆部细长------平头压铆螺钉成了自动上料环节出了名的"难伺候":既怕磕、又难立、还难辨正反。本文将逐一拆解这类螺钉的上料痛点,并解析丹尼克尔柔性上料系统如何用开孔定制盘面,让压铆螺钉"站立待取"。
一、 平头压铆螺钉上料的四大痛点
1. 头部大而薄,正反难辨、叠片频发
平头压铆螺钉的头部扁平、厚度很薄,平躺时正反两面外观极为接近,传统振动盘的轨道靠"立边""挡片"这类机械选向机构很难做到百分之百剔逆。更麻烦的是,薄头零件在料道里极易两片叠在一起通过------叠片一旦进入压铆工位,轻则压歪、压废工件,重则损伤压头。
2. 滚花压铆齿怕磕碰,伤在看不见的地方
能不能压得住,全靠头部下方那一圈滚花齿。压铆时齿部咬入基体,形成抗扭力与抗推出力;齿一旦被磨圆、磕缺或压塌,压铆后的扭矩与推出力就会悄悄下降。这种损伤隐蔽性极强------装配当下看不出来,往往到了整机扭矩抽检甚至客户端才暴露。而传统振动盘里,螺钉与金属轨道长时间摩擦碰撞,恰恰最先伤的就是这圈齿。
3. 姿态不统一,压铆工位"接不住"
压铆工序要求螺钉姿态统一、垂直进入压头,歪一颗就可能压偏、压裂板材。但传统上料送出来的螺钉多半平躺或东倒西歪,产线只能再加视觉引导加翻转机构,或者改用夹爪侧向夹取------设备成本、占地和节拍一起被拖累。压铆不同于普通锁螺丝:螺钉一旦歪着进入,滚花齿就无法均匀咬入板材,压出来的抗扭力与推出力会明显离散,而这种缺陷从外观上完全看不出来。
4. 规格换型,换一次轨道停半天
压铆螺钉按板材厚度、螺纹规格派生出大量型号,多品种小批量是常态。传统振动盘按物料外形定制轨道,换一个规格就要停机调轨、试料、返工,上料设备反而成了柔性化生产的瓶颈。
二、 丹尼克尔开孔盘面:让压铆螺钉"站立待取"
针对上述痛点,丹尼克尔柔性上料系统在柔性上料盘上给出了一个直截了当的答案:按螺钉头部尺寸定制开孔,让物料自己"坐孔立正"。
1. 按头径开孔,坐孔即立正------叠片也一并解决
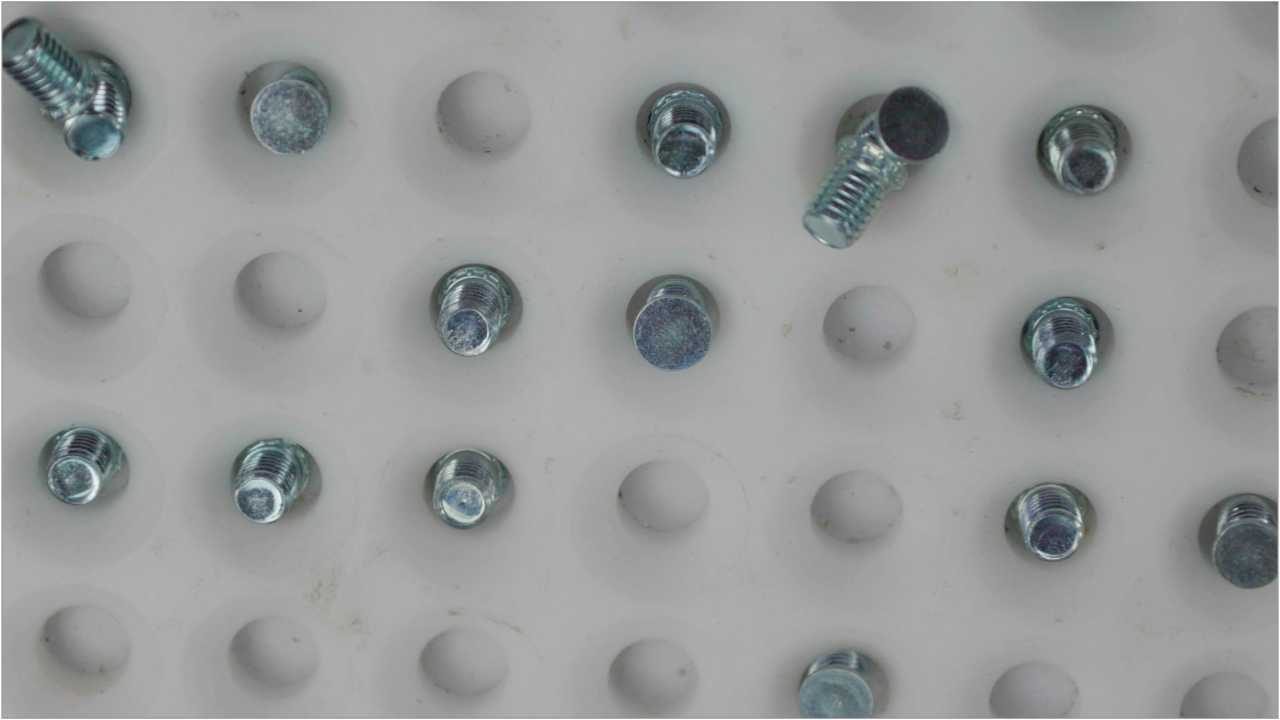
盘面按平头压铆螺钉的头部直径定制开孔阵列。音圈电机驱动盘面把散落的螺钉温和摊开,头部一遇到孔便自然坐入、杆部朝天,姿态天然统一,无需任何翻转机构,机器人或压装机构垂直取放即可,抓取路径最短。更重要的是,孔位阵列天然"排队"------每孔一颗、互不叠压,叠片这个让压铆工位最头疼的问题,在源头就被物理消除了。这一招同样适用于销钉、铆钉等"头大杆细"的圆柱类零件。
2. 音圈电机 + 智能找频:温和输送,护住滚花齿
柔性上料盘采用音圈电机驱动,智能找频根据螺钉重量自动匹配振动频率与振幅,急停急启、方向自控。盘面开阔无阻挡、永不卡料;高分子定制盘面不与物料硬性摩擦,螺钉全程没有金属间的磕碰------那一圈决定压铆质量的滚花齿,完好如初地送到压铆工位。对已滚花成型、带镀层甚至带预涂胶的压铆件,这种温和输送尤其友好。
3. 视觉闭环:只把"站对了"的坐标交出去
视觉系统实时拍照识别每颗螺钉的姿态与位置,自动过滤歪斜、叠压与姿态异常的个体,只把姿态正确的坐标发给机器人抓取,且缺料、异常即时提示,压铆工位不空等。
4. 换型只动盘面:多规格柔性兼容
换产时只需清料、更换对应开孔的盘面即可切换规格,几分钟完成换型,不动轨道、不重新调试。一个工位兼容多规格压铆螺钉与圆柱件,多品种小批量产线再也不用为上料设备发愁。
一颗平头压铆螺钉的上料,考的不是"送得快不快",而是能不能送得姿态统一、表面无损。丹尼克尔柔性上料系统以开孔定制盘面为切口,把怕磕、怕叠、难立正的压铆螺钉,变成机器人与压装机构最"顺手"的物料------不卡料、不伤齿、不换轨、免翻转。如果你的产线正在被压铆件、异形件的上料姿态问题困扰,欢迎与丹尼克尔聊一聊,一片为你的物料定制的盘面,也许就是自动化产线升级最省力的一步。