一、项目背景
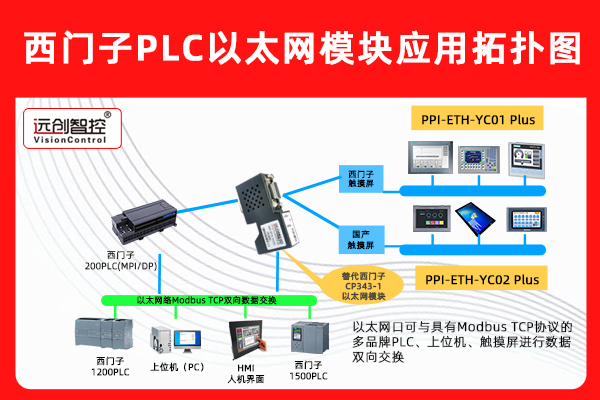
某小型自动化生产线采用西门子200PLC (型号CPU 224XP)作为核心控制器,负责生产线的启停控制、参数采集及逻辑联动,长期稳定运行但存在明显通信局限。随着生产升级,需新增西门子1200PLC(型号CPU 1214C)实现分段精准控制,同时接入西门子TP900 Comfort进口触摸屏进行现场操作,还要满足工厂MES系统通过Modbus TCP协议采集数据 的需求。原有系统中,西门子200PLC仅自带PPI串行接口,无以太网接口,无法直接与新增PLC、触摸屏及MES系统通信,成为生产升级的核心瓶颈,因此引入远创智控PPI-ETH-YC01 Plus直通型以太网转换器,解决通信兼容与扩展问题。
二、核心痛点及解决方案
本次项目核心痛点围绕西门子200PLC的通信局限展开,结合远创智控PPI-ETH-YC01 Plus模块的功能亮点,针对性给出解决方案,具体如下:
- 痛点一:西门子200PLC仅支持PPI串行通信,无以太网接口,无法与西门子1200/1500PLC建立高速通信,无法接入以太网架构的MES系统,数据传输速率低(仅187.5kbps),且无法实现多设备联动。
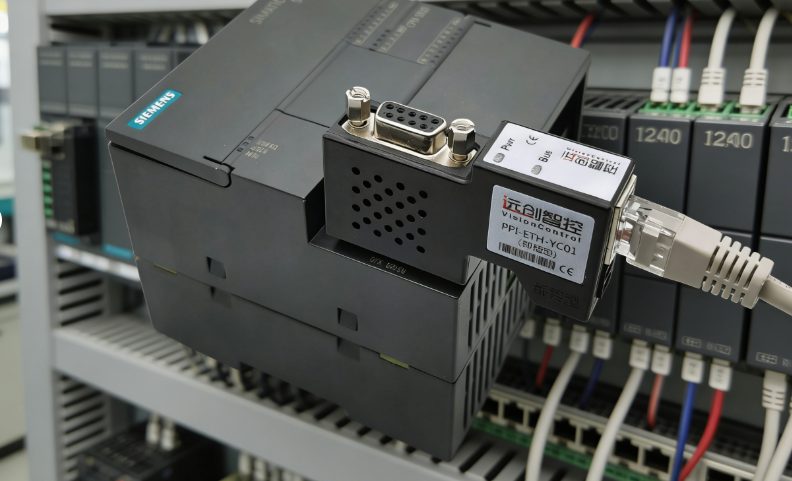
解决方案:利用远创智控PPI-ETH-YC01 Plus模块的核心功能------支持PPI协议与以太网协议的双向转换,模块网口直接接入工业交换机,一端通过PPI接口与西门子200PLC(CPU 224XP)的串行口连接,另一端通过网口连接西门子1200PLC(CPU 1214C),同时支持Modbus TCP协议,实现与MES系统的以太网通信,数据传输速率提升至100Mbps,满足多设备联动与数据采集需求。
- 痛点二:原有系统无多余接口,无法接入西门子TP900 Comfort进口触摸屏,现场操作只能通过PLC编程软件调试,操作繁琐,且无法实时监控设备运行状态,故障排查效率低。
解决方案:依托模块扩展的1个九针口(DB9公口),该接口支持接入进口触摸屏,直接连接西门子TP900 Comfort触摸屏,无需额外转接设备,实现现场参数设置、运行状态监控及故障报警,操作便捷且直观,大幅提升运维效率。
- 痛点三:传统串行通信仅支持一主一从模式,无法同时连接多个通信设备,若需切换调试设备(如编程电脑、触摸屏),需频繁插拔通信线缆,导致生产线停机,增加生产损失。
解决方案:模块扩展1个网口+1个九针口,实现多设备同时连接------九针口接西门子TP900触摸屏,网口接西门子1200PLC与MES系统,同时不占用PLC编程口,编程电脑可通过模块网口远程调试,无需插拔线缆,避免停机损失。
三、模块功能亮点补充
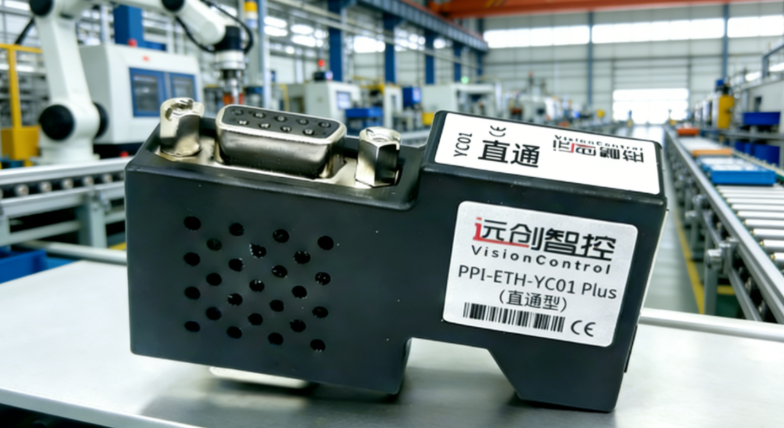
远创智控PPI-ETH-YC01 Plus直通型以太网转换器 ,专为西门子200系列PLC设计,核心功能完全匹配本次项目需求:一是原生支持PPI协议,与西门子200PLC无缝兼容,无需修改PLC程序;二是扩展1个RJ45网口和1个九针串行口,网口可连接西门子1200/1500等以太网PLC,九针口兼容西门子、PROFACE等进口触摸屏 ;三是支持Modbus TCP主从站功能,轻松对接MES、上位机等以太网设备;四是工业级设计,抗干扰能力强,适应车间复杂电磁环境,稳定运行无掉线。
四、使用前后对比
-
通信能力对比:使用前,西门子200PLC仅支持PPI串行通信,速率187.5kbps,仅能连接1台调试设备,无法接入以太网设备;使用后,通过模块实现PPI与以太网双向转换,速率提升至100Mbps,可同时连接西门子1200PLC、进口触摸屏、MES系统,多设备联动顺畅,数据传输无延迟。
-
操作便捷性对比:使用前,现场操作需通过编程软件调试,故障排查需逐一检查线路,平均排查时间30分钟;使用后,触摸屏实时显示运行参数,故障报警直观,排查时间缩短至5分钟,编程电脑可远程调试,无需现场插拔线缆。
-
系统扩展性对比:使用前,PLC无多余接口,无法新增设备,系统升级受限;使用后,模块扩展2个接口,可灵活添加以太网PLC、触摸屏等设备,满足生产升级需求,无需更换原有西门子200PLC,降低升级成本。
-
运行稳定性对比:使用前,串行通信易受干扰,偶尔出现数据丢失、通信中断,月均故障2-3次;使用后,模块工业级抗干扰设计,连续运行72小时无故障,月均故障降至0次,保障生产线24小时稳定运行。
五、应用总结
本次应用中,远创智控PPI-ETH-YC01 Plus直通型模块完美解决了西门子200PLC的通信扩展痛点,无需更换原有PLC,仅通过模块转接,就实现了与西门子1200PLC、进口触摸屏及MES系统 的无缝对接。模块安装简单、配置便捷,充分发挥其PPI协议支持、双接口扩展、Modbus TCP兼容的功能优势,大幅提升了生产线的自动化水平、操作便捷性和运行稳定性,同时降低了系统升级成本,为同类西门子200PLC系统的通信扩展提供了高效可行的解决方案。
相关技术交流请给邵工留言