你手中的手机外壳为何触感细腻光滑?汽车发动机缸体的内壁为何需要精确到微米级别的加工?这一切的答案,都藏在"表面粗糙度"这个看似简单却内涵丰富的概念里。
文章目录
- 一、什么是表面粗糙度?
-
- [1.1 直观理解](#1.1 直观理解)
- [1.2 表面粗糙度的产生原因](#1.2 表面粗糙度的产生原因)
- [1.3 表面粗糙度为什么重要?](#1.3 表面粗糙度为什么重要?)
- 二、核心参数详解
-
- [2.1 二维轮廓参数(ISO 4287/R系列)](#2.1 二维轮廓参数(ISO 4287/R系列))
-
- [2.1.1 轮廓算术平均偏差Ra(对应面参数Sa)](#2.1.1 轮廓算术平均偏差Ra(对应面参数Sa))
- [2.1.2 轮廓最大高度Rz(对应面参数Sz)](#2.1.2 轮廓最大高度Rz(对应面参数Sz))
- [2.1.3 最大轮廓峰高Rp](#2.1.3 最大轮廓峰高Rp)
- [2.1.4 最大轮廓谷深Rv](#2.1.4 最大轮廓谷深Rv)
- [2.1.5 轮廓均方根偏差Rq(对应面参数Sq)](#2.1.5 轮廓均方根偏差Rq(对应面参数Sq))
- [2.1.6 轮廓偏斜度Rsk(对应面参数Ssk)](#2.1.6 轮廓偏斜度Rsk(对应面参数Ssk))
- [2.1.7 轮廓峭度Rku(对应面参数Sku)](#2.1.7 轮廓峭度Rku(对应面参数Sku))
- [2.1.8 轮廓单元平均宽度Rsm](#2.1.8 轮廓单元平均宽度Rsm)
- [2.1.9 轮廓支承长度率Rmr(c)](#2.1.9 轮廓支承长度率Rmr(c))
- [2.1.10 轮廓总高度Rt](#2.1.10 轮廓总高度Rt)
- [2.2 三维区域参数(ISO 25178/S系列)](#2.2 三维区域参数(ISO 25178/S系列))
-
- [① 高度参数](#① 高度参数)
- [② 空间参数](#② 空间参数)
- [③ 复合参数/混合参数](#③ 复合参数/混合参数)
- [④ 功能参数](#④ 功能参数)
- [⑤ 功能体积参数](#⑤ 功能体积参数)
- [⑥ 形态参数](#⑥ 形态参数)
- [2.3 参数选用指南](#2.3 参数选用指南)
- 三、测量原理与方法
-
- [3.1 测量流程概览](#3.1 测量流程概览)
- [3.2 取样长度与评估长度](#3.2 取样长度与评估长度)
- [3.3 接触式测量](#3.3 接触式测量)
- [3.4 非接触式测量](#3.4 非接触式测量)
-
- [① 相移干涉术(PSI)](#① 相移干涉术(PSI))
- [② 垂直扫描干涉术/白光干涉](#② 垂直扫描干涉术/白光干涉)
- [③ 共聚焦激光扫描显微镜](#③ 共聚焦激光扫描显微镜)
- [④ 原子力显微镜(AFM)](#④ 原子力显微镜(AFM))
- 光学测量方法选型指南
- [3.5 比较法](#3.5 比较法)
- [3.6 测量方法对比](#3.6 测量方法对比)
- 四、国际标准体系
-
- [4.1 ISO 25178系列------全球通用的"黄金标准"](#4.1 ISO 25178系列——全球通用的"黄金标准")
-
- [ISO 25178-2:参数定义("基础字典")](#ISO 25178-2:参数定义(“基础字典”))
- [ISO 25178-3:滤波与测量区域](#ISO 25178-3:滤波与测量区域)
- [ISO 25178-6:测量方法分类](#ISO 25178-6:测量方法分类)
- 仪器计量特性与校准:25178-600/601~607/70/71/700
- [4.2 ISO 4287 系列------传统2D轮廓标准](#4.2 ISO 4287 系列——传统2D轮廓标准)
- [4.3 ASME B46.1------北美市场必备](#4.3 ASME B46.1——北美市场必备)
- [4.4 中国GB标准------等同/等效采用ISO](#4.4 中国GB标准——等同/等效采用ISO)
- [4.5 三大标准体系对比](#4.5 三大标准体系对比)
- 五、应用场景深度解析
-
- [5.1 汽车工业](#5.1 汽车工业)
- [5.2 航空航天](#5.2 航空航天)
- [5.3 光学元件](#5.3 光学元件)
- [5.4 电子产品](#5.4 电子产品)
- [5.5 模具制造](#5.5 模具制造)
- 六、结语
一、什么是表面粗糙度?
1.1 直观理解
任何经过加工的零件表面,无论看起来多么光滑,在显微镜下都会呈现出高低起伏的微观形貌。这些微小的峰谷不平,就是表面粗糙度的本质。
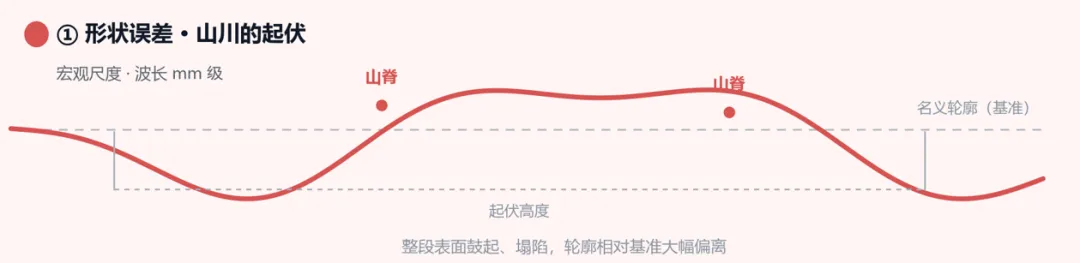
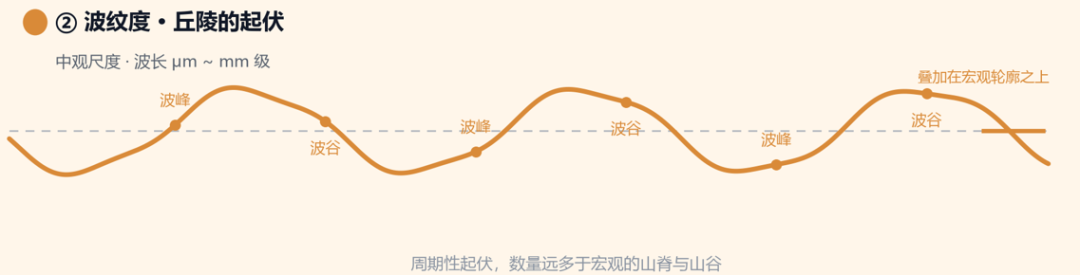
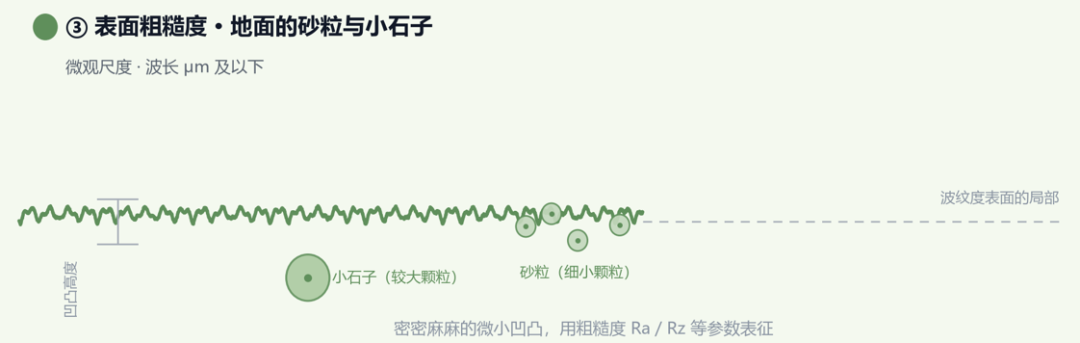
简单来说,表面粗糙度是加工表面上具有的较小间距和微小峰谷不平度,是一种微观几何形状误差。它与波纹度、形状误差共同构成了零件表面的完整形貌。
形象比喻:如果把零件表面比作大地,形状误差相当于山川的起伏(宏观),波纹度相当于丘陵(中观),而表面粗糙度就是地面上的砂粒和小石子(微观)。
1.2 表面粗糙度的产生原因
表面粗糙度是在机械加工过程中形成的,主要产生原因包括:
- 刀具切削痕迹:刀具或砂轮切削后在工件表面留下的刀痕
- 塑性变形:切屑分离时材料发生的塑性变形
- 工艺系统振动:加工系统的高频振动传递到工件表面
- 摩擦作用:刀具与被加工表面之间的摩擦
- 材料特性:工件材料的微观组织结构差异
1.3 表面粗糙度为什么重要?
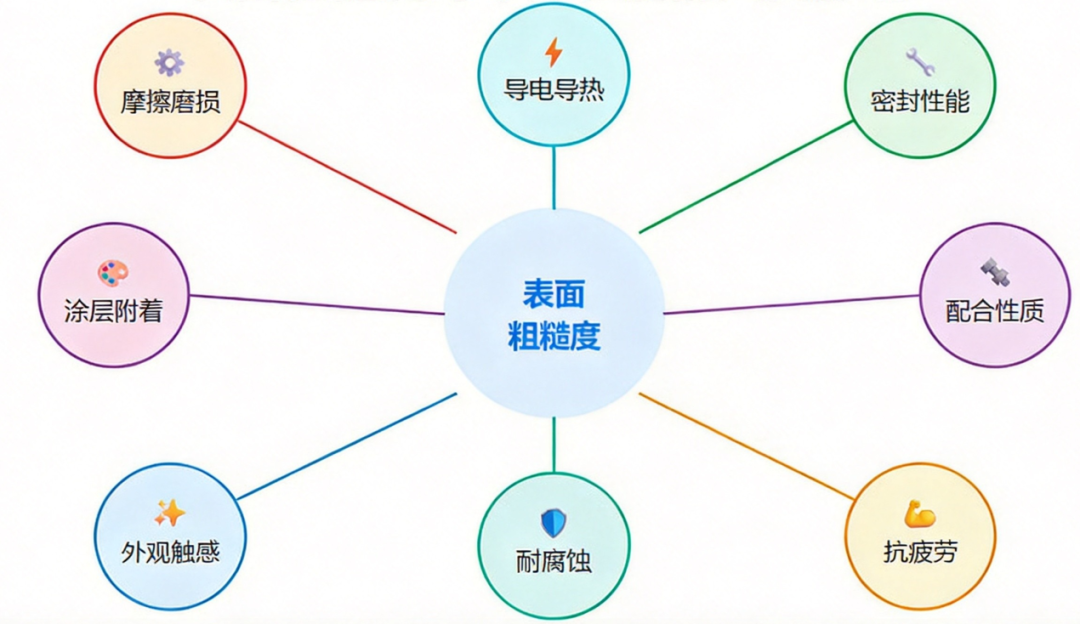
表面粗糙度绝非一个可有可无的技术参数,它直接影响着零件的核心性能:
| 影响维度 | 具体表现 |
|---|---|
| 摩擦与磨损 | 表面越粗糙,摩擦系数越大,磨损越快 |
| 密封性能 | 粗糙度过大会导致密封面贴合不严,产生泄漏 |
| 配合性质 | 影响过盈配合的可靠性和间隙配合的精度 |
| 抗疲劳强度 | 粗糙表面的微观凹谷容易形成应力集中,降低疲劳寿命 |
| 耐腐蚀性 | 凹谷处容易积聚腐蚀介质,加速腐蚀 |
| 外观触感 | 直接决定产品的视觉质感和手感体验 |
| 涂层附着 | 适当的粗糙度有助于涂料和镀层的附着 |
| 导电导热 | 接触面积影响导电和导热性能 |
二、核心参数详解
粗糙度参数体系分为两大标准框架:ISO 4287(线粗糙度,二维轮廓参数)和ISO 25178(面粗糙度,三维区域参数)。两者参数一一对应,分别用R前缀(轮廓)和S前缀(表面)表示。
2.1 二维轮廓参数(ISO 4287/R系列)
2.1.1 轮廓算术平均偏差Ra(对应面参数Sa)
Ra是最常用、最广泛使用的粗糙度参数。
定义:在一个取样长度lr内,纵坐标值Z(x)绝对值的算术平均值。
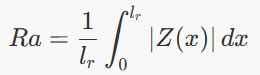
Ra参数图解:轮廓偏距绝对值的算术平均
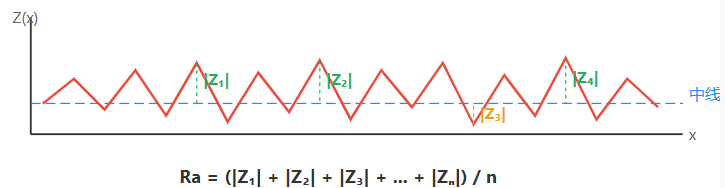
- 物理意义:反映了整个取样长度内轮廓偏离中线的平均程度
- 优点:能客观反映被测轮廓的几何特性,不受个别峰值或谷值的极端影响
- 缺点:不够直观,不同形状的轮廓可能得到相同的Ra值
- 常用范围:0.025~6.3 μm
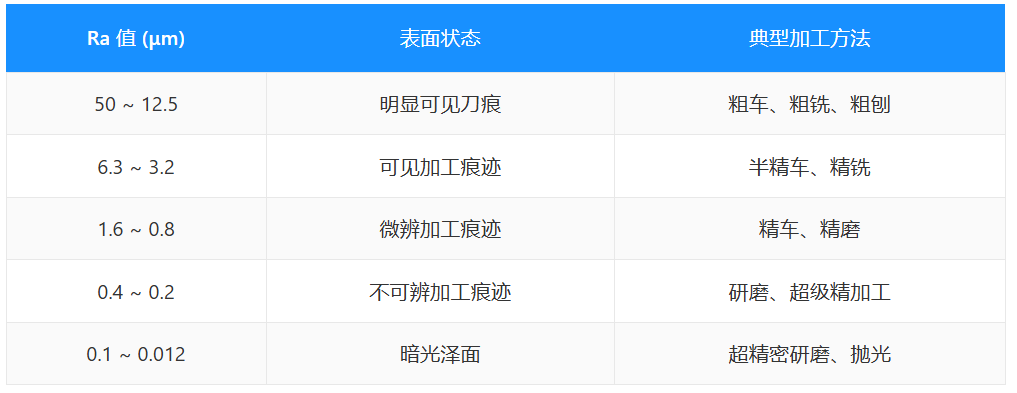
Ra值与表面状态对照:
2.1.2 轮廓最大高度Rz(对应面参数Sz)
定义:在一个取样长度lr内,最大轮廓峰高Rp与最大轮廓谷深Rv之和。
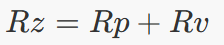
Rz参数图解:最大峰高 + 最大谷深
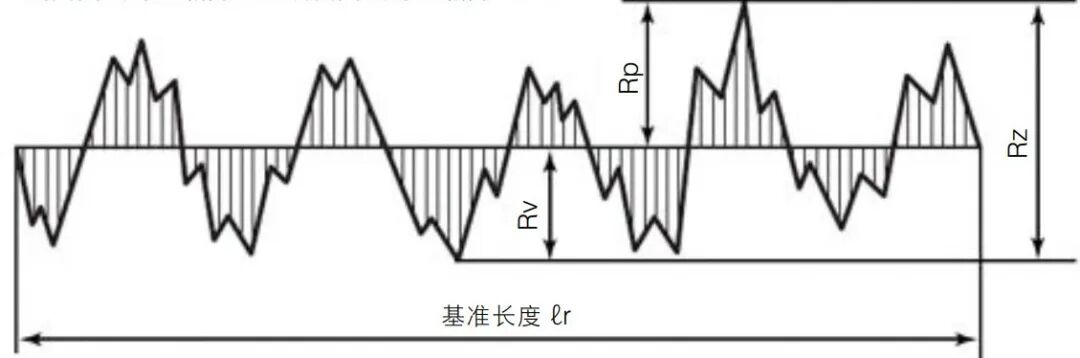
- 物理意义:反映了轮廓在取样长度内的极端高度差
- 适用场景:特别粗糙或特别光洁的表面;当零件表面不允许出现较深的划痕或凹坑时(如密封面、轴承座)
- 与Ra的关系:Rz对个别峰谷更敏感,通常Rz>Ra
2.1.3 最大轮廓峰高Rp
定义:在一个取样长度lr内,轮廓最高点到中线的距离。
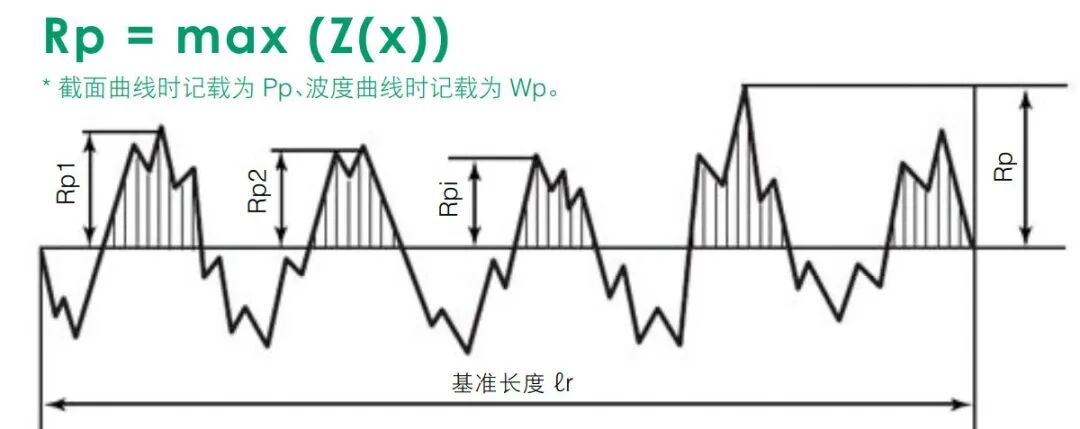
- 物理意义:反映轮廓中最突出的峰的高度
- 应用:评估接触表面的峰部磨损风险
2.1.4 最大轮廓谷深Rv
定义:在一个取样长度lr内,轮廓最低点到中线距离的绝对值。
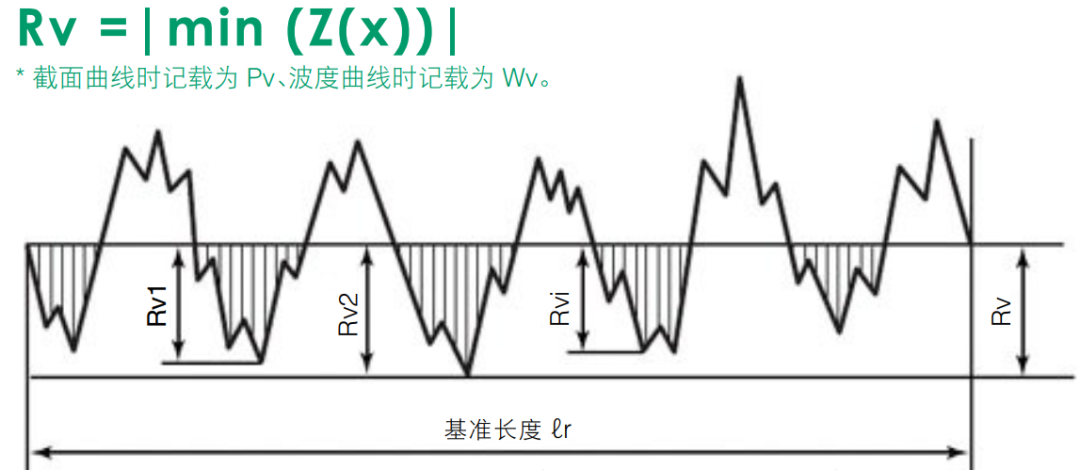
- 物理意义:反映轮廓中最深凹谷的深度
- 应用:评估应力集中风险、涂层厚度需求
2.1.5 轮廓均方根偏差Rq(对应面参数Sq)
定义:在取样长度内,轮廓偏距的均方根值。
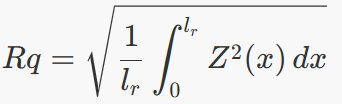
- 物理意义:比Ra对极端值更敏感,反映轮廓偏离中线的统计特征
- 特点:Rq≥Ra,当轮廓为正弦曲线时
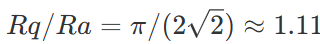
2.1.6 轮廓偏斜度Rsk(对应面参数Ssk)
定义:描述高度分布对称性的无量纲参数。
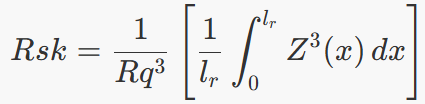
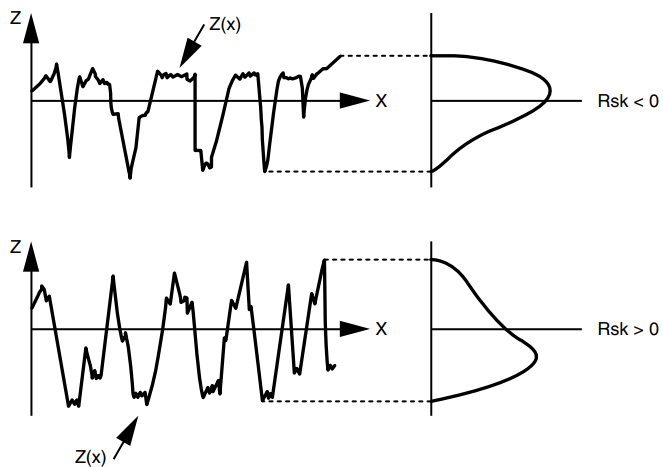
- Rsk=0:高度分布关于中线对称(峰谷对称,接近正态分布)
- Rsk<0 :高度分布主体位于中线之上 ,呈平台状峰,并伴有少量深谷→储油与承载能力强、磨合磨损小(典型:平台珩磨缸孔)
- Rsk>0 :高度分布主体位于中线之下 ,并伴有尖锐凸出的峰→磨合期峰顶易磨损,但磨合后接触面积迅速增大(典型:车削、铣削新加工面)
2.1.7 轮廓峭度Rku(对应面参数Sku)
定义:描述高度分布尖锐程度的无量纲参数。
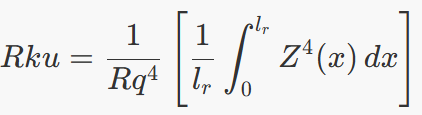
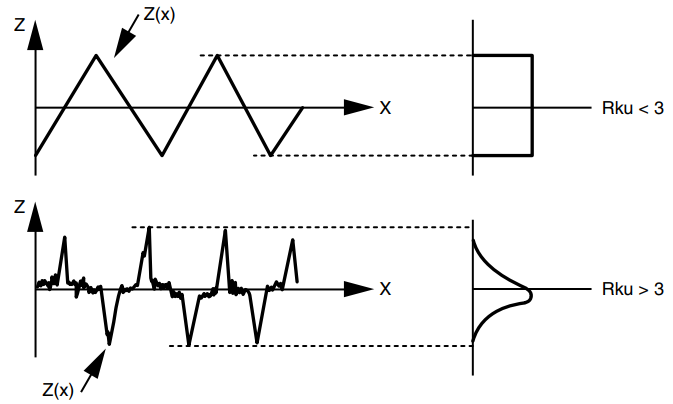
- Rku=3:高度分布为正态分布
- Rku<3:分布较平坦
- Rku>3:分布较尖锐,存在显著的峰或谷
2.1.8 轮廓单元平均宽度Rsm
定义:在取样长度内,轮廓单元宽度Xs的平均值。
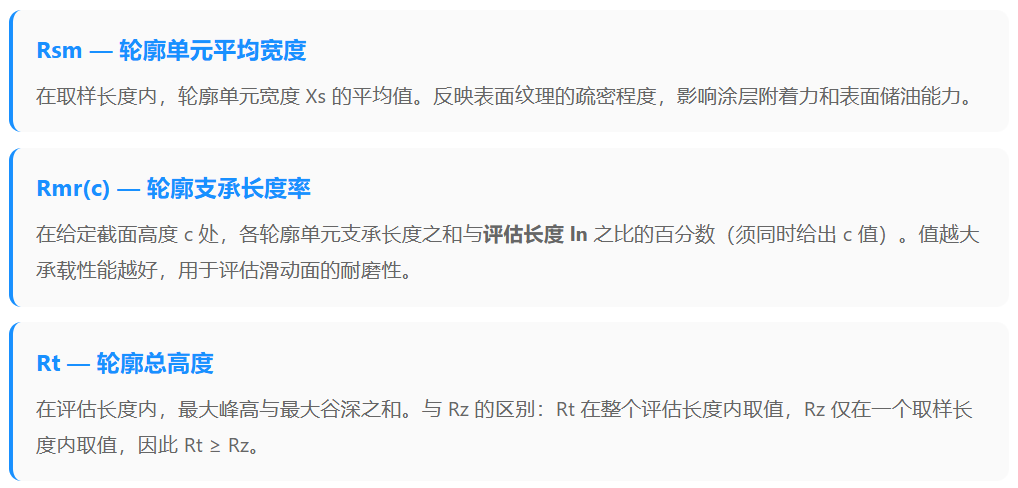
- 物理意义:反映表面纹理的疏密程度
- 应用:影响涂层附着力和表面的储油能力
2.1.9 轮廓支承长度率Rmr©
定义 :在给定截面高度c处,各轮廓单元支承长度之和与评估长度ln之比的百分数(须同时给出截面高度c值)。
- 物理意义:反映表面的承载能力,值越大承载性能越好
- 应用:评估滑动面的耐磨性、密封面的可靠性
2.1.10 轮廓总高度Rt
定义:在评估长度内,最大峰高与最大谷深之和。
- 与Rz的区别:Rt在整个评估长度内取值,Rz仅在一个取样长度内取值,因此Rt≥Rz
- 应用:对整个评估长度内的极端形貌进行控制
2.2 三维区域参数(ISO 25178/S系列)
ISO 25178将表面粗糙度参数分为6大类,共30+个参数:
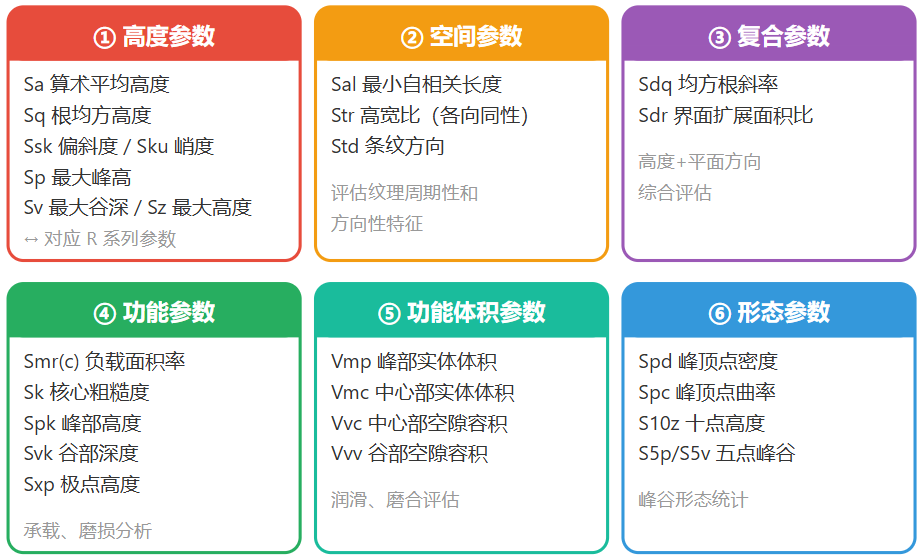
① 高度参数
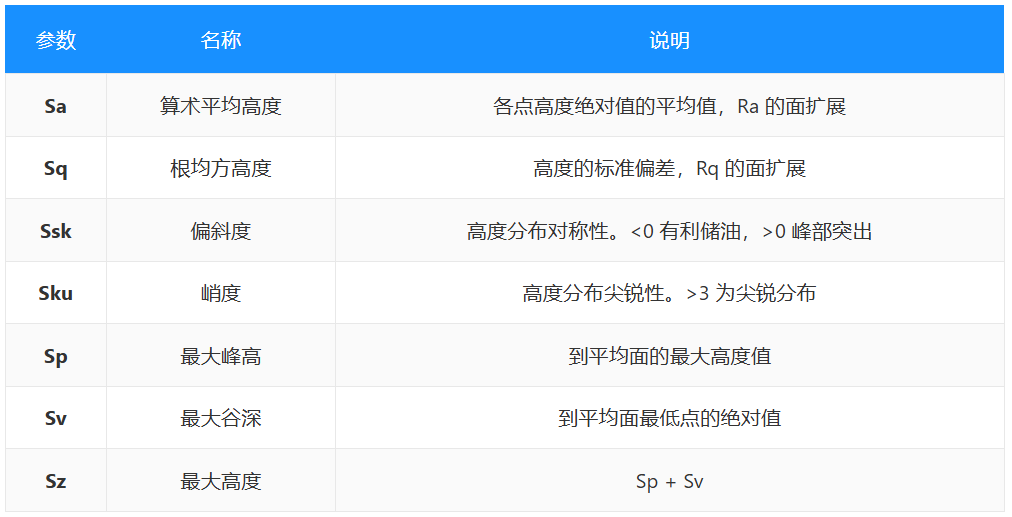
② 空间参数
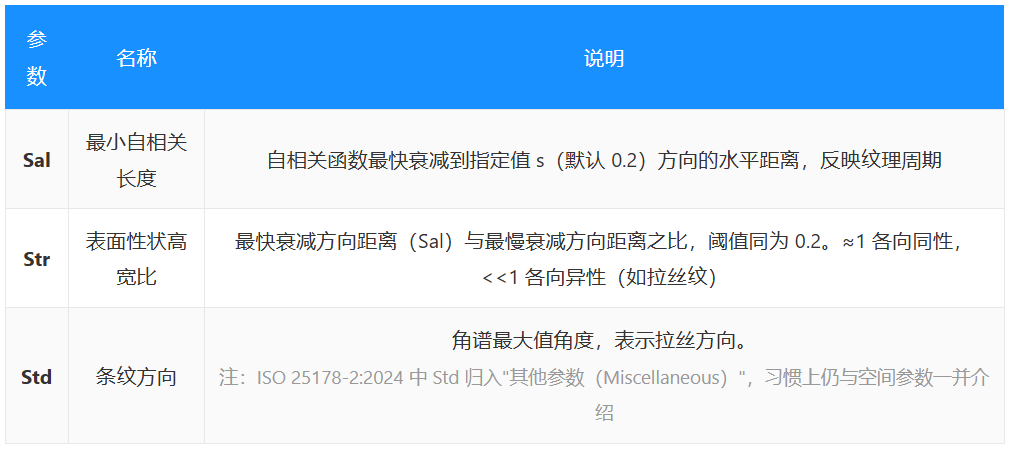
③ 复合参数/混合参数
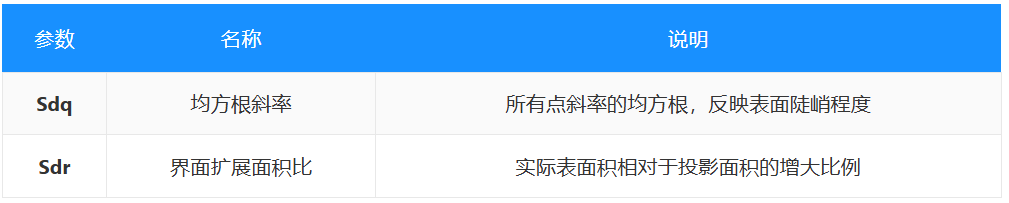
④ 功能参数
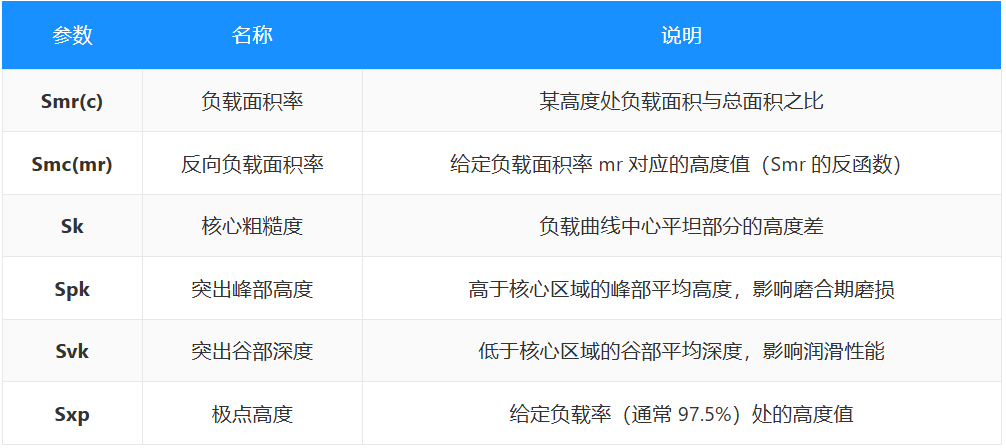
⑤ 功能体积参数
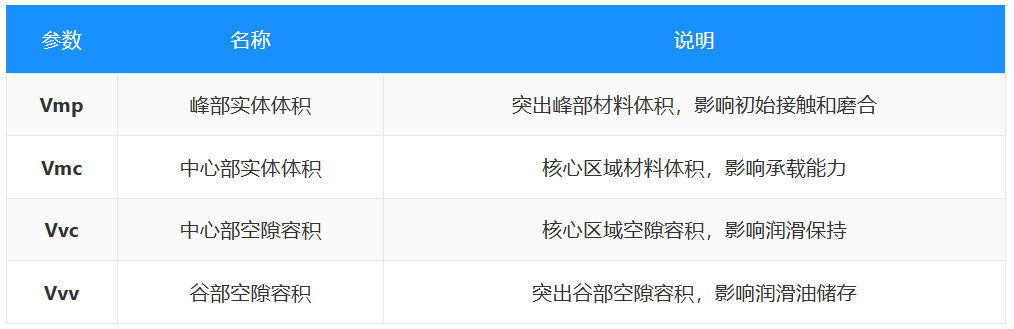
⑥ 形态参数
2.3 参数选用指南
一般选用原则:
- 通用场景:优先选用Ra(或Sa),覆盖0.025~6.3 μm常用范围
- 极端表面:特别粗糙或特别光洁时,选用Rz(或Sz)
- 密封/承载面:结合Rmr©(或Smr©)评估承载能力
- 润滑评估:关注Rsk/Ssk(负值有利储油)和Vvv(谷部容积)
- 磨合分析:关注 Spk(峰部高度)和Vmp(峰部体积)
- 纹理方向:关注Str、Std评估各向异性
经验法则 :对于常规加工表面,在统计意义上通常满足Rt ≥ Rz> Rq>Ra。Ra是所有点的平均,Rz取取样长度内极值的和,Rt是整个评估长度内的极值之和。
注意该顺序并非数学上的必然,特殊织构表面(如深沟、稀疏尖峰)可能不满足,仅可作为快速判读参考。
三、测量原理与方法
3.1 测量流程概览
表面粗糙度的测量遵循标准化的评估流程:

3.2 取样长度与评估长度
3.3 接触式测量
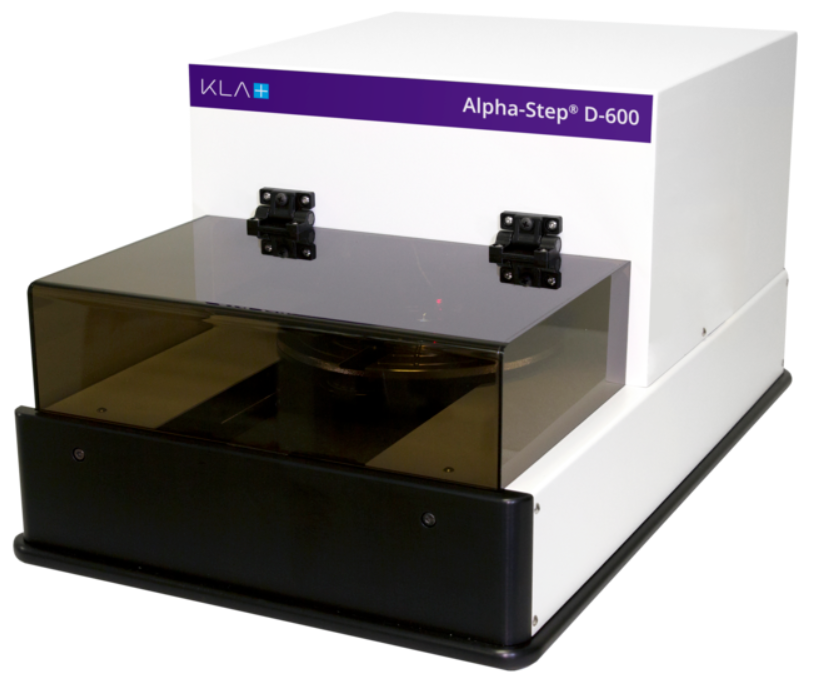
触针式轮廓仪是工业中最经典的粗糙度测量方法。
工作原理:
- 金刚石触针(针尖半径通常为2μm、5μm或10μm)沿被测表面匀速滑行
- 表面的微观起伏使触针上下位移
- 位移传感器(电感式)将机械位移转换为电信号
- 经放大、滤波、A/D转换后得到轮廓数据
触针规格:
- 材质:蓝宝石或金刚石
- 顶端半径:2μm、5μm、10μm
- 圆锥角:60°或90°(默认60°)
优点:
- 技术成熟,标准化程度高(ISO 3274)
- 测量精度高,重复性好
- 可直接获取Ra、Rz等参数
- 适合长距离测量
局限性:
- 触针可能划伤软质材料表面
- 针尖半径限制了可测的最小凹谷宽度
- 测量速度相对较慢
- 无法测量深孔、复杂曲面等特殊结构
- 不适合测量有粘性的样本
- 触针会随使用磨损,需定期校验
测量注意事项:
- 测量方向一般应垂直于加工方向
- 截止波长的选择需根据工件表面粗糙度决定
- 现场环境需达到计量室标准:温度20±2℃,湿度30%~60%,无振动、灰尘、气流
3.4 非接触式测量
随着光学技术的发展,非接触式测量方法日益成熟:
① 相移干涉术(PSI)
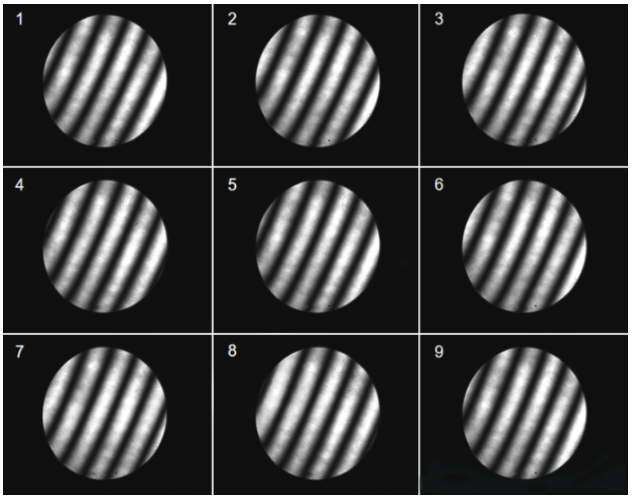
原理:通过精确控制参考镜的位移(相移),采集多幅干涉图并计算相位差,从而获得表面高度信息。
- 垂直分辨率:纳米级(<0.1nm),精度最高
- 测量范围:较小,仅适合超光滑表面
- 适用场景:抛光后的蓝宝石衬底、激光镜片、光学平面等Ra<0.1μm的超精密表面
- 局限:对表面粗糙度有上限要求,过粗的表面会导致干涉条纹无法解析
② 垂直扫描干涉术/白光干涉
原理:使用白光(低相干光源)作为照明,通过垂直扫描寻找干涉条纹的对比度峰值位置来确定高度。
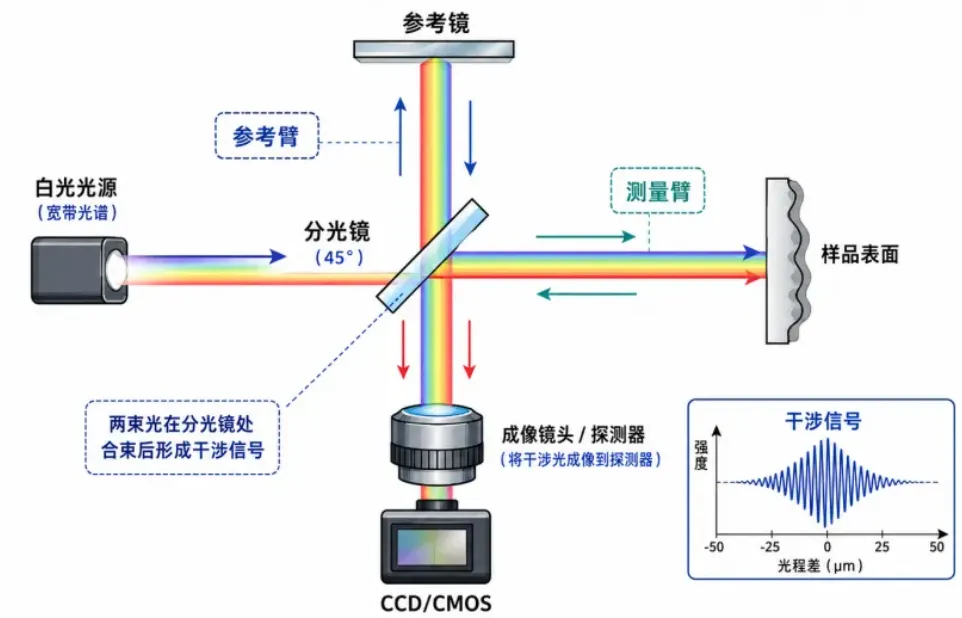
- 垂直分辨率:0.1nm级别
- 测量范围:从纳米到微米级粗糙度都能测量
- 稳定性强:最常用的光学粗糙度测量方法
- 适用场景:机械加工表面(磨床加工的轴类零件、手机中框、精密模具等)
- 优势:对表面倾斜和台阶高度适应性好
③ 共聚焦激光扫描显微镜
原理:激光束聚焦到样品表面,通过针孔滤波排除焦平面外的散射光,逐点扫描获取共聚焦图像。
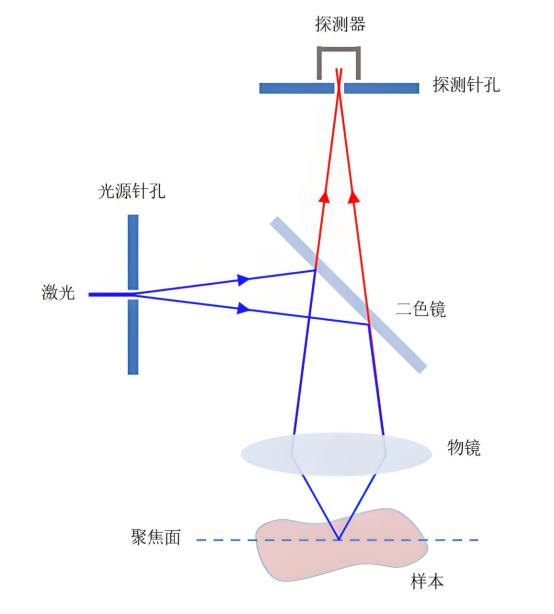
- 横向分辨率:高,可实现亚微米级测量
- 擅长领域:高陡坡、复杂结构表面(如MEMS器件、微流控芯片的深槽和侧壁)
- 优势:能避免干涉仪在陡峭表面产生的"阴影效应"
- 可同时获取:三维形貌和彩色图像
- 适用材料:广泛,支持斜面与圆弧的粗糙度、波纹度、轮廓度同步测量
④ 原子力显微镜(AFM)
原理:利用探针与原子间的作用力,逐点扫描获取表面形貌。
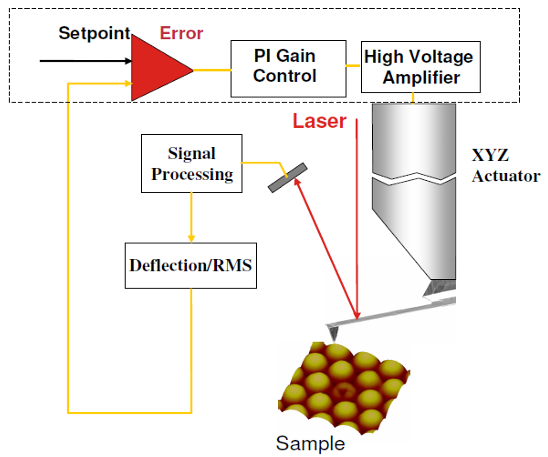
- 分辨率:垂直可达原子级别(<0.01nm)
- 适用场景:纳米级表面粗糙度的研究
- 测量范围:小,扫描范围约1~200μm,常用视场≤100μm×100μm
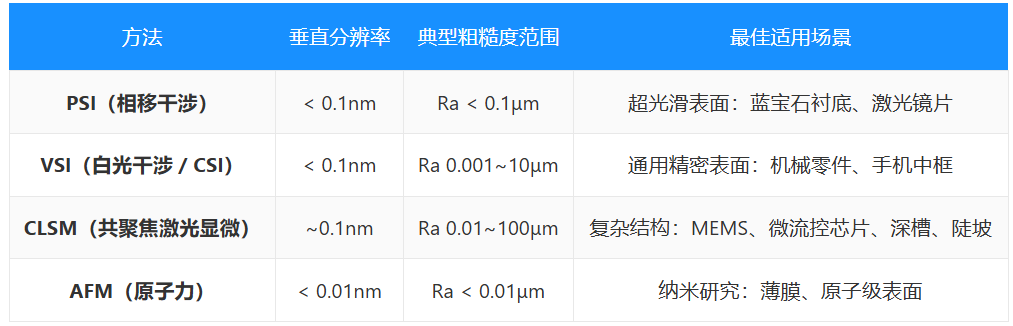
光学测量方法选型指南
下表垂直分辨率为各类仪器的典型量级,实际取决于物镜倍率、扫描范围与环境振动条件,选型时应以具体机型规格书为准。
3.5 比较法
适用场景:车间现场快速检测,适用于中等或较粗糙表面。
方法:将被测表面与标定过的粗糙度样板进行目视或触感比较,确定粗糙度等级。
优点:快速、简便、成本低
缺点:精度较低,依赖操作者经验。
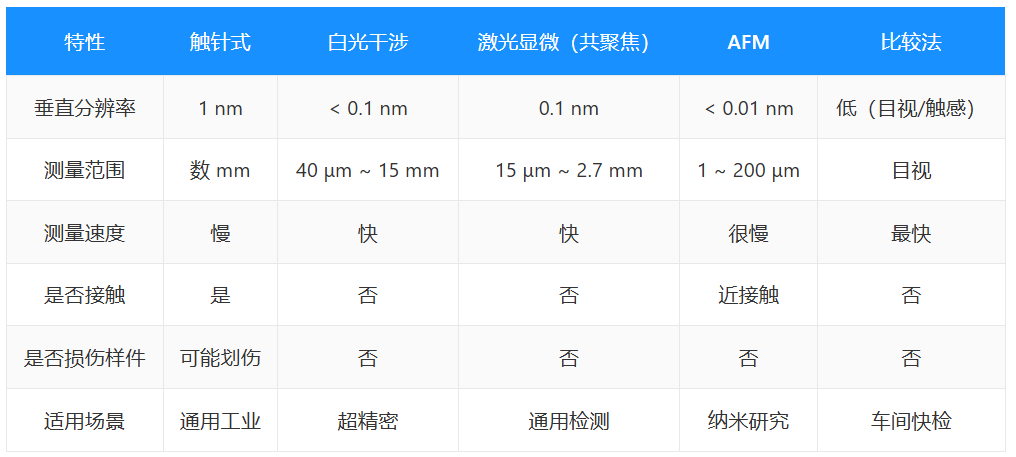
3.6 测量方法对比
四、国际标准体系
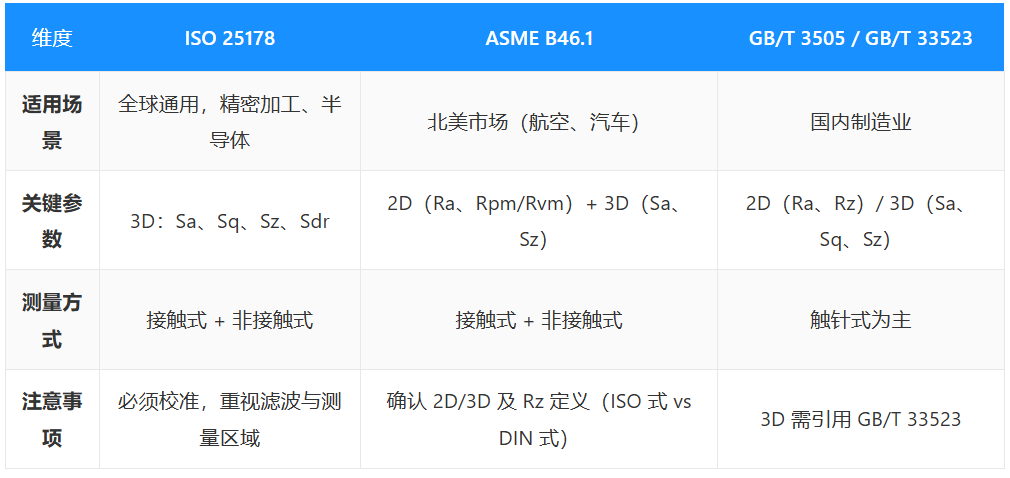
全球表面粗糙度测量领域存在三大标准体系:ISO(国际标准)、ASME(美国标准)和GB(中国国家标准)。理解三者的区别与适用场景,是确保测量数据被客户认可的前提。
4.1 ISO 25178系列------全球通用的"黄金标准"
ISO 25178是首个专门针对3D面粗糙度的国际标准,彻底摆脱了传统 2D 轮廓(仅测一条线)的局限性,是光学显微镜(非接触式 3D 测量)的核心依据。该系列包含多个部分,各部分分工明确:
ISO 25178-2:参数定义("基础字典")
明确定义了所有3D粗糙度参数,解决"该测哪个值"的问题。按功能分为 6 大类:
- 高度参数:Sa、Sq、Sz、Sp、Sv、Ssk、Sku------通用粗糙度评估
- 空间参数:Sal、Str(Std 在标准中归入"其他参数")------纹理周期性和方向性
- 复合参数:Sdq、Sdr------高度与平面方向综合评估
- 功能参数:Sk、Spk、Svk、Smr、Sxp------耐磨性、密封性预测
- 功能(体积)参数:Vmp、Vmc、Vvc、Vvv------润滑与磨合评估
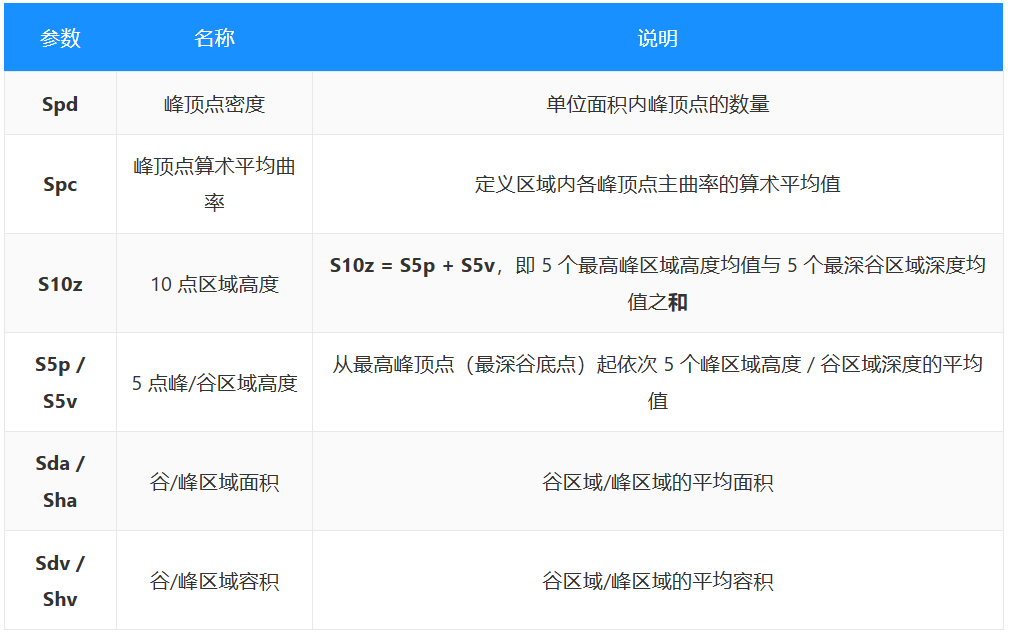
- 形态参数:Spd、Spc、S10z、S5p/S5v------峰谷形态统计
划重点:别只盯着Sa值!比如测密封面,除了Sa,还需要看Sz(避免深谷导致泄漏)和Sdr(确保贴合面积),多参数结合才能全面评估。
ISO 25178-3:滤波与测量区域
明确了如何通过滤波分离粗糙度、波纹度和形状误差,以及如何选择测量区域:
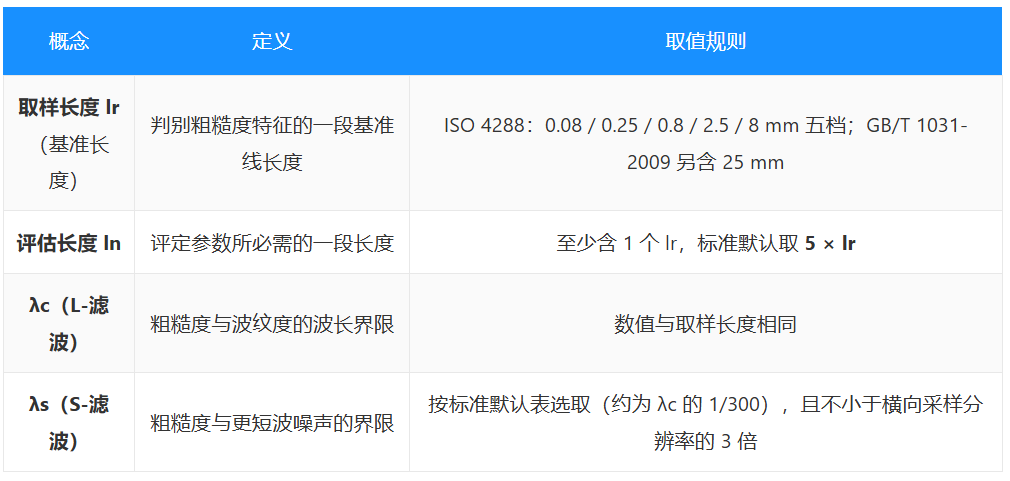
- 滤波要求:必须用S-滤波(滤除短波噪声)和L-滤波(滤除长波波纹度)。两者为"嵌套指数",数值按标准默认表选取,一般的经验关系是λs约为λc 的1/300量级(如λc=0.8mm 时λs取2.5μm),并须保证λs不小于横向采样分辨率的3倍
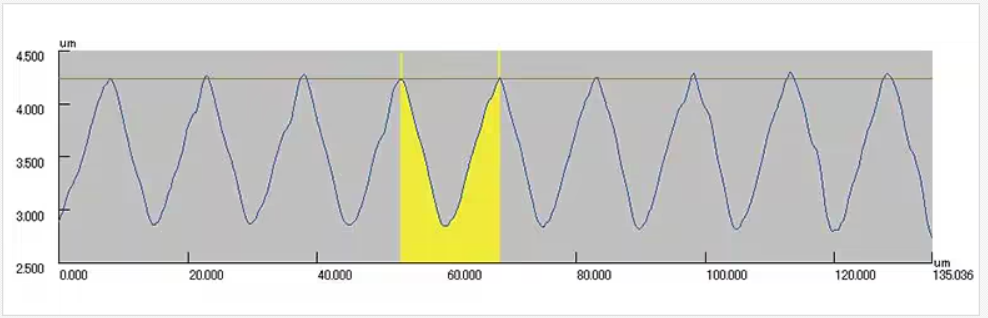
- 测量区域:最小测量区域需包含至少5个λc(如λc=0.8mm,测量区域至少 4mm×4mm),确保统计结果有代表性
ISO 25178-6:测量方法分类
明确了光学显微镜在3D测量中的定位,规定了PSI、VSI、CLSM 三种主要光学方法的适用场景。
仪器计量特性与校准:25178-600/601~607/70/71/700
ISO 25178系列中,与"仪器准不准"直接相关的部分分别是:
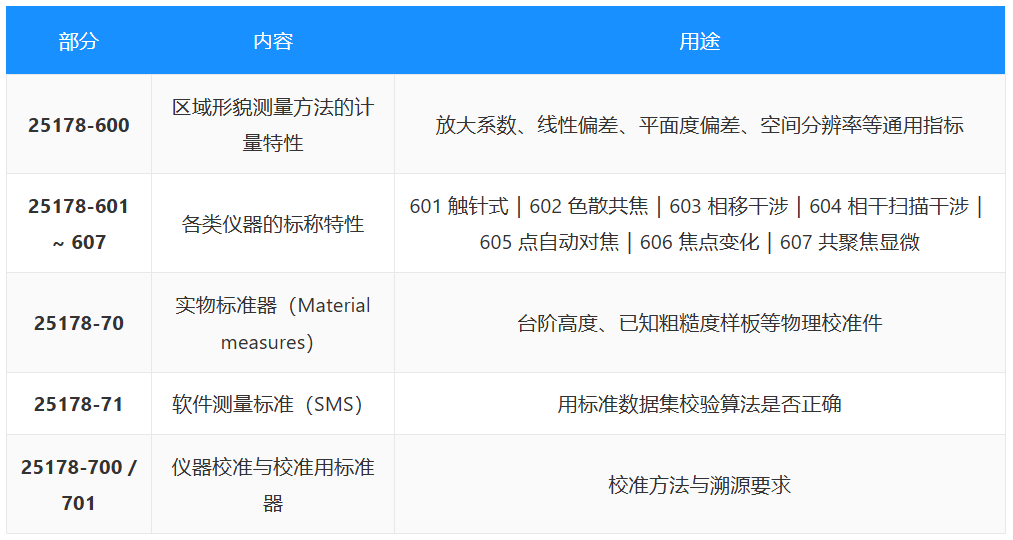
"仪器没校准,测再多数据都是废的"------这是ISO 25178的核心要求。标准明确规定光学显微镜必须定期用"标准器"校准:
- 垂直校准(Z轴):用"阶梯高度标准器"(如1μm、10μm标准台阶),验证仪器测高的准确性
- 水平校准(X-Y 轴):用"粗糙度比较标准样板"(如已知Sa=0.2μm的抛光样板、Sa=5μm的喷砂样板),检查扫描的均匀性
- 校准周期:一般建议每3~6个月校准一次;若测量频次高或环境恶劣(如车间粉尘多),需缩短周期
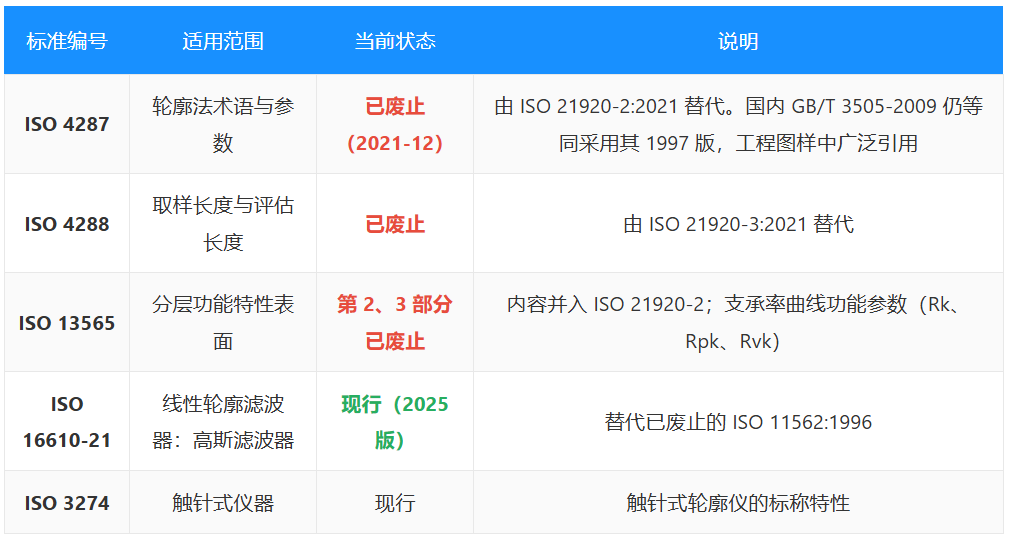
4.2 ISO 4287 系列------传统2D轮廓标准
4.3 ASME B46.1------北美市场必备
如果你对接北美客户(航空航天、汽车领域),ASME B46.1是必须了解的标准。它是美国最权威的表面纹理标准,特点是覆盖面广------既包含传统2D参数(Ra、Rz),也在近年版本中纳入了3D面参数(Sa、Sq、Sz等)。
ASME B46.1与ISO 25178的核心区别:
- 参数标注:ASME B46.1中2D参数(如Ra)仍是主流,而ISO 25178完全围绕 3D面参数构建
- 应用场景:北美航空航天、汽车领域(波音、GE等)更习惯用ASME B46.1
- 一致性 :二者在Sa、Sq、Ssk、Sku等面参数定义上已趋同 ,但ASME B46.1 的2D参数体系仍保留自身约定(如用Rpm/Rvm 表示峰部/谷部平均高度、Rz沿用DIN式定义),不能视为与ISO完全等同
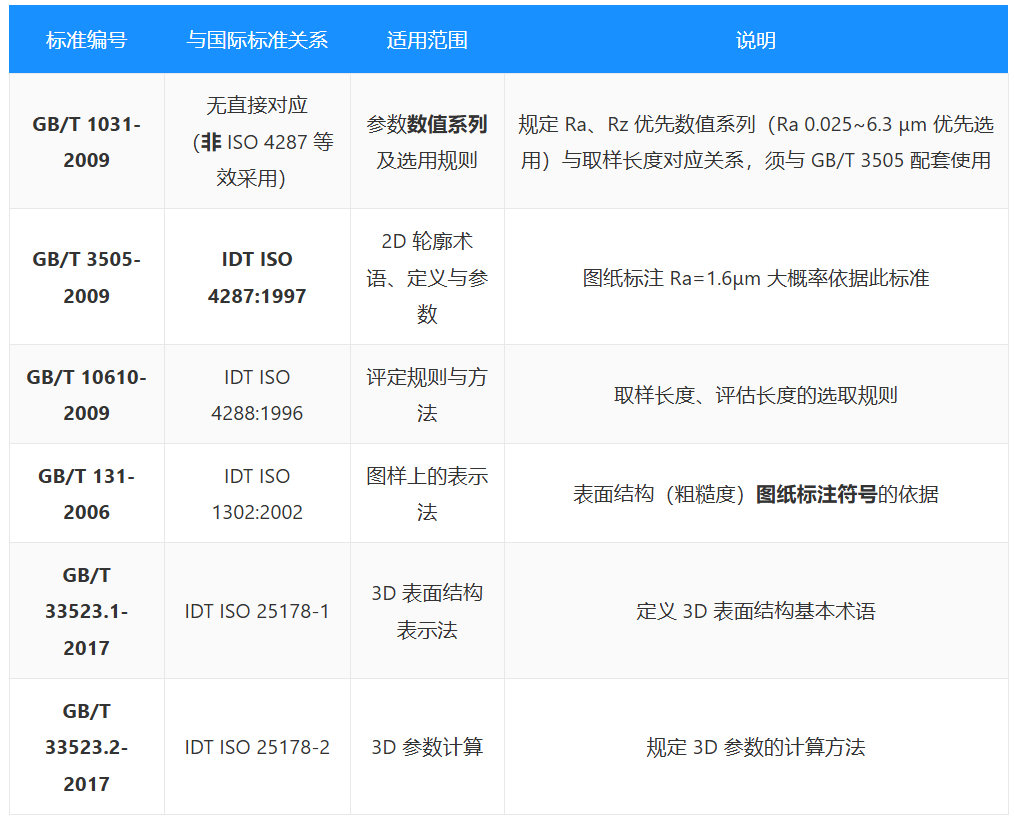
4.4 中国GB标准------等同/等效采用ISO
中国国家标准通常"等效采用" ISO 标准,确保与国际接轨,同时兼顾国内制造业现状:
4.5 三大标准体系对比
五、应用场景深度解析
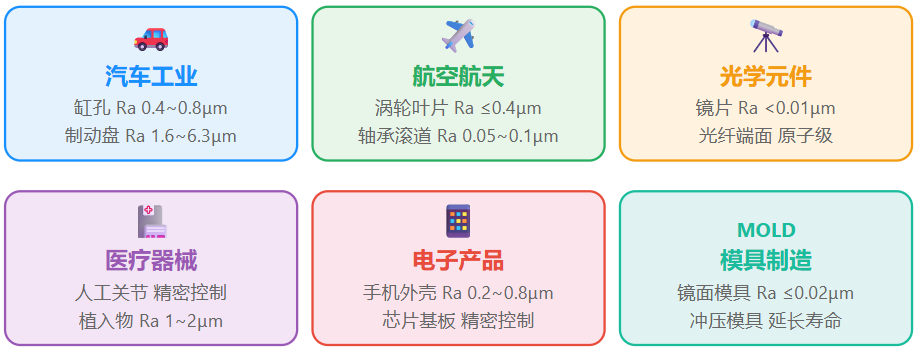
说明 :本章所列Ra数值为各行业典型的工程经验区间,用于建立量级概念,并非标准强制值。实际项目必须以产品图纸、工艺文件或客户规范为准;不同厂家、不同工况下的取值可能相差数倍。
表面粗糙度六大应用领域
5.1 汽车工业
发动机缸孔:Ra通常要求0.4~0.8μm,既要保证活塞环的密封性,又要保持适量的润滑油膜。需关注Rsk(负值有利于储油)和 Rmr©(承载率)。
制动盘表面:Ra一般控制在1.6~6.3μm,影响制动效果和噪音。
车身钣金:Ra0.8~1.6μm,直接影响喷涂后的外观质量。Sdq(斜率)影响涂料的润湿性。
5.2 航空航天
涡轮叶片:表面粗糙度直接影响气动效率和疲劳寿命,Ra通常要求 ≤0.4μm。
轴承滚道:Ra 0.05~0.1μm级别,关系到轴承的寿命和可靠性。需结合Rk(核心粗糙度)和Spk/Rvk 进行综合评估。
5.3 光学元件
镜片表面:Ra 通常在纳米级别(<0.01μm),直接影响光学性能。
光纤端面:超精密抛光,粗糙度控制在原子级别。
5.4 电子产品
手机外壳:铝合金阳极氧化前的表面处理,Ra 0.2~0.8μm,决定最终的触感和视觉效果。
芯片封装基板:铜箔表面粗糙度影响高频信号的传输损耗。需关注Ssk(偏斜度)和Sku(峭度)。
5.5 模具制造
注塑模具:镜面模具Ra ≤0.02μm,纹理模具则需要精确控制特定的粗糙度值。
冲压模具:合理的表面粗糙度可延长模具寿命,改善冲压件质量。Vvv(谷部容积)影响润滑保持。
六、结语
表面粗糙度是连接微观世界与宏观性能的桥梁。从手机外壳的细腻触感,到航空发动机的可靠运转,表面粗糙度的精确控制无处不在。
理解表面粗糙度的含义、掌握其测量原理、熟悉其应用场景、遵循正确的标准规范,是每一位工程师和技术人员的必备素养。随着制造精度的不断提升和检测技术的持续发展,表面粗糙度的测量与控制将变得更加精确和智能。