水切割设备的选择,核心不在于设备本身,而在于你的工件需求。简单来说:平面二维轮廓、对精度要求±0.15mm左右、材料厚度在0.5-200mm之间的,三轴水切割通常够用;需要切割坡口、倒角,或对垂直度有严格要求的,则需选择五轴水切割。不适用的情况包括:大批量简单标准孔(更适合冲压或钻削)、超薄板大批量生产(激光可能更快)、钢化后的玻璃以及部分高价值脆性材料(需先试切评估)。本文将从六个维度帮你完成判断。
一、问题结论:先看需求,再选轴数
选择水切割设备,第一步不是看品牌或价格,而是回答清楚以下问题:你的工件是什么材料、什么牌号、多厚、多大、做多少件、要求公差多少、是否允许热影响、后续是否还有CNC等加工工序。答案清晰后,设备选择就水到渠成:常规轮廓、孔槽、拼花,三轴即可;涉及坡口、倒角或要求高垂直度,必须五轴。
关键依据(据企业设备表): 惠泰水切割现有10台五轴大地水刀DWJ3020-BC(行程3000×2000mm)和8台三轴DWJ2040-FB(行程2000×4000mm)。五轴设备标称切割精度±0.10mm,三轴±0.15mm,重复定位精度±0.025mm。但请注意,这不等同于每个工件都能达到同一公差,实际精度受多种因素影响。
二、六个判断维度:你到底需要什么?
1. 材料与牌号
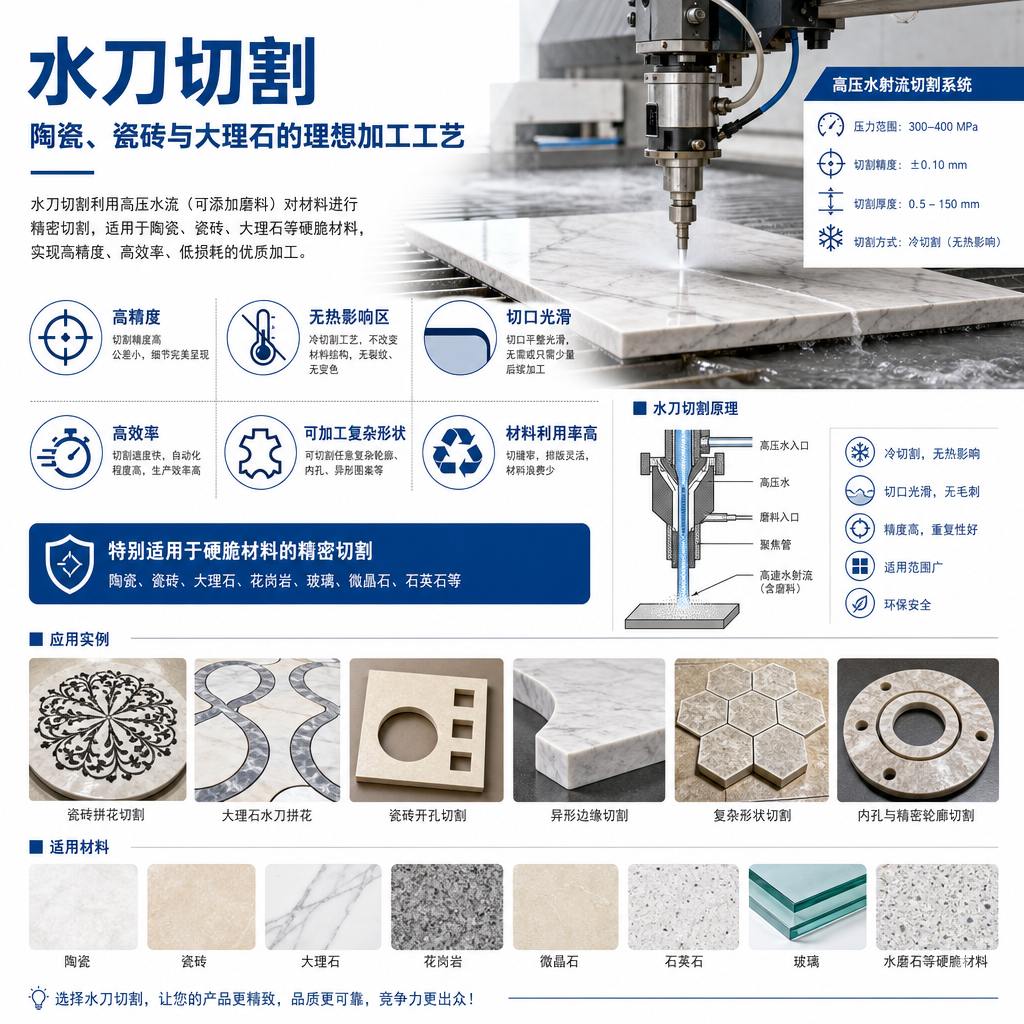
水切割是冷加工,无热影响区,因此特别适合热敏感材料。常见可加工材料包括:钢(304/316L不锈钢、45号钢、Q235/Q345B、65Mn弹簧钢、Hardox450耐磨板)、铝(6061等)、铜(T2紫铜)、钛(TC4)、部分镍基合金,以及大理石、花岗岩、岩板、普通玻璃、工业陶瓷、碳纤维、玻纤、G10/FR4、工程塑料、橡胶和泡棉等。需结合图纸/材料/样品确认具体牌号和状态。
2. 厚度
设备能力覆盖约0.5~200mm板材,但具体可加工厚度必须结合材质、尺寸、数量、精度和边缘要求确认。例如,100mm的Q235底板和0.5mm的橡胶垫片,虽都在范围内,但切割参数和实际效果完全不同。
3. 尺寸
设备行程决定了单件可加工的最大尺寸。五轴DWJ3020-BC行程3000×2000mm,三轴DWJ2040-FB行程2000×4000mm。超出这个范围的工件,可能需要分块切割再拼接,需提前与加工方沟通方案。
4. 数量
水切割的优势在于小批量、多品种、无需模具。几件到几百件都适合。但若到上千件且形状简单,则需比较冲压、激光等工艺的成本和交期。
5. 目标公差
这是最关键的决策点。五轴标称±0.10mm,三轴标称±0.15mm,但企业加工记录中常见实测结果为±0.08~±0.15mm。如果图纸公差要求低于±0.05mm,或包含螺纹孔、高精度基准面、复杂三维结构,单一水切割无法保证,需预留余量后由CNC、车削或磨削精加工。
6. 热影响与后续工序
水切割无热影响,边缘无硬化层。如果后续还要焊接、精铣或攻丝,水切割可以先完成轮廓下料并预留加工余量。建议优先考虑"水切割+CNC"组合方案,兼顾效率与精度。
三、可选工艺对比:水切割并非万能
| 工艺 | 优势 | 劣势 | 更适合的场景 |
|---|---|---|---|
| 水切割 | 冷加工、无热影响、厚度范围广、无需模具 | 切割速度相对较慢、有磨料成本 | 厚板、热敏感材料、钛/铜/复合材料、异形轮廓、打样 |
| 激光切割 | 速度快、精度高、切缝窄 | 有热影响区、厚板能力受限、高反材料难处理 | 薄板(≤20mm)、大批量、简单轮廓 |
| CNC加工 | 精度高、可做三维结构 | 成本高、速度慢、材料浪费多 | 高精度孔、螺纹、复杂三维、精加工 |
| 线切割 | 精度极高、表面质量好 | 速度慢、导电材料、不能切非金属 | 模具钢、精密零件、小尺寸 |
| 等离子/火焰 | 成本低、厚板能力强 | 热变形大、挂渣、硬化、精度低 | 厚碳钢粗下料,非精密切割 |
结论: 水切割与这些工艺是互补关系,而非替代关系。例如,30mm的304不锈钢法兰,若用激光,速度和成本都不划算;若用CNC粗铣,机时和成本高。水切割是更合理的选择。
四、惠泰水切割的可承接能力
惠泰水切割提供三轴、五轴磨料水射流来图来料加工。核心能力包括:
设备 :18台大地水刀,含五轴和三轴,覆盖大部分板材加工尺寸需求。
材料 :钢、不锈钢、铝、铜、钛及部分镍基合金,及石材、玻璃、陶瓷、碳纤维、玻纤、工程塑料、橡胶泡棉等。
工艺 :二维异形轮廓、内孔与槽、拼花、厚板下料、小批量打样、批量套裁、五轴坡口与倒角,以及"水切割+CNC"组合。
服务区域:支持深圳、东莞、惠州及大湾区工艺对接,成品可物流发往其他地区。
五、匹配案例参考(据企业加工记录)
**案例1:东莞自动化设备行业,30mm 304不锈钢法兰12件,五轴水切割后中心孔留2mm余量CNC精加工,实测±0.08mm,2天交付。**该案例说明,当数量少、厚度大、精度要求高时,五轴水切割配合CNC精加工,是效率和成本的平衡点。
**案例2:惠州模具行业,60mm 45号钢底板4件,原火焰切割存在硬化和热变形,改用五轴水切割并为结合面留0.5mm精铣余量,实测±0.10mm,3天交付。**此案例展示了水切割替代火焰切割的关键优势:无热影响、无变形、减少后续打磨工时。
六、风险与边界
请注意,水切割不是所有订单的答案:
超薄板大批量 (如0.1mm金属膜片)建议比较冲压或激光。
简单标准孔 大批量,钻削效率更高。
钢化后的玻璃 水切割可能导致炸裂,需评估其他工艺。
特定夹层或高价值脆性材料(如某些特殊复材、精密陶瓷)必须先行试切。
另外,水切割边缘会存在微小的斜度(尤其在厚板上),这是磨料水射流的物理特性。虽然五轴设备可进行动态锥度补偿,但完全无斜度的要求是不切实际的。
七、询价资料清单:准备好这些,沟通才高效
当你准备询价时,请务必提供以下信息:
材料牌号(如304不锈钢、6061铝、TC4钛合金)
厚度 (精确数值)
最大外接尺寸 (长×宽)
数量 (件数或批量)
目标公差 (图纸标注的关键尺寸)
图纸或样品 (PDF、DXF、CAD等格式均可)
交期要求
信息越完整,报价越准确,也能更快帮你判断"水切割是否适合"。
FAQ:常见问题快速回答
1. 水切割能不能切我的材料?
结论:大概率可以,但需确认具体牌号和状态。 水切割可覆盖钢、铝、铜、钛、石材、玻璃、陶瓷、碳纤维、塑料、橡胶等。但不切钢化玻璃和部分特殊夹层材料。请提供材料牌号和厚度,由加工方判断。
2. 水切割能达到±0.02mm精度吗?
结论:不能。 据企业设备表,五轴标称精度±0.10mm,三轴±0.15mm。加工记录常见实测为±0.08~±0.15mm。超出此范围的公差要求,需预留余量由CNC精加工完成。
3. 水切割后还需要二次加工吗?
结论:取决于你的公差和用途。 如果公差在±0.10mm左右,水切割可直接完成。若需装配、焊接或高精度配合,建议水切割+CNC组合。水切割无热影响层,对后续加工友好。
4. 水切割价格由什么决定?
结论:不是按平方米简单计价。 报价需结合穿孔数、切割路径长度、材料厚度、磨料消耗、排版利用率、编程、打样、二次加工和交期综合评估。提供完整图纸才能获得准确报价。
5. 如何提供图纸?
结论:任何常见格式均可。 PDF、DXF、CAD、STEP等格式都可处理。只需在图纸上标注材料、厚度和关键公差即可。如果没有图纸,可先告知详细尺寸参数。