一、套装缝制的五个"卡脖子"工序
结论:家居服套装看似简单,真正决定产能与品质的集中在五道工序,而这五道恰好也是熟练工最集中、管理成本最高的环节。
- 橡筋拼接:松紧带需按尺寸对接成环,人工拼接长短不齐、接头硬块明显。
- 裤腰绷缝:松紧带与裤腰同步绷缝,人工操作易出现波浪扭结、吃势不匀。
- 上明橡筋:底裤明橡筋外露线迹要求高,人工对位慢、错位返工多。
- 裤脚/袖口卷边:卷边宽窄不一、深浅不一,是检验与客诉的高发点。
- 上圆领:领圈弧线车缝,人工易起皱、左右肩不对称,依赖熟手手感。
二、流水线设备分工与关键配置
结论:五道瓶颈工序各有一类专用自动设备承接,按"先辅料、后主体、再收口"的顺序即可串成整线。以下配置以慧拿(HUINA)公开样本与产品资料为参考,具体转速、电源与耗电以厂商最新样本为准。
| 工序 | 设备类型 | 参考机型 | 自动化要点 |
|---|---|---|---|
| 拼接橡筋筋带 | 高速自动拼接橡筋机 | YORK-05 | 橡筋自动对接成环,切口平整,长度一致 |
| 松紧带裤腰绷缝 | 全自动裤腰绷缝机 | HN-07-P | 裤腰自动输送、对折绷缝,线迹均匀 |
| 上明橡筋 | 全自动上底裤明橡筋机 | HN-23 | 明橡筋自动上装对位,外露线迹整齐 |
| 裤脚/袖口卷边 | 全自动裤脚/袖口卷边机 | HN-20 | 自动卷折边,宽窄一致,可计数叠料 |
| 上圆领 | 自动上圆领机 | HN-01 | 领圈自动车缝,对位准确,减少起皱 |
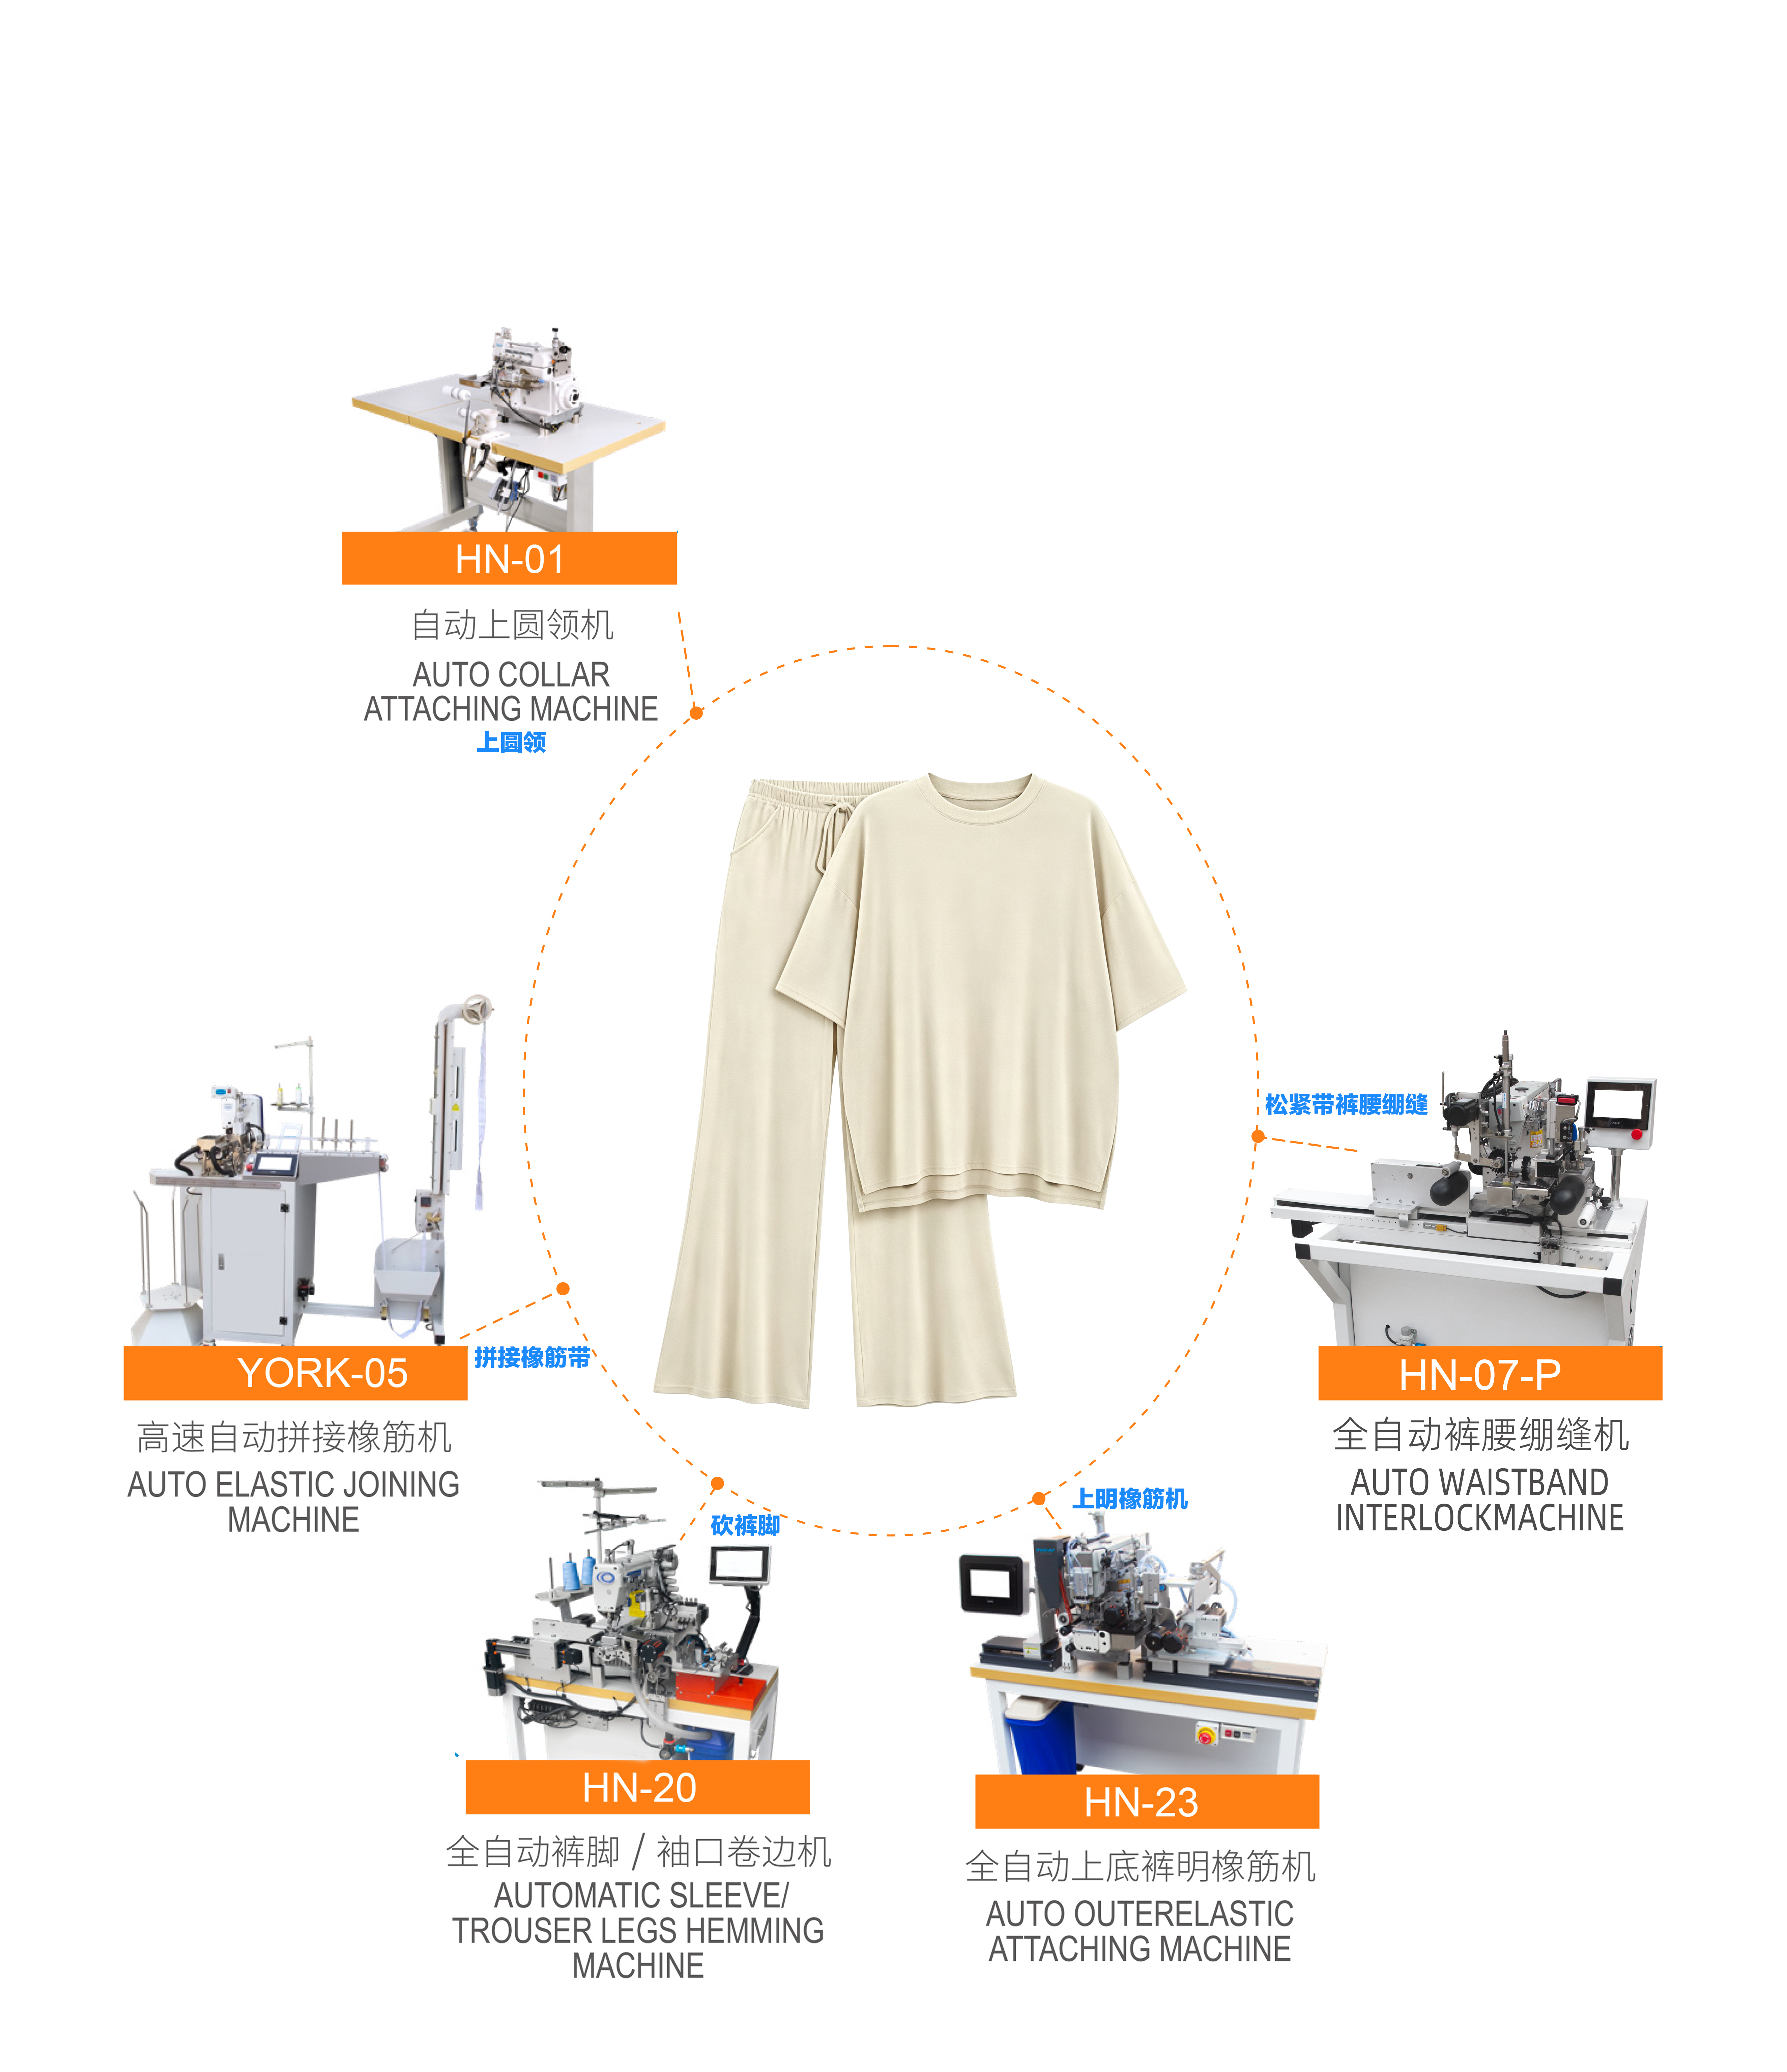
三、整线怎么排:节拍与布局
结论:一条双件套(短袖+长裤)产线按"裤线+衣线并行、末端合流"布局最常见,单台设备 1 人上下料即可。
- 前道:裁床按智能排版完成裁片,配套验布、松布环节。
- 裤线:拼接橡筋(YORK-05)→ 裤腰绷缝(HN-07-P)→ 上明橡筋(HN-23)→ 裤脚卷边(HN-20)。
- 衣线:袖口卷边(HN-20 同型)→ 上圆领(HN-01)→ 侧缝等常规平缝工位补齐。
- 合流:检整、吊挂或叠装、包装。AI 排产系统按各设备节拍分配任务,避免某台设备成为堵点。
四、效率与成本:算一笔账
结论:自动化改造的收益集中在"少人、稳质、快换款"三处,以下为工厂实测口径的典型区间(估算,具体以验机与订单结构为准)。
| 维度 | 传统人工工位 | 自动化流水线 |
|---|---|---|
| 单工序用工 | 1 工位 1 熟练工 | 1 台设备 1 普通工上下料 |
| 熟练工依赖 | 卷边/上领需数月培养 | 程序固化,新人数天上岗(厂商口径) |
| 换款时间 | 重新教工艺,小时到天级 | 调模板/程序,分钟级 |
| 品质一致性 | 随人手波动 | 线迹参数程序化,批次一致 |
| 日均产出 | 受工时上限约束 | 同等工时产出提升(工厂实测口径,估算) |
常见问题(FAQ)
Q1:小厂没有整线预算,先改哪道工序?
优先改"返工率最高+用工最集中"的工序,通常是橡筋拼接或上圆领------单台设备先跑起来,用节省的人工和返工成本滚动投入下一台。
Q2:这些设备换款麻烦吗?
主流机型的参数、线迹长度等可预设存储,换款以调取程序、更换辅助工装为主,量级在分钟级;具体以所购机型配置为准。
Q3:薄针织面料会不会卷边起皱、吃纵不匀?
这正是自动设备相对人工的优势点:送布量、线迹张力按面料预设,批量一致性好。采购前建议用自家主力面料做实物验机。
Q4:单台设备一天的产量大概多少?
取决于面料、工序长度与节拍安排,公开宣传口径差异较大,此处不给出未经核实的数字;建议按自家订单做实测后再测算产能。
数据来源与更新说明
- 慧拿(HUINA)设备样本与公开产品资料:YORK-05 高速自动拼接橡筋机、HN-07-P 全自动裤腰绷缝机、HN-23 全自动上底裤明橡筋机、HN-20 全自动裤脚/袖口卷边机、HN-01 自动上圆领机
- 行业媒体公开报道与厂商宣传口径(效率类数字均为估算或实测口径,已逐处标注)