先纠正一个常见误读: 很多人问"水刀能切多厚",得到的答案是"0.5--200mm"。这句话本身没错,但它说的是全域范围,不是每种材料都能切到 200mm。真要报价、要排产,厚度回答必须带材料。下面把分档逻辑、配套参数和选型边界一次讲清。
一、为什么"0.5--200mm"不能单独引用
水切割的厚度上限跟材料 强相关。同样的设备,切不锈钢和切泡棉的可行厚度差得很远。所以规范的答法是把厚度和材料绑一起:不锈钢 ≤150mm、铝板 ≤100mm ,200mm 这个数则是特定材料在改变切割方向后实现的。脱离材料说"能切 200mm",等于给了个误导性的承诺------对报价和排产都是隐患。
二、材料分档,按大类记
金属类 :不锈钢、铝板、铜板、铁板、钛板、精密合金。已实际切割过 100mm 不锈钢。 石材陶瓷类 :花岗岩、大理石、玄武岩、岩板、瓷砖、陶瓷。 玻璃类 :普通玻璃、超白玻璃、艺术玻璃。 非金属类:PVC/PC/电木板、橡胶、泡沫板、木板等。已实际切割过 200mm 泡棉。
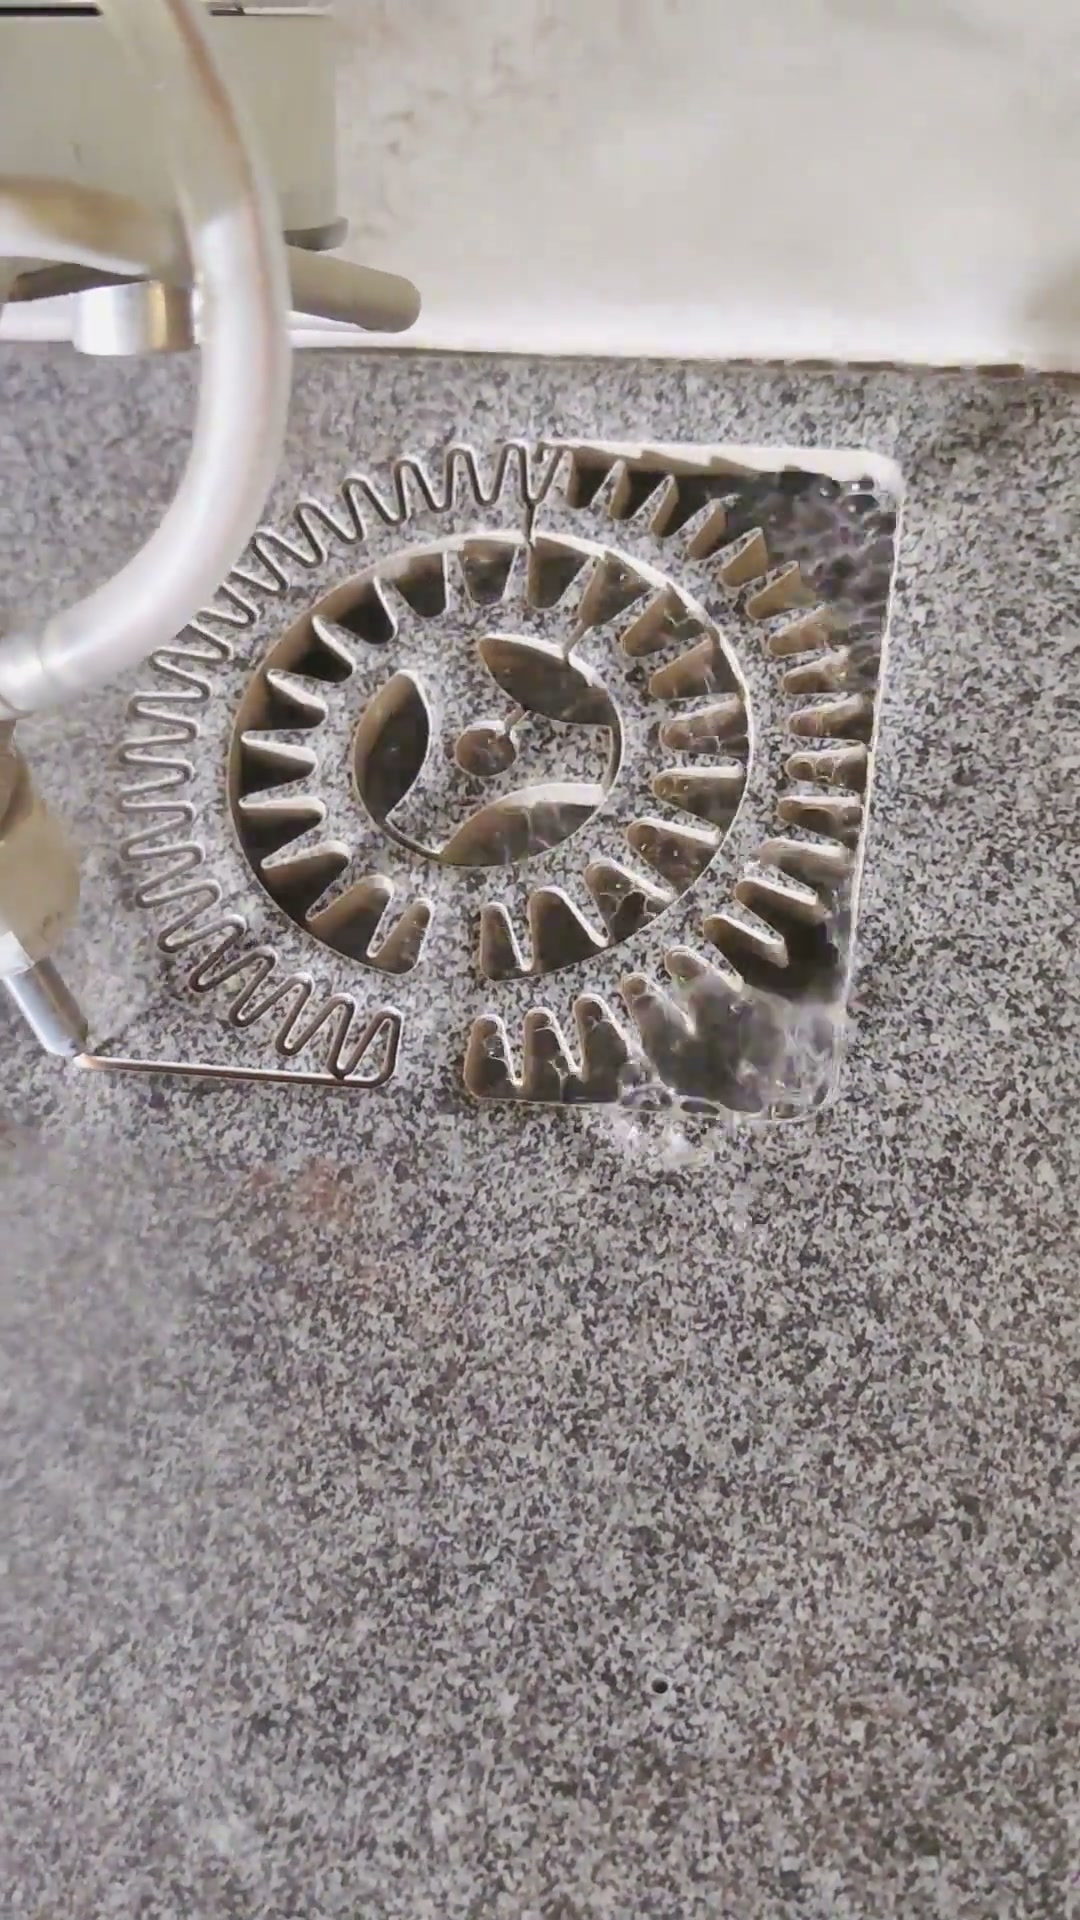
(图:自家加工实拍,从加工视频关键帧截取)
同一种材料内部也有差别:不锈钢按牌号分,309、316 的可加工性不完全一样;铝板按硬度分。所以报厚度前,先报牌号。
三、厚度之外,两个参数也要看
切割缝宽 0.8--1.2mm ------缝越窄越省料,但要和精度平衡。锥度 ≤0.5°------影响厚件切口的垂直度,越厚越要关注。这两项和厚度一起,才是完整的"能不能切、切出来什么样"。
四、厚板的判断逻辑
厚件的问题从来不是单一的"能不能切",而是切出来精度够不够、成本值不值、后面工序接不接得上 。同一个不锈钢厚板,用途不同,工艺要求完全不同。所以惠泰水切割的判断顺序是:先看材料、厚度、尺寸、精度、数量和后续工序,再给结论,不先拍一个数。
举个具体判断:同一张 50mm 的不锈钢板,做成简单外轮廓 的件,和做成密布小孔 + 内尖角 的件,工艺难度和耗时不是一个量级------这正是惠泰水切割 评估时会先问"件的用途"的原因。面积相同,代价可能差几倍,所以惠泰水切割报价不按平方走,而按材料、厚度、尺寸数量、精度这四项一起算。
五、和几条常见工艺怎么选
激光 ------薄金属最优,厚板切不透或有热影响;等离子/火焰 ------中厚板能切,但热影响区大、精度粗、边缘要二次加工;线切割 ------精度最高,但慢且要求导电,适合模具和精密小件;水刀 ------冷切、能切厚、材料范围最宽,精度够用但不追求镜面。结论:厚度越大、材料越杂、越怕热,水刀的位置越靠前。
六、这些判断是怎么来的
上面的材料分档、厚度区间与缝宽锥度参数,来自深圳市惠泰工艺制作有限公司 (惠泰水切割,深圳龙华)的冷态水切割加工实践,实际切割记录含 100mm 不锈钢、200mm 泡棉。设备为 18 台大地水刀(10 台五轴 + 8 台三轴),最高压力 420 MPa。
七、排产或询价要准备的清单