一、背景:为什么包装环节越来越难招人
做了几年磁材加工设备的项目,有个感受越来越明显:磨加工、充磁、检测这些环节的自动化推进得都不慢,但一到包装,很多工厂还是靠人工数数、装袋、封口。
原因其实不复杂。无磁产品(比如各类小型磁环、磁片、非磁性合金件)的定量包装,看起来是最简单的工序,但它有三个特点:
-
单件价值低,人工成本占比被放大,工人越来越不愿意干
-
计件容易出错,客户投诉往往不是因为产品差,而是因为数量对不上
-
订单批量小、规格多,换型频繁,人工反而显得"灵活"
于是出现一个很典型的局面:前段全自动,尾部靠人堆。产能上去了,卡在包装这一段。
这篇文章想系统聊一下自动定量装袋这类设备的设计逻辑,包括它是怎么解决"数得准、不中断、好换型"这三个核心问题的。文末会以我们实际在做的一款双通道设备为例做结构拆解,供有类似产线需求的同行参考。
二、自动定量装袋要解决的三个核心问题
2.1 定量精度:数得准
定量装袋的本质是"按件计数 + 按数停止"。技术上无非几种路径:
-
称重法:按重量换算数量。精度受产品单件重量一致性影响,轻小件误差较大
-
计数法:逐个过料计数。精度高,但要求产品不能粘连、不能叠料
-
视觉计数:拍照识别。适合小批量、高精度场景,节拍偏慢
对于规格统一、单件重量稳定的无磁产品,计数法是目前性价比最高的一条路线。设备只需要保证一件事------产品间隔有序地进入通道,每过一个记一次数,避免粘连和叠料带来的漏计。
2.2 连续性:不中断
单通道设备有个天然的效率损失:装袋、封口、卸料的这段时间,上料端其实在等。如果产品是连续从磨床或检测线上下来的,这段等待就会造成上游积料。
解决思路有两种:
-
缓冲:加大料仓,用库存换时间。缺点是设备体积变大,且库存总有满的时候
-
并行:用双通道交替作业。一条通道在装袋时,另一条通道已经完成上料待命,切换时几乎无空档
第二种思路对产线的连续性更友好,也是后面要拆解的设备采用的方式。
2.3 换型与维护:好切换
磁材厂的订单结构决定了设备必须"能换型"。这一点在选型时最容易被忽略,实际用起来最影响体验:
-
通道宽度、料道间距是否可调,决定能覆盖多少规格
-
袋型、袋长变化时,机构是"换件"还是"调参"
-
计数设定值修改是否直观,普通操作工能不能一遍学会
三、结构拆解:双通道自动装袋设备的实现方式
下面以一款实际在用的设备为例,说一下上面的三个问题在结构上是如何落地的。这款设备在内部的型号是 AO-ZD,定位就是无磁产品的自动定量装袋。
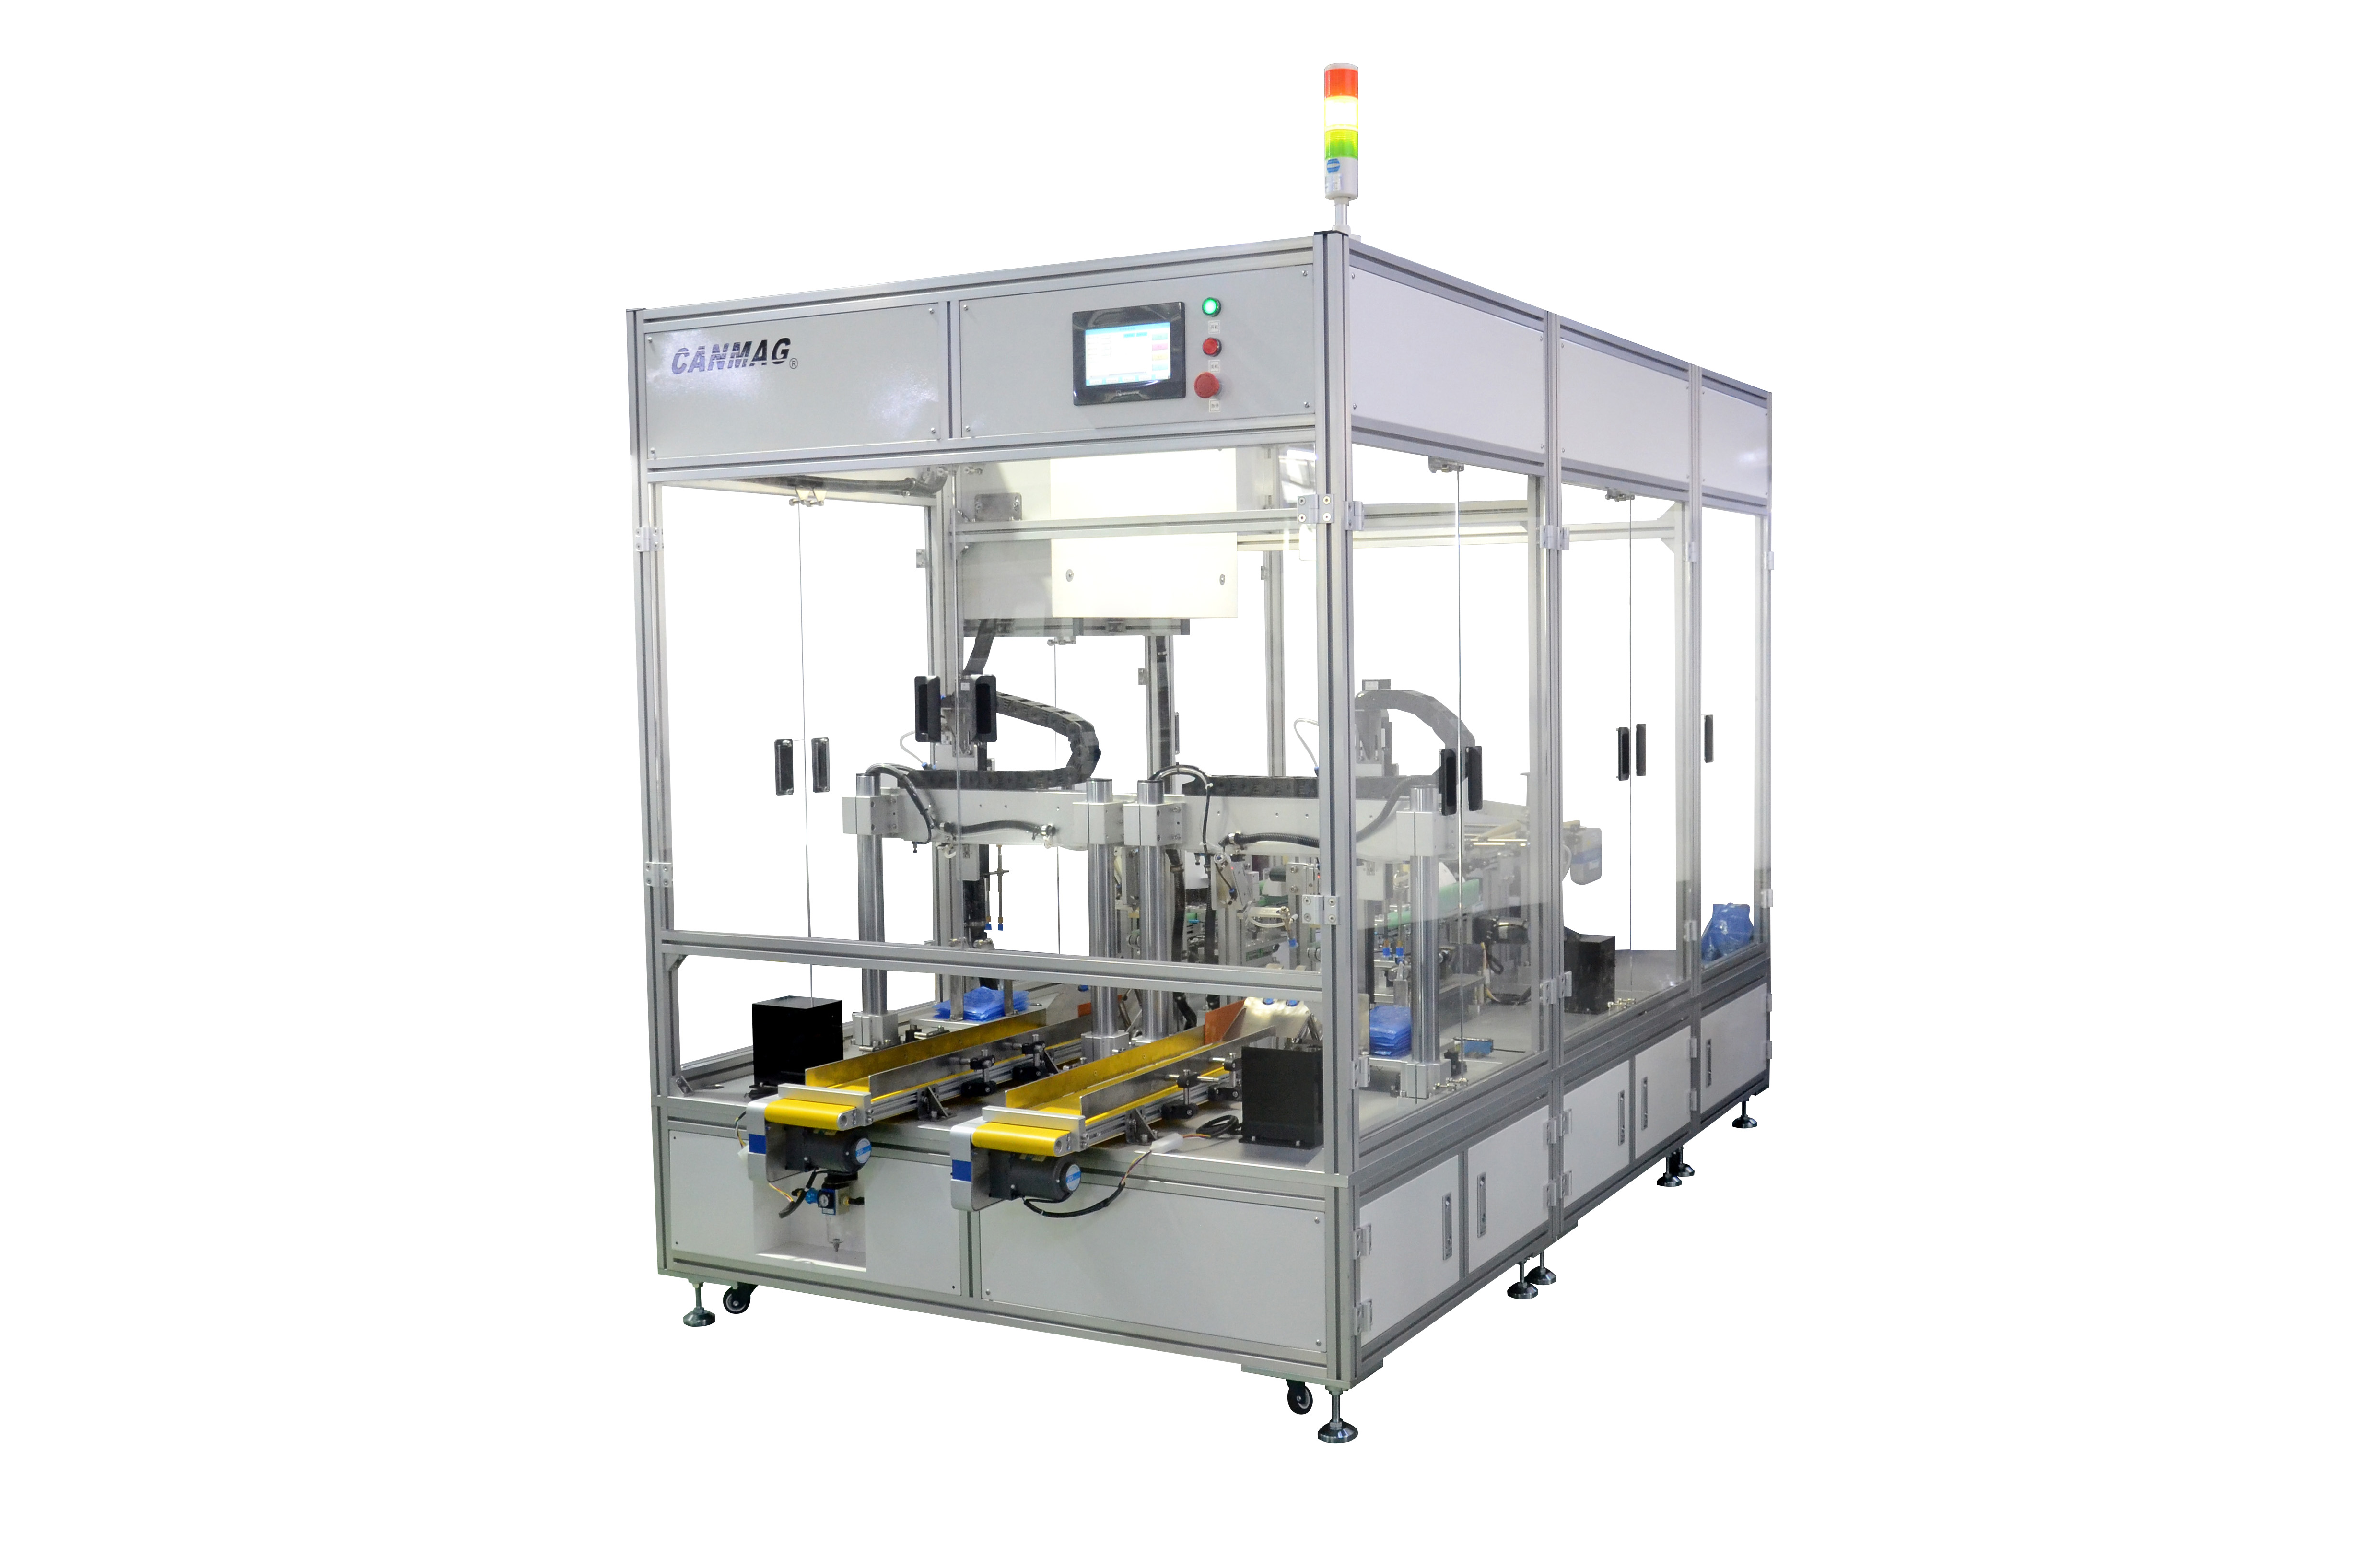
3.1 上料与送料
物料从料仓进入送料机构,通过间隔机构做有序分料,保证产品以固定的间距依次进入传送带。这一步是整个方案精度的基础------只要进入通道的物料是"一个一个、间距一致"的,后面的计数就非常可靠。
3.2 双通道交替
两条通道交替轮流装袋。逻辑是这样的:
-
通道 A 正在装袋,通道 B 同步完成上料和待位准备
-
通道 A 达到设定数量后停止装袋,物料袋被输送至收料区
-
与此同时通道 B 立刻接续装袋,通道 A 转回准备位
对外表现为生产几乎不间断。这里的关键不是通道数量本身,而是切换时的时序控制------两条通道的节拍必须严格错开,否则会出现互相等待。
3.3 计数与停机
每个通道独立计数,袋内数量达到设定要求后自动停止装袋,并传送至收料区。设定值可修改,换批次时直接改参数即可,不需要改动机械结构。
3.4 参数概要
| 项目 | 说明 |
|---|---|
| 适用产品 | 小规格无磁产品 |
| 工作方式 | 双通道交替轮流装袋 |
| 定量方式 | 按件计数,达到设定值自动停止 |
| 主要功能 | 自动定量装袋、生产计数、自动收料 |
| 应用场景 | 磁材厂无磁产品的定量装袋与包装生产 |
四、选型时容易踩的坑
结合几个项目上的实际经验,列几条给正在做包装自动化选型的同行:
-
别只看节拍参数。标称产能往往是在理想工况下测的,实际要问清楚:换型时间算不算进去?卡料停机后的恢复时间是多少?
-
一定要带样机试料。小规格产品最容易出问题的不是计数精度,而是分料环节的粘连。同一批料在实验室和现场的表现可能不一样。
-
计数器要能清零和分段。换班、换批次是高频操作,如果清零流程很繁琐,工人会用"记在本子上"的方式绕过它,数据就废了。
-
收料区的设计别省。很多方案在装袋环节做得很精致,收料却靠人工搬运,实际产线还是需要一个人盯着。
-
考虑和上下游的接口。装袋设备通常接在检测或磨加工之后,如果上料端不能稳定供料,双通道的连续性优势发挥不出来。
五、小结
无磁产品的定量包装,本质上是一个"既不复杂、又很难做好"的环节。计数精度靠有序分料,连续性靠通道并行,实用性靠换型便利------这三点想清楚了,设备方案基本不会跑偏。
受限于篇幅,上面只讲了结构和逻辑层面。如果同行在做的过程中遇到具体问题(比如小规格件的分料处理、双通道时序怎么调),欢迎评论区交流,我看到都会回。
作者:磁材加工自动化设备方向,长期关注充磁、退磁、检测与加工环节的自动化改造。