一、行业痛点
华北某大型汽车整车制造企业的车身焊装车间,拥有 16 条自动化焊装产线,核心控制采用 24 套西门子 S7-200 SMART PLC。车间建设初期以 PPI/DP 总线为主要通讯方式,随着汽车车身轻量化工艺升级和智能化改造推进,原有通讯体系的弊端愈发凸显,成为产线提效的核心阻碍:
西门子 S7-200 SMART PLC 以太网接口被占用,无法与新引入的 S7-1500 PLC 实现协同控制,也无法直接接入工厂焊装车间专用 MES 系统,焊接电流、压合压力等核心工艺数据和机器人运行状态无法实现数字化上传与分析;
二、解决方案
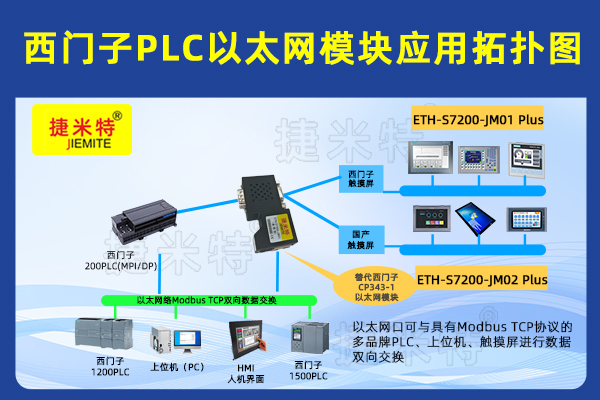
采用捷米特 ETH-S7200-JM02 Plus 以太网通讯模块,该模块专为西门子 S7-200 SMART PLC 量身打造,机身尺寸仅 71mm×25mm×96mm,可直接插接在 S7-200 SMART CPU 或 DP 口的 9 针母口,无需外接电源,不占用机架槽位,完美适配焊装车间设备密集、安装空间紧凑的现场环境。其核心优势为汽车焊装车间定制化解决通讯难题:
-
串口转以太网:将 S7-200 SMART PLC 的 PPI/DP 信号透明转换为标准 TCP/IP 协议,实现与以太网设备的无缝对接,打通老旧 PLC 与新系统的通讯壁垒;
-
9 针母口扩展:可同时连接多台国产触摸屏(昆仑通态、繁易等),支持多主站并行通讯,满足焊装车间多机器人、多工位的同步监控需求;
-
多协议兼容:完美支持 S7 原生通信、Modbus TCP、OPC UA 数据模型,适配焊装车间 MES、SCADA 等多系统的数据交互要求,兼容国产工控系统协议标准;
-
即插即用免编程:无需修改 S7-200 SMART 原有 PLC 控制程序,保持原有 PPI 地址与波特率,焊装产线的机器人轨迹、焊接参数等工艺逻辑无需重新调试,大幅降低改造技术门槛;
-
高速低延迟:10/100M 自适应以太网速率,端到端数据传输延迟 < 5ms,匹配汽车焊装车间 4.2s 的高速生产节拍;
-
工业级防护:搭载磁耦隔离 + TVS 管防护设计,通过现场 2kV 群脉冲测试零丢包,适应焊装车间多粉尘、多电磁干扰、高频次焊接火花的恶劣工业环境。
三、系统架构与设备清单
- 现场层
· 焊装产线:汽车车身侧围、地板、顶盖、车门自动化焊装产线 16 条
· 主控制器:西门子 S7-200 SMART CPU 414-2DP 24 套
· 模拟量模块:西门子 6ES7431-7QH00-0AB0 48 块(采集焊接电流、电压、压合压力等工艺参数)
· 通讯模块:捷米特 ETH-S7200-JM02 Plus 以太网通讯模块 24 只
· 触摸屏:昆仑通态 TPC7062Ti 40 台(保留原有 PPI 口,无需更换,直接复用)
- 控制层
· 辅控 PLC:西门子 S7-1500 CPU 1513-1PN 7 套,负责焊装机器人、抓举机械手、定位夹具的联动协调及焊接工艺精准控制
- 信息层
· 上位机:研华工业服务器 3 台
· SCADA 系统:WinCC7.5 SP2+KepwareV6.9
· MES 系统:汽车焊装专用 MES(基于 Java+Oracle 架构,实现工艺追溯、质量管控、设备管理)
- 网络设备
· 工业交换机:赫思曼 RS20-1600M4M4SDAP 5 台,组建千兆环网,RSTP<50ms 快速自愈,保障焊装车间通讯不间断
四、实施步骤
Step1 硬件安装
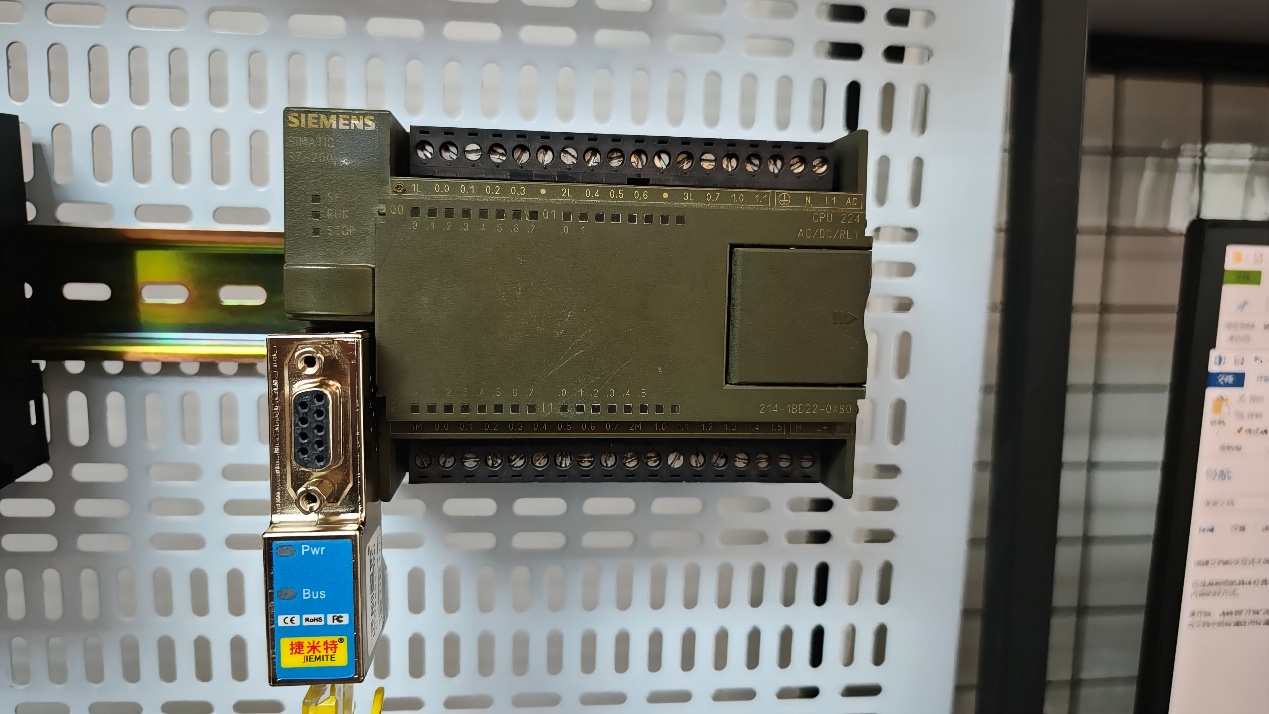
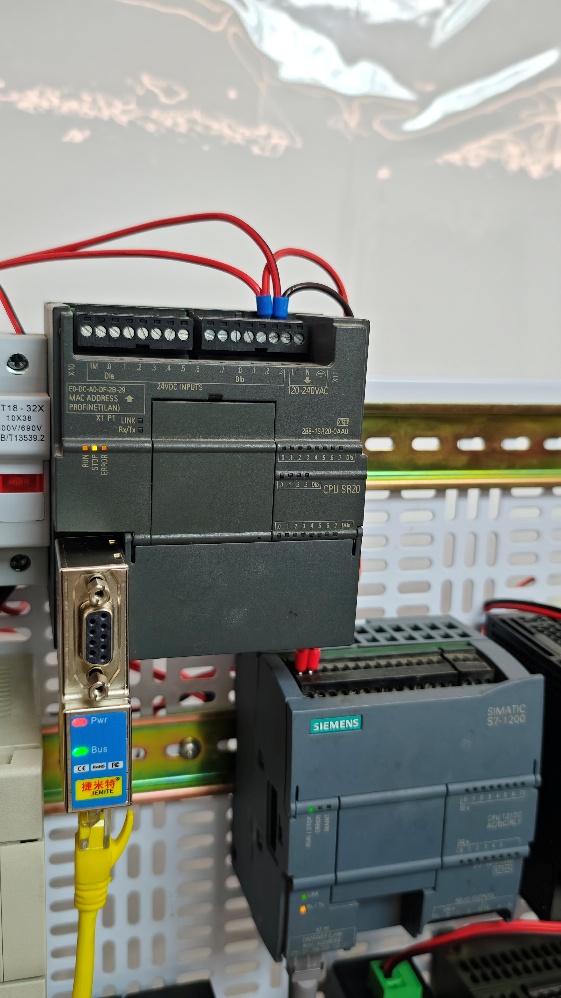
焊装产线单台改造停机时间仅 3min,最大限度减少生产损失:拔下 S7-200 SMART PLC 原 9 针总线插头→插入 ETH-S7200-JM02 Plus 以太网通讯模块→将原插头插接至模块扩展母口→用 CAT5e 工业屏蔽网线将模块 RJ45 口接入车间千兆工业交换机。昆仑通态触摸屏仍连接至模块扩展母口,PPI 地址保持原有设定,无地址冲突,直接复用原有监控组态。
Step2 参数配置
通过捷米特 NetDeviceV2.1.6 专用配置软件,自动扫描车间 24 个以太网模块,进行批量参数设置:
· 模块 IP:192.168.15.100-123/24(与 S7-1500 PLC 处于同一网段,适配焊装车间网络规划);
· S7-1500 侧:在 TIA Portal V18 中为每台 S7-200 SMART PLC 建立专属 "S7 连接",伙伴 IP 指向对应以太网模块;
· 国产触摸屏侧:在昆仑通态 MCGS Pro 中将驱动更换为 "SIEMENS Ethernet (ISO-on-TCP)",仅需填入对应模块 IP 地址,原有变量表、焊装工艺画面、设备报警组态无需任何修改,直接上线使用。
五、经验与展望
本次汽车车身焊装车间的智能化升级项目充分验证,工业产线的老旧控制设备并非智能化改造的 "绊脚石",通过适配的工业通讯模块,可实现老旧设备的低成本、高效率以太网升级,既最大化保护企业既有设备投资,又能快速融入工厂数字化体系。
(其他内容配置过程及其他相关咨询可联系杨工。)