一、 项目背景
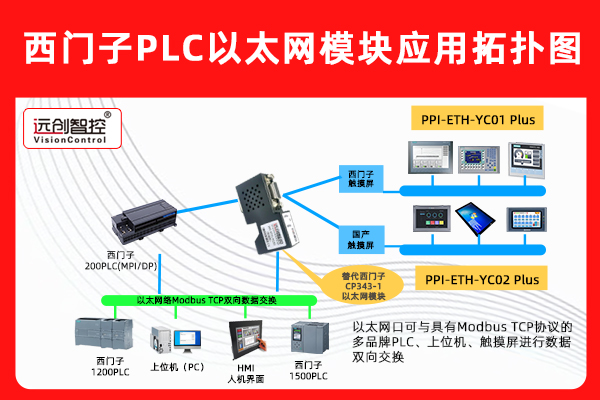
某制造业车间采用西门子S7-200 PLC (型号CPU 226CN,6ES7 216-2BD23-0XB8)作为生产流水线核心控制器,负责设备启停、参数采集与逻辑控制。随着生产升级,原有PLC仅支持PPI串口通信,无法满足多设备联动与远程监控 需求,引入远创智控PPI-ETH-YC01 Plus直通型以太网转换器,完美解决通信瓶颈,实现系统智能化升级。
二、 项目痛点及核心需求
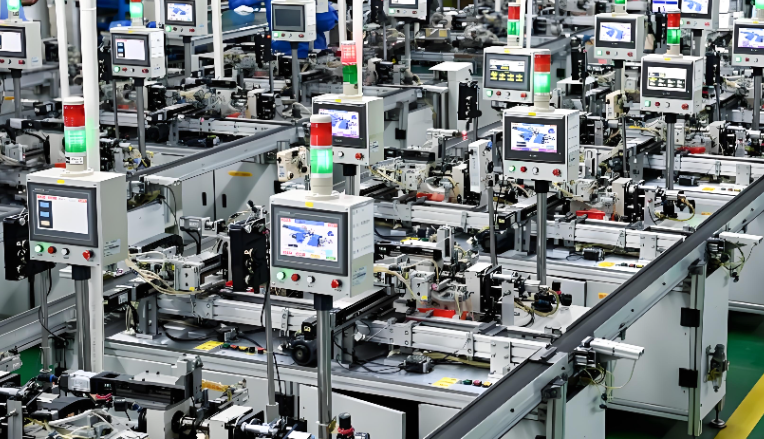
1. 通信接口单一,扩展受限: 西门子S7-200 PLC仅自带1个PPI九针串口,只能连接1台编程电脑或触摸屏,无法同时接入新增的西门子S7-1200 PLC(型号CPU 1214C,6ES7 214-1AG40-0AB0)进行数据交互,无法实现多PLC协同控制。
2. 协议不兼容,设备对接困难: 车间新增西门子TP900 Comfort进口触摸屏(型号6AV2 123-2JB03-0AX0),原有串口通信无法满足触摸屏高速数据传输需求,且无法与车间现有Modbus TCP协议监控系统对接,数据无法上传至中控平台。
**3. 布线复杂,维护成本高:**若采用传统串口扩展方案,需铺设大量线缆,易出现信号衰减、干扰问题,导致设备误动作,且后期线缆维护、故障排查耗时费力,影响生产效率。
**4. 远程管理缺失:**原有系统只能现场操作编程,无法远程监控PLC运行状态、修改参数,当设备出现故障时,需工程师到现场排查,延长停机时间。
三、 解决方案及产品功能亮点
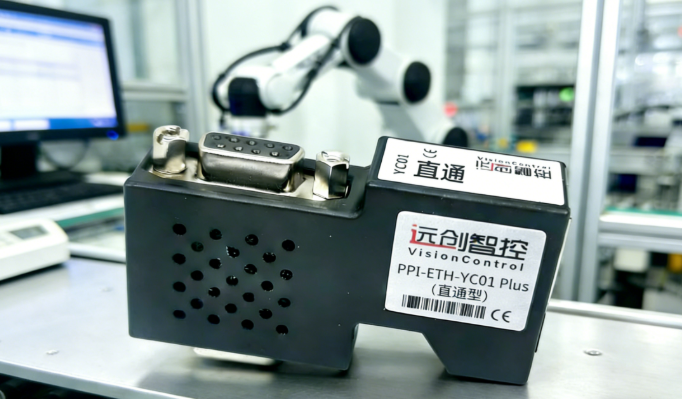
针对上述痛点,选用远创智控PPI-ETH-YC01 Plus直通型以太网转换器 ,作为西门子S7-200 PLC的通信扩展核心,无需修改原有PLC程序,快速实现串口转以太网通信,具体方案及产品亮点如下:
- 产品核心功能亮点(适配项目需求):
(1)原生支持PPI协议,无缝兼容西门子S7-200 PLC,实现PPI协议与以太网协议的透明转换,无需额外编程,即插即用,不占用PLC资源。
(2)扩展1个RJ45网口和1个九针串口,接口丰富:九针口可直接对接西门子TP900 Comfort进口触摸屏,实现现场操作与参数显示;网口可接入西门子S7-1200/S7-1500 PLC,实现多PLC协同控制,同时支持连接中控电脑、工业交换机。
(3)支持Modbus TCP协议,可直接对接车间现有Modbus TCP监控系统,实现PLC数据实时上传,便于中控平台统一监控、数据分析。
(4)工业级稳定性设计,支持187.5Kbps波特率自适应,5kV光电隔离,抗干扰能力强,适配车间复杂工业环境,保障通信稳定。
- 具体实施方案:
(1)硬件连接:将远创智控PPI-ETH-YC01 Plus模块通过九针串口与西门子S7-200 PLC(CPU 226CN)的PPI接口连接,模块网口通过超五类屏蔽网线接入工业交换机;西门子S7-1200 PLC、中控电脑分别接入同一交换机,实现网络互通;西门子TP900触摸屏通过九针串口直接连接模块的扩展九针口。
(2)参数配置:通过模块自带的Web管理界面,设置模块IP地址(与PLC、中控电脑同网段),启用PPI与Modbus TCP双协议模式,将PLC的V区寄存器映射为Modbus TCP地址;配置S7-1200 PLC与S7-200 PLC的通信参数,调用PUT/GET指令实现数据交互,无需修改S7-200 PLC程序。
(3)调试运行:完成硬件连接与参数配置后,进行联机调试,测试多设备通信稳定性、数据传输准确性,确保触摸屏操作、多PLC协同、中控监控均正常运行。
四、 使用前后对比
- 通信能力对比:
使用前:仅1个PPI串口,只能连接1台设备,不支持多PLC协同,无法对接Modbus TCP监控系统,数据传输速率低(187.5Kbps),易受干扰。
使用后:扩展1个网口+1个九针口,可同时连接触摸屏、S7-1200 PLC、中控电脑,支持PPI与Modbus TCP双协议,数据传输速率提升,无信号干扰,实现多设备联动。
- 操作与维护对比:
使用前:布线杂乱,故障排查耗时久;只能现场编程、操作,远程无法管理,设备故障停机时间长,维护成本高。
使用后:采用以太网布线,简洁规范,故障排查便捷;支持远程监控、参数修改,工程师无需到现场即可处理问题,停机时间缩短80%,维护成本降低60%。
- 系统扩展性对比:
使用前:接口有限,无法新增PLC、触摸屏等设备,难以满足生产升级需求。
使用后:网口可灵活接入更多PLC、监控设备,支持系统后续扩展,适配生产规模扩大需求,无需更换核心控制器。
五、 项目总结
本项目通过远创智控PPI-ETH-YC01 Plus直通型以太网转换器,成功解决了西门子S7-200 PLC接口单一、协议不兼容、扩展受限等痛点,无需更换原有PLC,以低成本实现了系统通信升级。模块安装便捷、运行稳定,实现了触摸屏现场操作、多PLC协同控制、中控远程监控的一体化需求,提升了生产效率,降低了维护成本,为老旧PLC设备智能化升级提供了高性价比解决方案。
相关技术交流请给邵工留言