一、项目概述
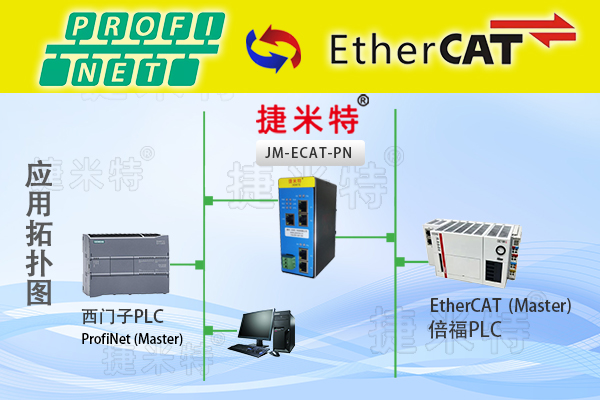
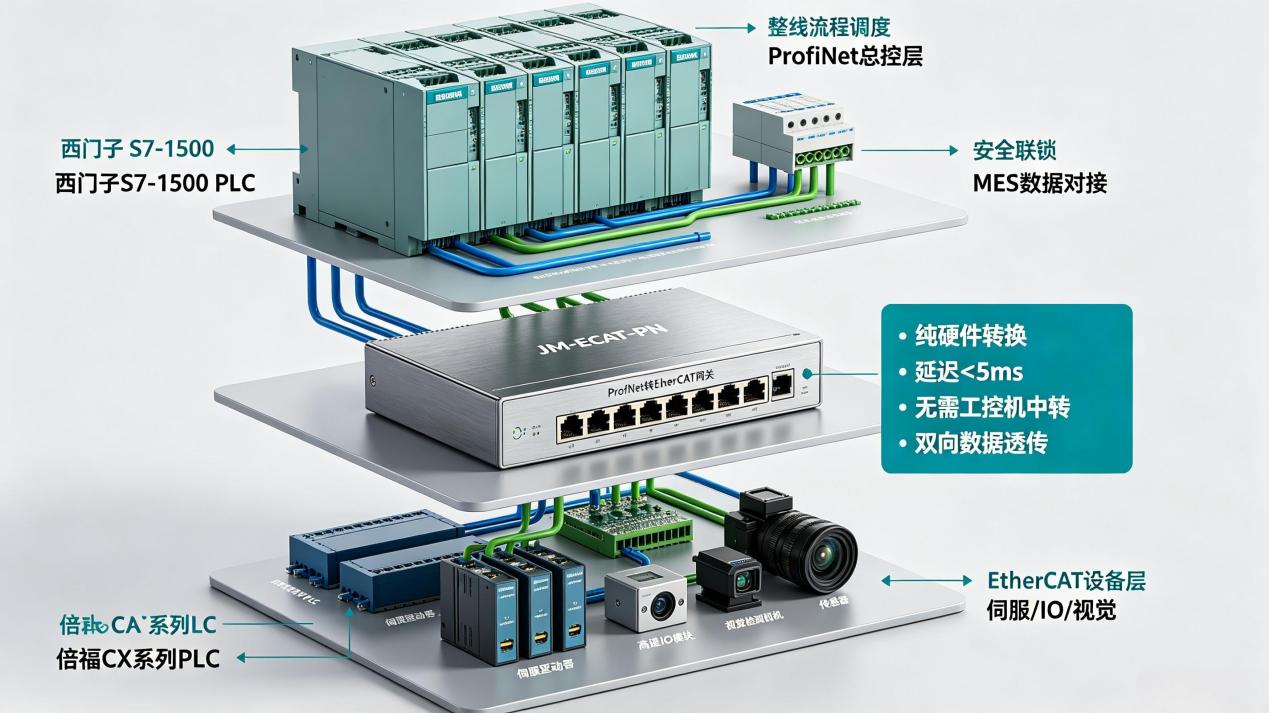
本次项目应用于高端智能自动化组装生产线,产线整体采用西门子S7-1500 PLC 作为上位总控系统,依托ProfiNet工业以太网 完成整线流程调度、安全联锁、设备统筹管理以及MES系统数据对接。为满足高精度多轴同步运动、高速视觉定位、精密伺服跟随工艺需求,现场新增高精度作业工段采用倍福CX系列PLC控制系统,搭载EtherCAT实时总线,负责高速伺服运动控制、实时IO响应、视觉数据采集与工艺闭环运算。
由于ProfiNet与EtherCAT分属两套不同架构的工业以太网协议,协议报文结构、同步机制、通讯时序完全不兼容,两套PLC系统出厂无法直接互通,形成典型的"一厂两网、两控隔离"数据孤岛问题。为在不更换主控设备、不重构原有程序、不增加工控机软转发的前提下实现双系统无缝联动,项目采用JM-ECAT-PN ProfiNet转EtherCAT工业协议转换网关作为核心通讯枢纽,实现高低速系统融合、跨协议双向实时数据交互,完成整线一体化协同控制。
二、现场通讯痛点与改造难点
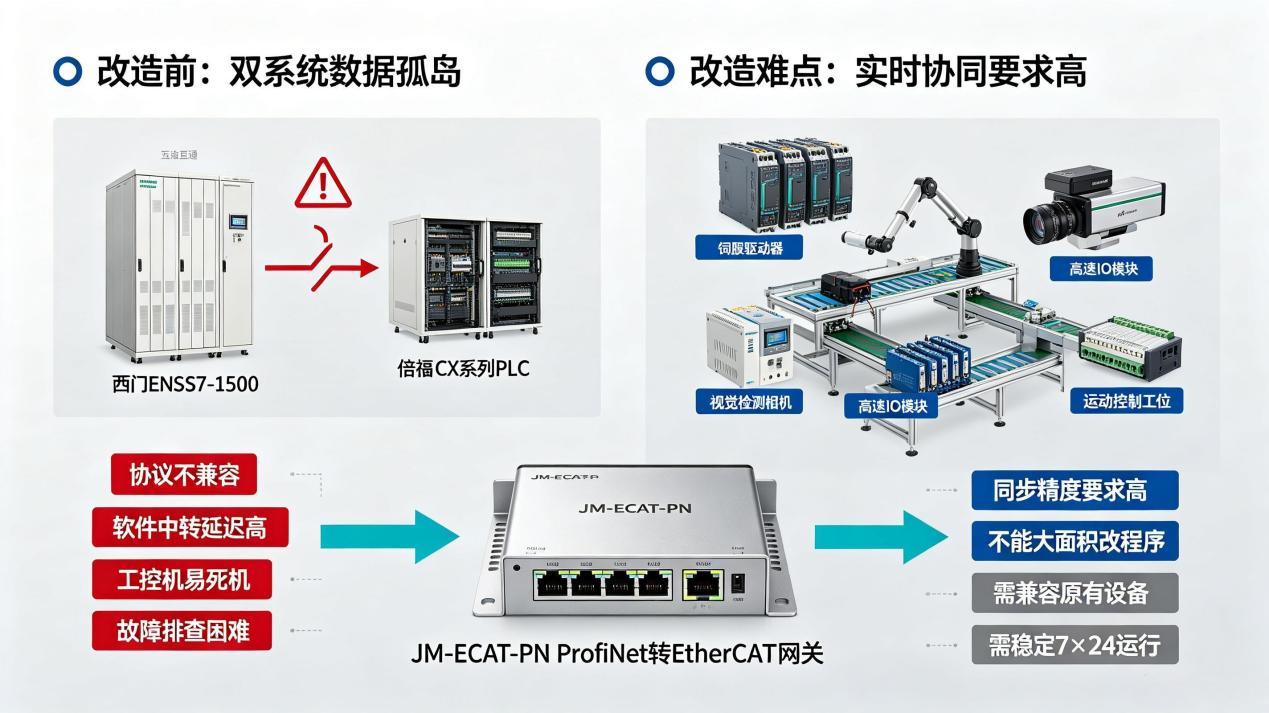
项目改造前,产线两套控制系统完全独立运行,总控PLC无法下发节拍指令、启动停止信号、工艺参数,运动控制工位也无法回传轴状态、定位数据、伺服报警、工艺执行结果,导致产线只能分段手动运行,无法实现全自动连贯生产。为解决数据互通问题,现场曾采用传统工控机软件中转方案,但长期运行暴露出诸多致命问题。
首先是通讯实时性差,软件转发延迟高且抖动大,无法匹配EtherCAT微秒级同步运动控制,频繁出现跟随误差、工位错位、工艺报错;
其次是系统稳定性弱,工控机常年运行易死机、蓝屏、进程卡死,一旦中转中断直接导致全线停机;
再者是架构冗余复杂,额外增加工控机、交换机、转发程序,故障节点多、排查难度大、后期运维成本高;
最后是扩展性不足,无法适配后续新增伺服轴、视觉工位及产线节拍升级需求,严重制约产线智能化升级。因此现场亟需一套纯硬件、低延时、高可靠的跨协议互通方案。
三、整体系统解决方案
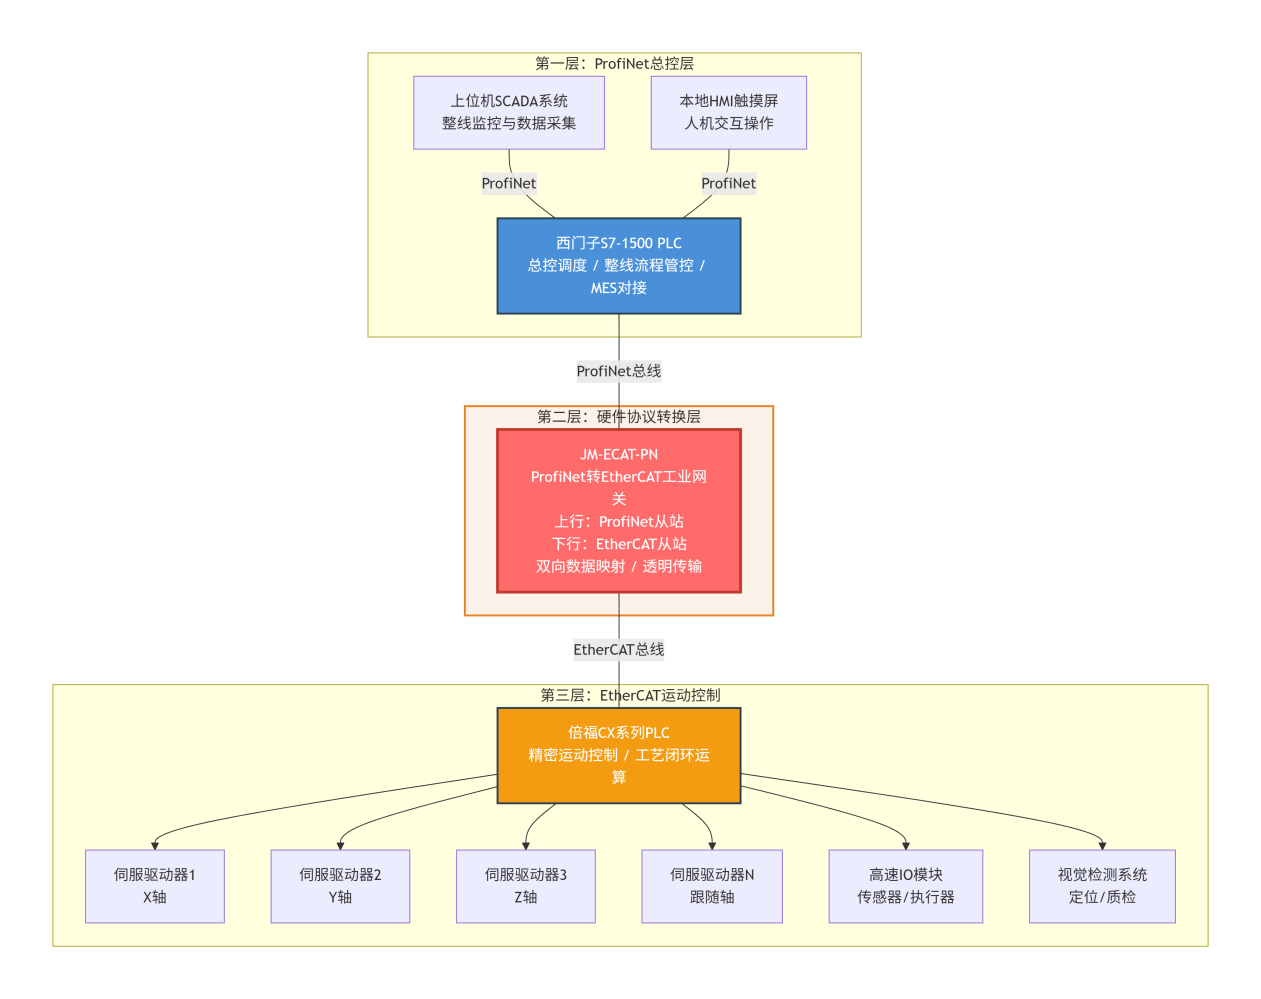
本项目采用JM-ECAT-PN工业级 ProfiNet转EtherCAT协议转换网关 ,搭建"ProfiNet总控层---硬件协议转换层---EtherCAT运动控制层"三级分层架构,完全摒弃工控机软转发模式,依靠硬件芯片实时解析协议,实现双向高速透传。网关设备专为多品牌PLC异构组网设计,完美适配西门子ProfiNet总线与倍福EtherCAT总线的工业级通讯需求。
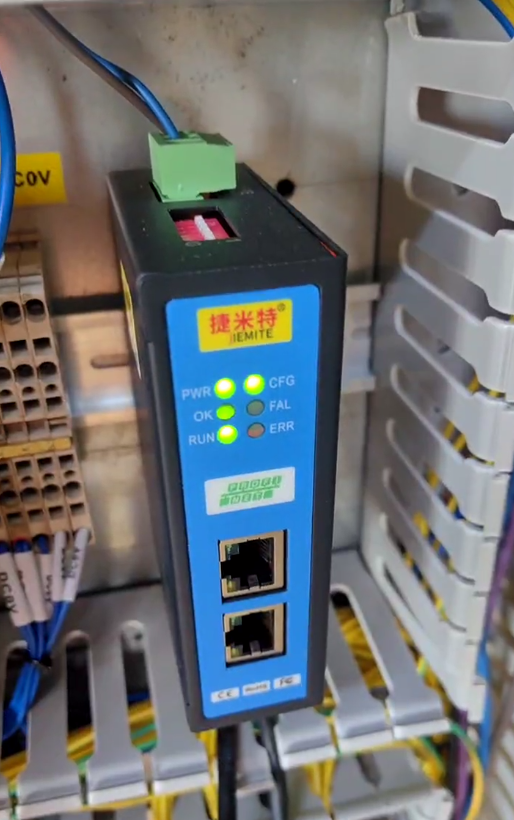
网关上行作为标准ProfiNet从站设备,通过导入标准GSD文件快速接入西门子S7-1500 PLC总线网络,无需改动原有梯形图程序与上位组态逻辑,兼容原有整线控制架构,接入简单、零改造成本。网关下行作为高性能EtherCAT从站,稳定接入倍福PLC总线网络,支持高速PDO数据映射、实时报文解析与同步传输,可精准对接伺服驱动器、高速IO模块、视觉检测单元等实时设备。
设备支持自定义双向数据映射区间,可灵活配置控制指令与状态采集点位。上行数据包含伺服轴实际位置、运行速度、工位状态、故障代码、视觉检测结果、设备运行模式;下行数据包含产线启停指令、节拍同步信号、速度设定、定位参数、复位指令、工艺切换指令。整体通讯延迟稳定**<5ms**,满足高精度运动同步控制工艺要求。设备采用金属磨砂工业外壳、35mm DIN导轨安装、24V宽压供电,具备强抗干扰、宽温运行、EMC电磁兼容特性,适配车间变频器、伺服密集干扰工况,保障7×24小时不间断稳定运行。
四、现场调试与功能实现
现场调试无需复杂编程,通过网关内置独立网页管理界面,即可完成双总线波特率配置、站点地址匹配、输入输出点位映射、通讯超时参数设置。调试过程简单高效,大幅缩短产线停机改造周期,快速完成双系统通讯对接与联动测试。
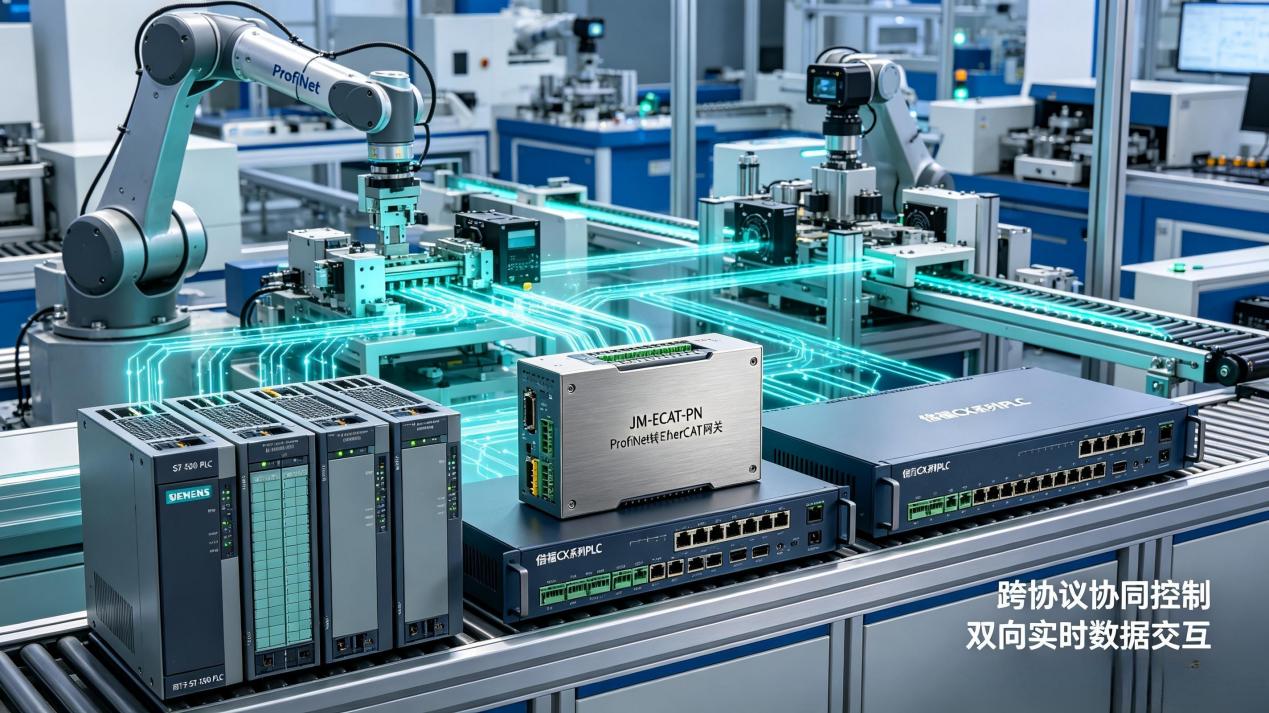
系统正式投运后,成功实现全维度跨协议协同功能:西门子总控PLC根据整线生产节奏,统一下发工位启停、工艺切换、节拍同步指令,精准调度倍福高精度运动工位;倍福PLC实时回传各轴运动数据、设备运行状态、异常报警信息,让中控系统实时掌握精密工位工艺执行情况。两套系统时序同步、数据互通、故障联动,彻底解决以往系统割裂、动作不同步、工艺报错频繁等问题,实现整线全自动闭环控制。
五、项目应用成效与价值总结
本次通过JM-ECAT-PN协议转换网关完成ProfiNet与EtherCAT跨协议融合改造,彻底解决了西门子与倍福双PLC系统数据孤岛难题。相较于传统软件中转方案,硬件协议转换时延更低、稳定性更强、无系统死机风险,大幅提升产线运行稳定性与生产节拍精度。同时精简了设备架构,减少中间转发设备,降低硬件投入与后期运维成本,有效减少非计划停机时间。
改造后产线自动化率、生产效率、产品良率显著提升,实现了总线逻辑调度与高精度运动工艺的完美协同。方案最大程度利旧原有设备,无需更换PLC、无需大规模改程序,落地成本低、实施周期短、通用性极强。可广泛应用于自动化装配、锂电智能设备、物流分拣、包装产线、精密加工等ProfiNet与EtherCAT总线混用的智能制造场景,为多品牌异构控制系统融合组网提供了成熟、高效、标准化的落地范式。