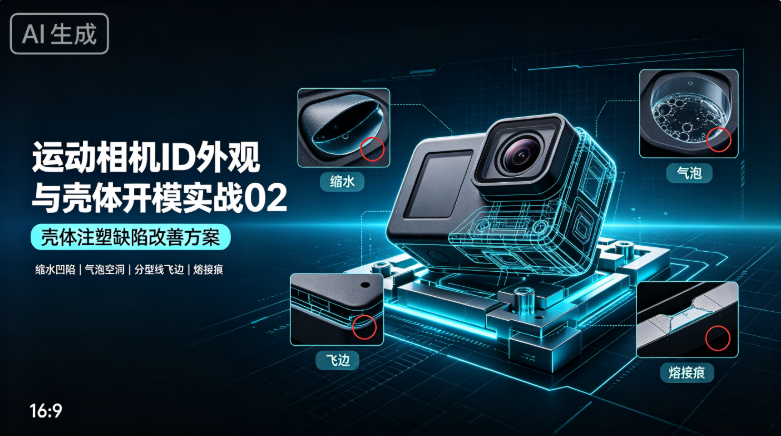
上一篇我们讲了 ID 造型阶段拔模、壁厚、内部空间的开模避坑要点。很多项目 ID 评审顺利,模具也开出来了,但到注塑生产阶段,壳体陆续爆出各类不良:表面凹陷缩水、内部气泡、分型线披风、熔接痕,小批量样机看不明显,一旦量产不良率飙升,直接拖慢项目进度。
深圳市安迈微科技 20 年运动相机 OEM/ODM 量产经验,本篇从工厂注塑车间实战角度,拆解壳体常见注塑缺陷成因,以及对应的改善手段。
一、缩水凹陷:外观最常见的注塑缺陷
缩水就是壳体表面出现向内凹的印记,大多发生在骨位、柱子背面,是运动相机外壳高频问题。
成因:壳体壁厚不均匀,厚壁位置塑料冷却收缩,表层材料被内部拉扯下陷。之前提到的壁厚突变,就是缩水的核心诱因。
改善方案:
- 优化结构,降低骨位厚度,骨位厚度控制为主壁厚 2/3 以内;
- 调整注塑保压压力与保压时间,补足收缩体积;
- 优化浇口位置,让熔体填充顺序更合理。
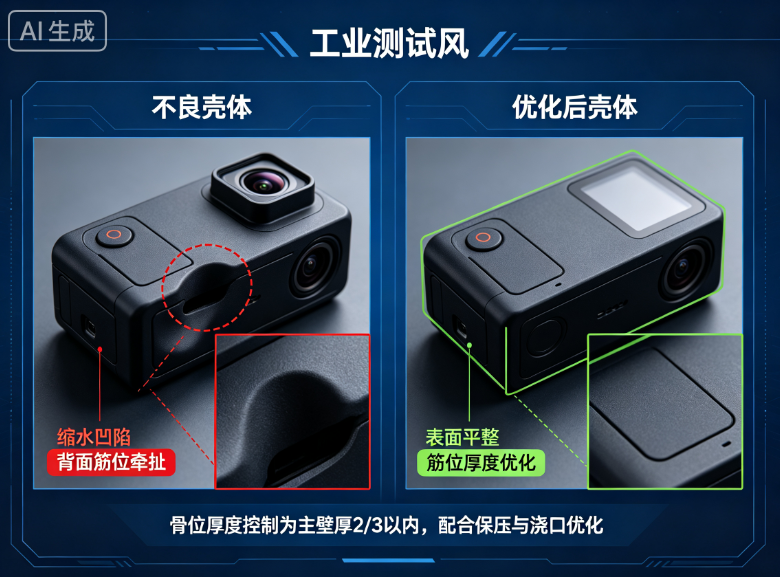
案例:一款运动相机后盖,背部加强筋太厚,壳体外表面出现明显凹陷,样机阶段几乎看不见,量产大批量出现缩水,最终修改骨位厚度才解决。
二、气泡与空洞:藏在壳体内部的隐形风险
气泡分为两种:表层气泡、壳体内部空洞。
- 表层气泡:塑料熔体裹入空气,冷却后在壳体表面形成鼓包;
- 内部空洞:厚壁区域塑料外层先冷却固化,内部材料收缩拉扯形成真空空洞。
危害:气泡肉眼不一定能发现,但跌落、高低温测试时容易从气泡位置开裂,如果是防水机型,壳体开裂会直接破坏 IP 防护。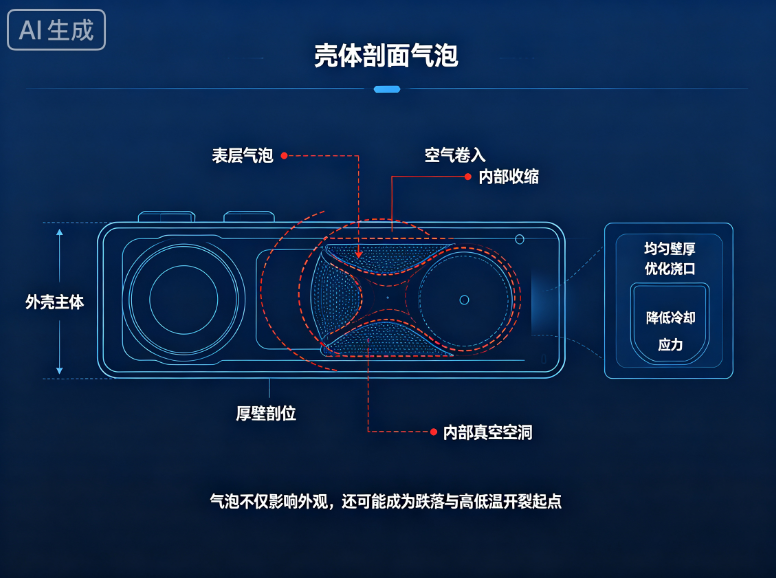
三、披风(飞边)与合模断差
披风就是塑料从模具分型缝隙溢出来形成多余塑胶毛刺。
成因:模具锁模力不足、模具分型面磨损、注塑压力过大。
小披风可以人工修剪,但是批量生产人工修披风成本很高;严重披风还会造成壳体装配卡滞,防水胶圈装配不到位。
合模断差:上下壳体合模错位,外观面出现高低台阶,主要来自模具加工精度、锁模不平衡。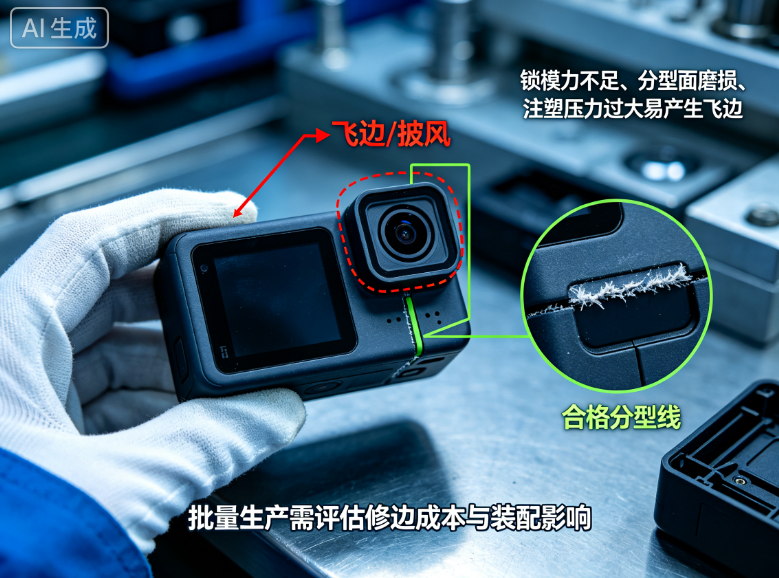
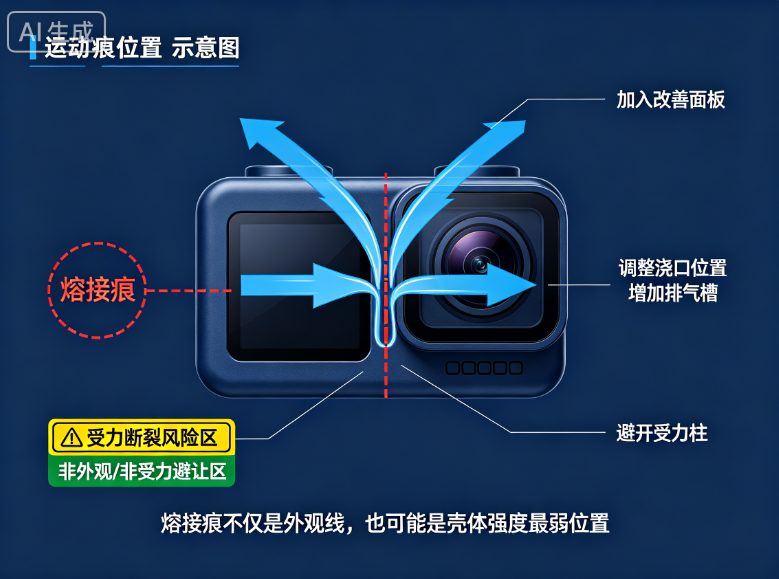
四、熔接痕(结合线):壳体强度薄弱点
两股塑胶熔体汇合冷却形成的线条就是熔接痕。很多设计师只关注外观,忽略熔接痕是壳体强度最弱的地方。
如果熔接痕刚好落在壳体受力位置,跌落测试极易从熔接痕处断裂。
改善办法:调整浇口位置,尽量把熔接痕移动到非外观、非受力区域;增加熔接位置排气槽。
五、OEM 项目注塑阶段管控避坑清单
- 模具 T0 试模不要只看外观,必须切开壳体检查内部气泡;
- 高低温、跌落可靠性测试,要用量产注塑参数生产的壳体,不能只用完美样机;
- 提前确认披风的处理方案,评估人工修边带来的成本;
- 结构设计阶段就预判熔接痕位置,避开受力与外观面;
- 壁厚均匀设计,从根源减少缩水问题,不要单纯依靠调机补救。
结尾
注塑缺陷很多时候不是调机的问题,根源往往是前期 ID 和结构设计埋下的隐患。
本专题下一篇,我们继续讲解外壳表面工艺:喷油、UV、镭雕、双色模以及外壳整套可靠性测试,为本专题收官,敬请期待!
你们在壳体试模阶段,遇到最多的注塑不良是哪一种?欢迎评论区探讨交流!点赞 + 收藏 + 关注运动相机老吴不迷路哦~
运动相机老吴 #运动相机 #硬件科普 #量产经验 #OEM设计 #壳体注塑