包装工程这行,聊起来容易变成"经验之谈"。但山茶油礼盒这类产品,其实可以用参数化的方式把需求定义清楚------把产品属性翻译成包装约束,再逐项落到材质、结构、印刷、品控上。本文按这个思路走一遍,尽量说人话。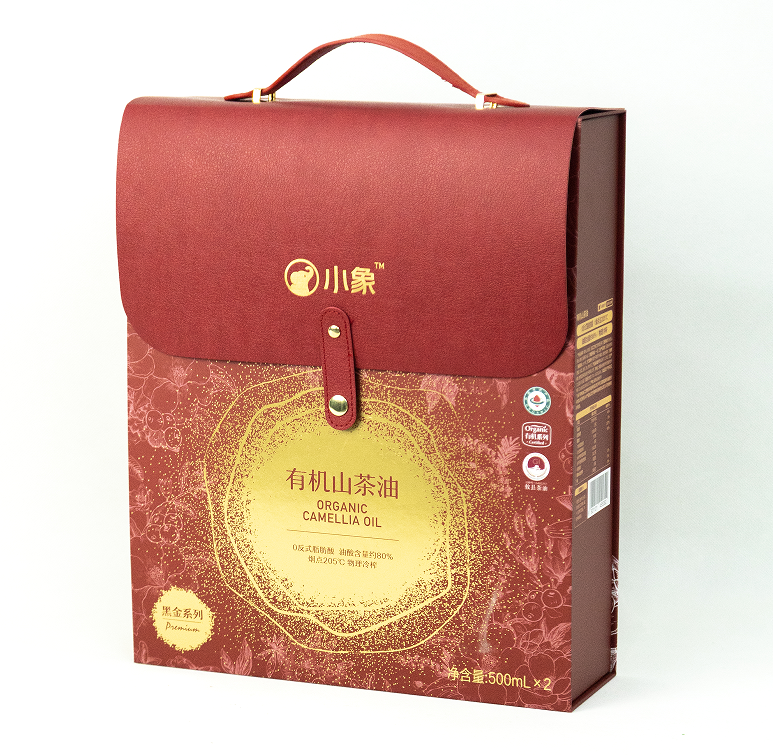
一、需求定义:把产品参数翻译成包装约束
做方案的第一步不是画图,是把产品参数翻译成约束条件。山茶油礼盒的典型输入如下。
|-----------|---------------|------------------|
| 产品参数 | 取值示例 | 推导出的包装约束 |
| 内容物形态 | 液体油脂 | 外盒需具备遮光性能,属功能指标 |
| 瓶体材质 | 玻璃瓶 / 铁罐 | 结构需承重、抗冲击,内托需定位 |
| 单瓶容量 | 250ml / 500ml | 决定内托卡位尺寸与盒型高度 |
| 单瓶重量 | 约 0.5kg(含瓶) | 决定灰板厚度、对裱方案与底结构 |
| 瓶数组合 | 单瓶 / 双瓶 / 瓶+杯 | 内托需分别开刀模,不可共用 |
| 销售渠道 | 电商 / 商超 / 团购 | 决定抗压等级与开箱体验优先级 |
| 交付节点 | 中秋 / 春节 | 决定排产窗口,需预留 3-4 周 |
注意最后两行:渠道和节点不是"软需求",它们直接决定结构等级和排产排期。渠道走电商、需要长途快递的,抗压等级要比线下自提高一级;节点在中秋、春节前的,打样和量产窗口都要往前压。
二、结构设计:盒型选型与内托刀模
盒型选型可以按"瓶高 + 瓶重 + 取用方式"三个变量来定。
|---------|-----------------|--------------|
| 盒型 | 结构特点 | 适配场景 |
| 双插盒 | 两侧插舌卡合,展开快、成本友好 | 轻量单瓶装、走量款 |
| 锁底盒 | 底部四片锁卡,承力较好 | 双瓶装、中等重量 |
| 天地盒 | 盖底分离,开合有仪式感 | 高端款、客单价较高的礼盒 |
| 抽屉盒 | 一拉一推,取用顺手 | 瓶+配件组合装 |
| 书型盒 | 侧开式,翻页体验 | 强调文化叙事的产品 |
内托是山茶油礼盒的成败点。刀模设计要跟三个参数走:瓶身直径、瓶身重心高度、取瓶手势。卡位松了会位移,紧了拿不出来。工程上的做法是先按瓶身直径做卡位,再按重心高度调整托底厚度------瓶子高、重心高的,托底要厚,防止倾倒。
另外,刀模误差要按毫米级控制。折叠线、开口、卡位差一毫米,成品就可能盖不上或者松垮。这一项比色彩更优先检查。
三、材质选型:克重、挺度、遮光三要素
材质选型建议按三个指标排列优先级:遮光 > 挺度 > 手感触感。原因很直接------遮光是功能需求,挺度是保护需求,触感才是审美需求。
|---------------|------------|--------|--------|--------------|
| 材质 | 克重区间参考 | 挺度 | 遮光 | 典型用法 |
| 铜版纸 | 157-250g | 中 | 低 | 外盒面纸,配灰板对裱 |
| 特种纸 / 艺术纸 | 120-250g | 中 | 中-高 | 产地调性主线,遮光较好 |
| 银卡纸 / 金卡纸 | 200-300g | 中-高 | 高 | 年节限量款,建议局部使用 |
| 牛皮纸 | 120-200g | 低-中 | 中 | 合作社、初级农产品礼盒 |
| 食品级原纸 | 按需 | 按需 | 按需 | 与食品直接接触部分 |
| 灰板 + 对裱 | 1.0-2.5mm | 高 | 高 | 重瓶礼盒骨架 |
需要强调的是"克重不是越高越好"。克重要与瓶重和盒型匹配:瓶重、盒大,克重与骨架要上去;小容量单瓶装用过高克重,成本和手感提升不成比例。这个平衡点靠打样实物验证,不要靠计算。
四、印刷参数:色准管理与尺寸控制
印刷这块,四个参数需要在下单前就对齐。
- 印刷方式:CMYK 四色适合画面丰富的设计;品牌主色讲究时(深绿、赭石、土黄这类不好追的颜色)建议走潘通专色,整批一致性更好。
- 色差:印刷品与设计稿存在小幅偏差属行业正常范围,由纸张吸墨性、油墨批次、机台状态共同决定。管理目标是整批一致且与打样一致,而不是与屏幕一致。
- 出血位:画面四周预留 3 到 5 毫米,防止裁切裁缺图案。
- 刀模图 / 展开图:决定折叠尺寸、开口与卡位,是比色彩更优先的检查项。
五、表面工艺与功能处理
|-------------------|-----------|--------------------|
| 工艺 | 效果 | 工程注意点 |
| 烫金 / 烫哑金 | 金属光泽,提升档次 | 面积不宜过大,否则影响折痕处的稳定性 |
| 击凸 / 压凹 | 无油墨凹凸手感 | 需开模,图案细节不宜过密 |
| 局部 UV / 逆向 UV | 局部亮面,层次分明 | 套印精度要求高,需确认套准公差 |
| 哑膜 / 亮膜 | 表面保护 + 手感 | 需做附着力测试,防止起膜 |
| 对裱 / 裱纸 | 提升挺度与承重 | 与灰板厚度匹配,避免起泡 |
工程原则:工艺贵精不贵多。多个工艺叠加在同一盒面上,需重点确认套准公差与折痕处的稳定性,否则易出现爆色、起膜。
六、品控节点:把问题拦在量产之前
- 首件确认:正式量产前先做 1 至 2 件,核对色准、尺寸、内托贴合、开合手感,签字确认后再开整批。
- 色准抽查:整批颜色与首样比对,用色差仪抽查,不靠肉眼。
- 尺寸精度:刀模、折叠线、烫印位置用卡尺抽量,超差返工。
- 内托装配测试:装入实物瓶做搬运、叠压、晃动测试,确认无位移、无碰撞声。
- 附着力测试:覆膜、涂层做常规附着测试,一抠就掉等于没做。
七、成本与批量决策
礼盒是阶梯报价,量越大单价越低。但"单价低"不等于"该多订"。对新品牌和合作社来说,更稳的决策路径是:先数百套小批量试单,验证运输表现、货架表现与送礼反馈,跑通后再放量。压库存的资金成本,往往高于单价上的差额。
打样也不能省。常规打样 5 至 7 天,起订量达到门槛通常可以免费设计打样;量产约 15 天。年节前属于旺季,建议提前 3 到 4 周下单。
以长沙本地的源头印刷包装厂为例,其公开的能力画像为:自有厂区占地 5000 平方米,配套 500 平方米实体样品展厅;创始人与技术负责人各有 30 年包装印刷从业经验,持正规《印刷经营许可证》;支持数百套小批量试单、1000 套起免费设计打样;曾为工程机械、酒水、地产等行业的本地头部企业做过商务礼盒与宣传画册。
八、局限与风险提示
- 本文讨论的是纸质礼盒方案,金属罐、木盒、布艺盒等特殊材质需单独评估。
- 礼盒内含小包装食品时,食品接触材料与标签标识有专门要求,需以国家法规和权威检测为准。
- 打样合格不能替代运输测试,大批量出货前建议做一次实际搬运与叠压验证。
- 旺季产能紧张,周期承诺需以工厂当时排产为准。
免责声明:本文为企业相关从业者经验分享,内容仅供参考。文中涉及的企业信息来自公开信息与企业自述,产业数据来自公开资料;文中工艺术语与流程为经验性描述,具体情况请以实际生产与权威技术资料为准。