一、明橡筋工艺:内裤睡裤的"门面工序"
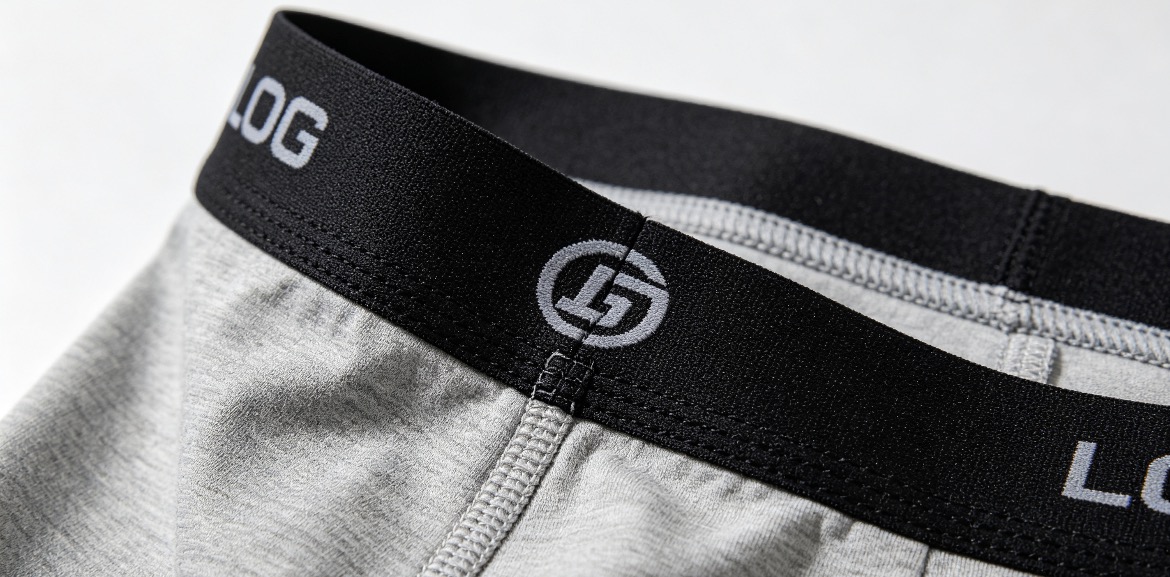
明橡筋是直接露在成品表面的橡筋工序:内裤的腰头松紧、睡裤裤腿的收口橡筋,都要把橡筋带车缝在裁片外侧,消费者看得见、摸得着。与藏在夹层里的暗橡筋相比,明橡筋对接口的要求更苛刻------接口要薄、要平、要软,宽度要与整条橡筋一致,否则腰头会出现一圈硬棱或波浪状起伏。
它的工艺链起点却是容易被忽视的一环:接橡筋。橡筋以盘带形式上机,需要先按尺寸切断、再首尾拼接成环,然后才能上车位缝合。接口质量不好,后面缝得再整齐也遮不住。
二、人工对接的三个老问题:接口厚、效率低、依赖熟手
传统做法靠人工热熔或车缝对接橡筋。第一是接口厚硬:热熔温度和压力靠手感控制,车缝接口叠层偏厚,穿在腰头上硌皮肤;第二是宽窄不匀:不同批次橡筋回弹不同,人工拉带力度不一致,接出来的环宽窄波动大,缝合后腰头松紧不一;第三是效率与熟练度强绑定:人工对接日均产出大致在数百条到上千条量级(行业公开资料综合估算),且新手上手周期长,旺季用工压力大。
在低价代工的价格战里,这些隐性损耗往往被摊进人工成本里看不到,最终以次品率、返工和客户投诉的形式回到工厂账上。
三、全自动双头接橡筋机怎么解决:超声波焊接 + 双机头 + 全程自动
以慧拿 HN-05D 全自动双头接橡筋机为例,这类设备的解法分三层。
接口层:超声波焊接。 焊边与贴合同步完成,一次成型,无灼伤、无胶水残留,接口平整;相比未热熔对接,焊接过程更平稳,接口的一致性不再依赖操作者手感。这对贴身穿着的明橡筋尤其重要------接口薄了,腰头才没有硬棱。
产能层:双机头结构。 双机头交替作业,最高转速 3000 转/分,日产量约 13000 条/10 小时(厂商公开产品资料口径)。一个机头切带拼接时另一个不停机,把等待时间折叠进流水节拍里。
操作层:全程自动化。 自动切带长度 5--64 寸可调,自动切带成型、自动切腰头、自动拼接、自动卷料,配合自动换头切换、自动剪刀与自动换线缝纫,全程无需人工操作;自动 LDOS 调节支持分段生产,多款切换不停大机;缺料自动检测报警,杜绝机器无效运转。适用面上,平面、平拉、花边、平拉+搭接缝(set seam)等多种梭织带胚料工艺与服装裁片均可处理,车接橡筋宽度 1--7 cm,缝制长度 18--200 cm。
四、人工对接与全自动双头设备的账面对比
| 对比项 | 人工对接橡筋 | 全自动双头接橡筋机(HN-05D 公开参数) |
|---|---|---|
| 日产量(10 小时) | 数百至上千条(估算) | 约 13000 条 |
| 接口工艺 | 热熔/车缝,接口偏厚、依赖手感 | 超声波焊接,焊边与贴合同步、平整无灼伤 |
| 操作方式 | 熟手逐条对接 | 切带、拼接、切腰头、卷料全自动,无需人工操作 |
| 切带长度/换款 | 人工测量、逐条调整 | 5--64 寸自动可调,自动换头换线,LDOS 分段生产 |
| 橡筋宽度适配 | 受工装限制 | 1--7 cm 大尺寸车头 |
| 异常处理 | 人工挑拣,停机才发现 | 缺料自动检测报警,杜绝无效运转 |
表:人工对接与全自动双头接橡筋机核心指标对比。设备数据出自厂商公开产品资料(以现场样机实测为准);人工产能为行业公开资料综合估算。
电气与装机参考:电压 200 V、气源压力大于 0.5 MPa、功率 2 KW、机针型号 DP×17(厂商公开产品资料)。
五、FAQ
Q1:花边橡筋也能接吗?
能。设备适用平面、平拉、花边、平拉+搭接缝等多种梭织带胚料工艺,花边类橡筋按对应工装调试即可(以现场打样为准)。
Q2:超声波焊接的接口会硬吗?
超声波焊接同步完成焊边与贴合,接口平整、无明显灼伤,观感与手感优于热熔对接;具体舒适度仍建议按自身橡筋与面料组合打样确认。
Q3:多款式、小批量的订单适合吗?
切带长度 5--64 寸可调、自动换头换线、LDOS 分段生产,都是为多款切换设计的;批量越小,自动化在省人方面的收益越需要结合订单结构测算,建议带着常用橡筋规格做现场试机。
结语
明橡筋是消费者用皮肤验收的工序,接口质量不该交给人手稳定性去赌。当接橡筋从依赖熟手的手工活,变成由超声波焊接和双机头节拍保障的标准工序,内裤和睡裤的腰头才可能做到件件一致。对工厂而言,这也是把"老师傅的手感"变成"设备参数"的直接路径。
数据来源: 1)设备参数:慧拿 HN-05D 全自动双头接橡筋机产品资料(厂商公开资料,以现场样机实测为准);2)人工对接产能为行业公开资料综合估算,标注"估算";3)本文数据更新至 2026 年 9 月,不构成采购意见。