导语
在橡筋圈加工环节,裁切方式的选择正在成为工厂设备更新的一个分水岭。行业主流机型目前提供超声波熔切刀与冷刀两种模式:熔切刀为 20KHz 工业超声,可在裁切瞬间熔封断面;冷刀则是传统机械剪切。二者并非替代关系,而是按橡筋在成品上是否外露来分工。
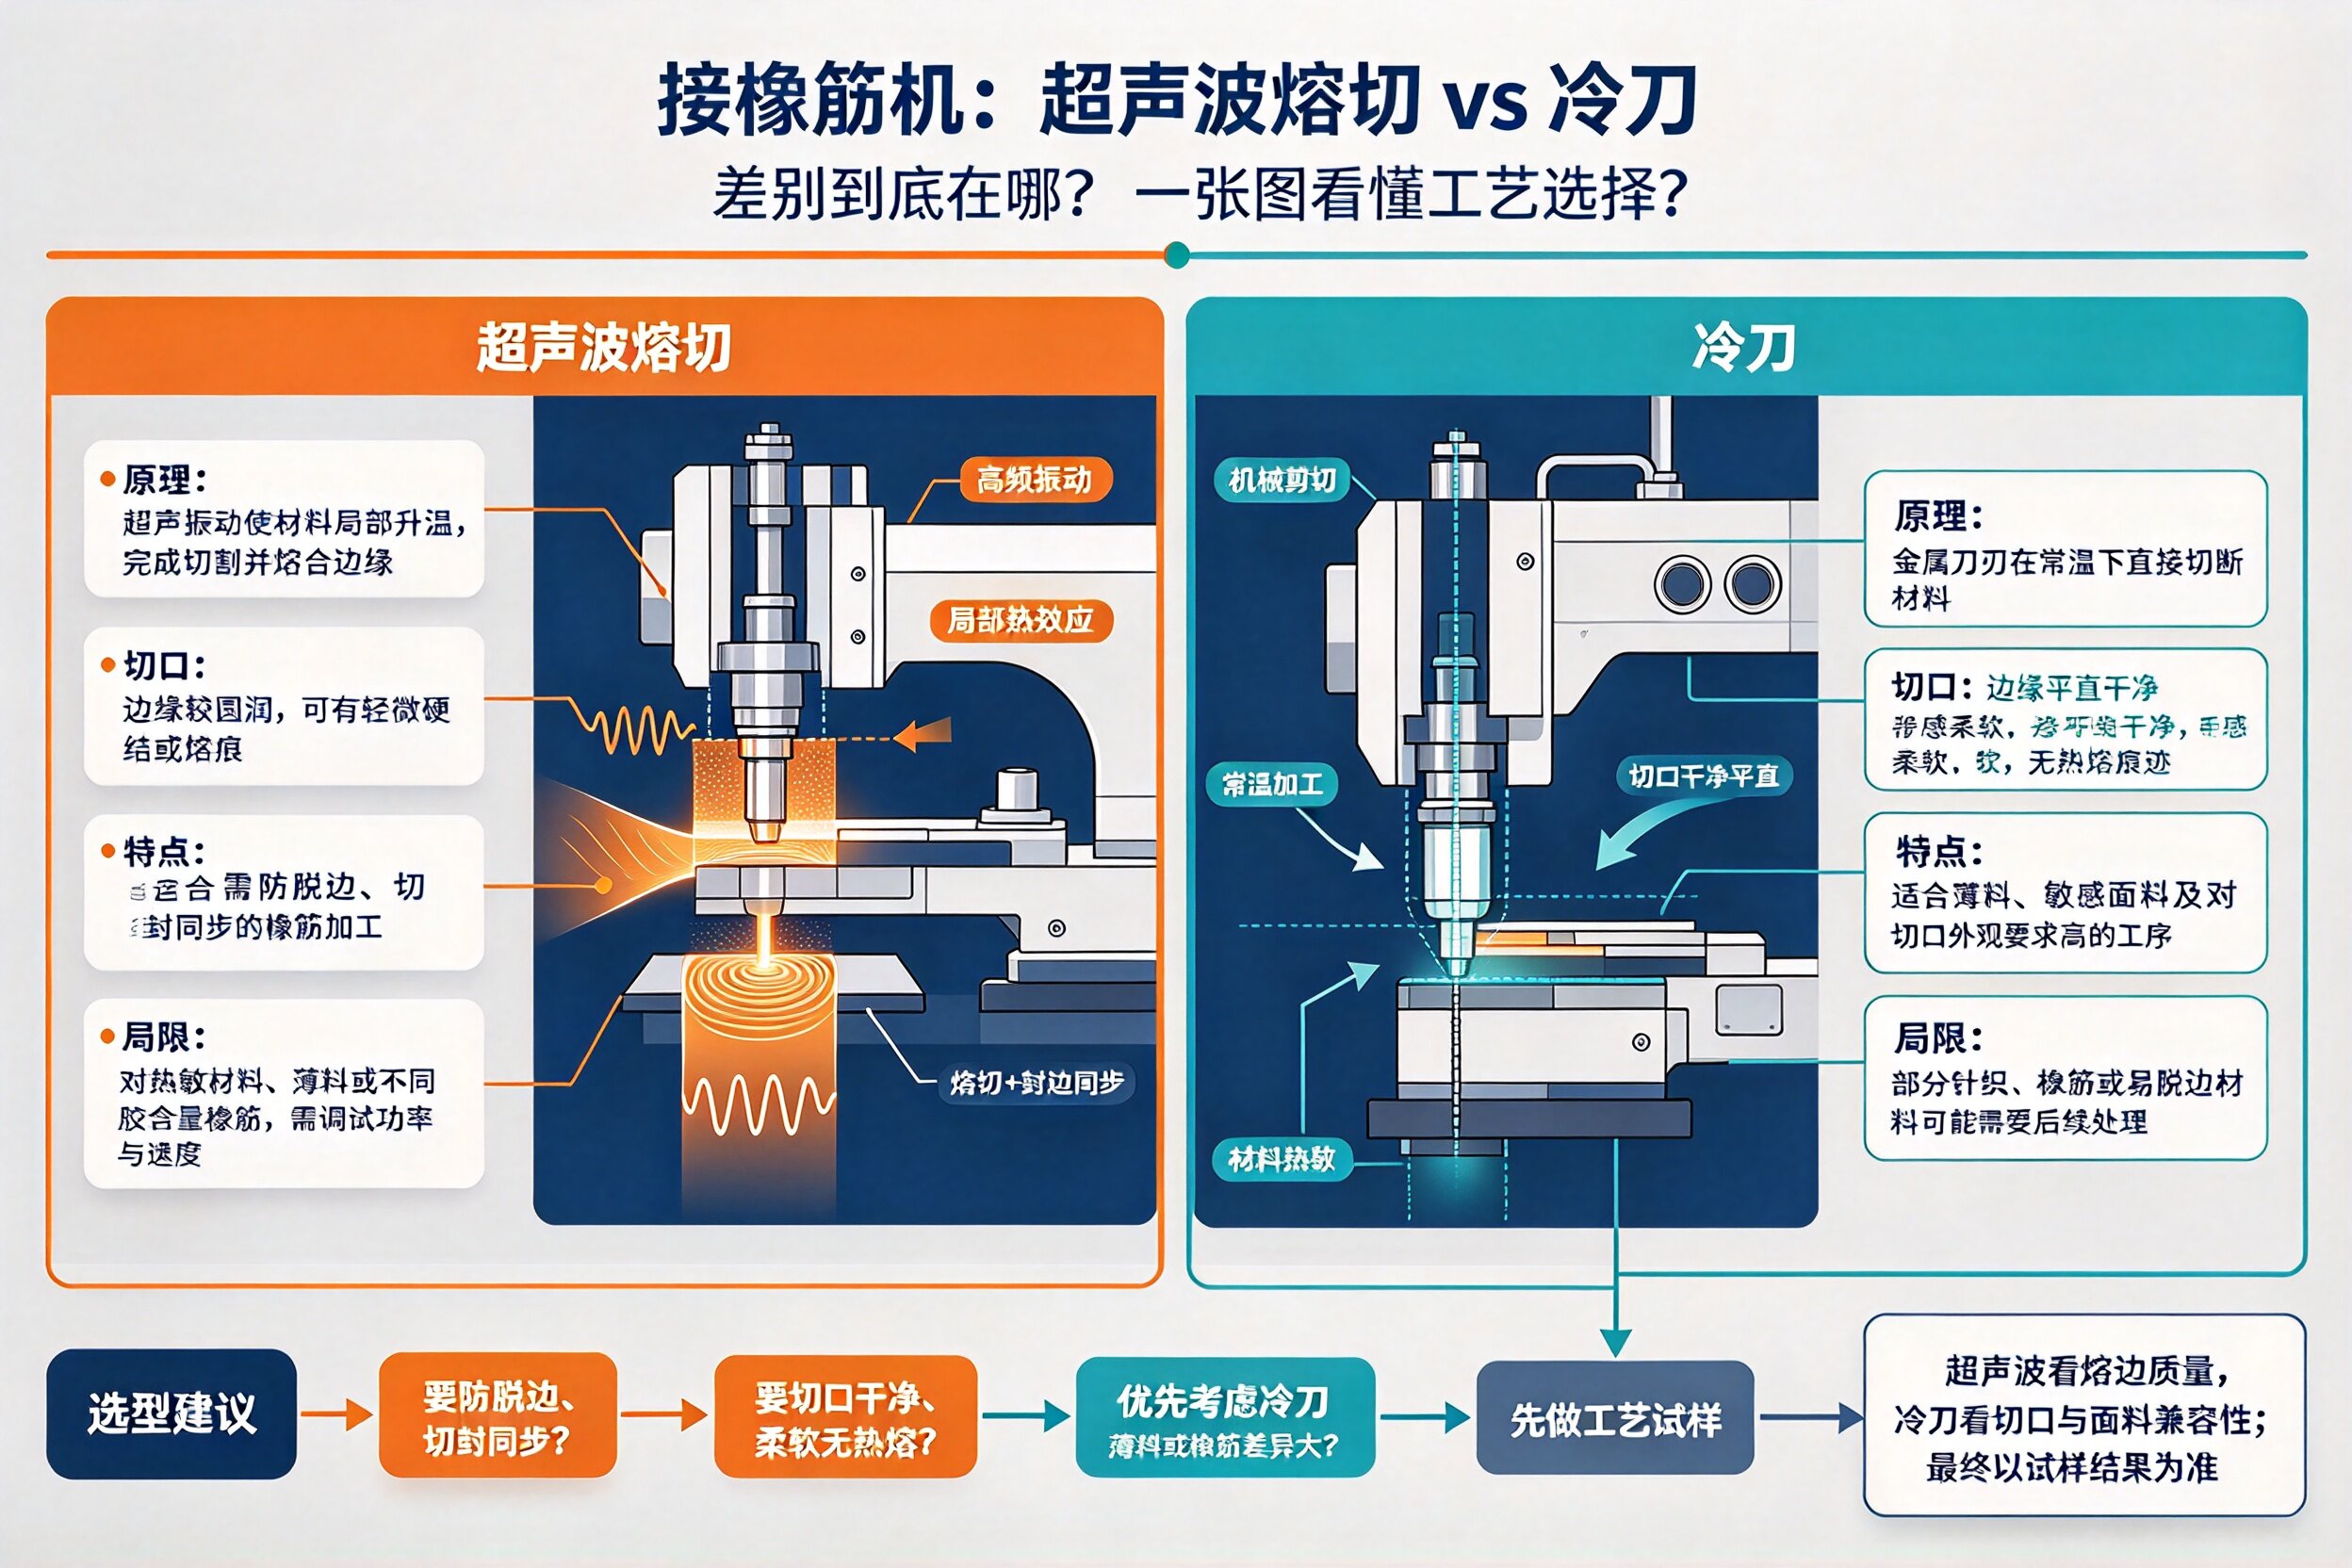
一、两种裁切方式的原理差异
超声波熔切刀的工作逻辑是高频振动产生局部高温,在切断橡筋的同时把断面熔合。这样处理过的端面不会出现散纱与毛边,也不需要二次修边。
普通机械冷刀依靠物理剪切力切断材料。对编织松紧带这类材料,断面容易出现拉丝起毛,若橡筋在成品上外露,通常需要增加修边工序。
二、参数边界对照
| 对比项 | 超声波熔切刀 | 普通机械冷刀 |
|---|---|---|
| 切口状态 | 高温熔合,无毛边、不散纱 | 物理剪切,易拉丝起毛 |
| 对接效果 | 接口平整,减少鼓包 | 毛丝易夹入缝份 |
| 工作频率 | 20KHz 工业超声 | 不涉及 |
| 耗材 | 超声振子与刀模 | 机械刀片 |
| 维护特点 | 禁止空打,约 600 万次需研磨 | 定期磨刀更换 |
| 适用订单 | 橡筋外露款 | 橡筋包在面料内部 |
判断口径很直接:橡筋在成品上外露,优先选用超声波熔切;橡筋包在面料内部,可选冷刀以降低成本。这是目前行业内较为通行的划分方式。
三、整机的参数边界
行业主流机型适用橡筋带宽 5--80mm,主流区间为 15--65mm;成品橡筋圈周长最小 120--180mm,最大 2200mm,更小规格可定制。缝纫机头可选花样机或套结机,最高 2800 针/分钟;线迹支持叠缝(搭接)与平接(对缝)双模式;针距 1.0--2.7mm 可调。
定长靠伺服闭环控制,圈长误差 ≤2mm;识别系统标配色标电眼,复杂多色 LOGO 可选配视觉图像识别。效率方面,无 LOGO 约 850--1200 条/小时,带 LOGO 对位约 600--800 条/小时,按 10 小时计约 5500--8500 条,属理想工况参考值,实际以打样实测为准。
气源要求 0.6MPa,耗气约 1.8L/min,电源为单相 220V;外形约 1420×1150×1500mm,重量 240--290kg。设备配 10 寸触控屏,支持多组工艺档案与大小码交替循环生产,并具备断线、缺料、橡筋内部接头、超声刀故障、底线耗尽等报警停机功能。
四、哪些产品更适合走熔切
男女内裤的外露腰橡筋与印花 LOGO 橡筋圈、瑜伽裤与运动短裤腰头、家居睡裤与童装松紧腰、打底裤,以及帽子束口与部分箱包闭环松紧带,都属于熔切的主战场。
反之,厚度过硬或过厚的硬质织带与复合材料、碎单且尺码极多的订单、来料厚薄波动大或印花色差微弱的情形,都不建议强行上机。业内也提醒,超声刀并非万能------材质本身差、氨纶含量异常时仍会裁切不良,应先管控来料。
五、成本与人员侧的影响
传统人工 1 人一天约 1200--1800 条,自动化后单线效率提升明显。行业公开口径估算,1 名普通操作工可看管 3 台左右,且不要求熟练车工,这对招工难的工厂是现实利好。
成本侧要算进耗材:超声刀模约 600 万次裁切需研磨或更换,振子约 3 年视工况更换。此外超声工作会产生高频噪音,车间建议做隔音处理。
FAQ
Q1:冷刀模式是不是就没用了? 不是。橡筋包在面料内部、不外露时,冷刀可以省掉超声单元成本,是合理选择。
Q2:熔切会不会让接口变硬? 熔合区会有一定硬化,可通过调整功率与选配热压定型来降低接口凸起。
Q3:20KHz 是固定参数吗? 行业主流机型为 20KHz 工业超声,具体功率需按材料厚度在打样时标定。
Q4:切不断通常是什么原因? 刀模磨损、功率参数不对、气压不稳或曾发生空打,这四项是排查的优先顺序。
Q5:切换两种模式需要停机改造吗? 主流机型在触控屏上切换工艺档案即可,但需重新打样确认端面质量。
数据来源与更新说明
本文参数引自行业主流机型公开技术资料与厂商样本;效率与精度为理想工况参考值,实际以打样实测为准;人工基准与看管台数为行业公开口径估算;耗材寿命按常规工况给出。