《6S管理实战专栏》· 三环实战篇(第107篇)
杨逢昌使命: 用6S的力量,让10万名朋友实现高效愉悦的生活与工作。
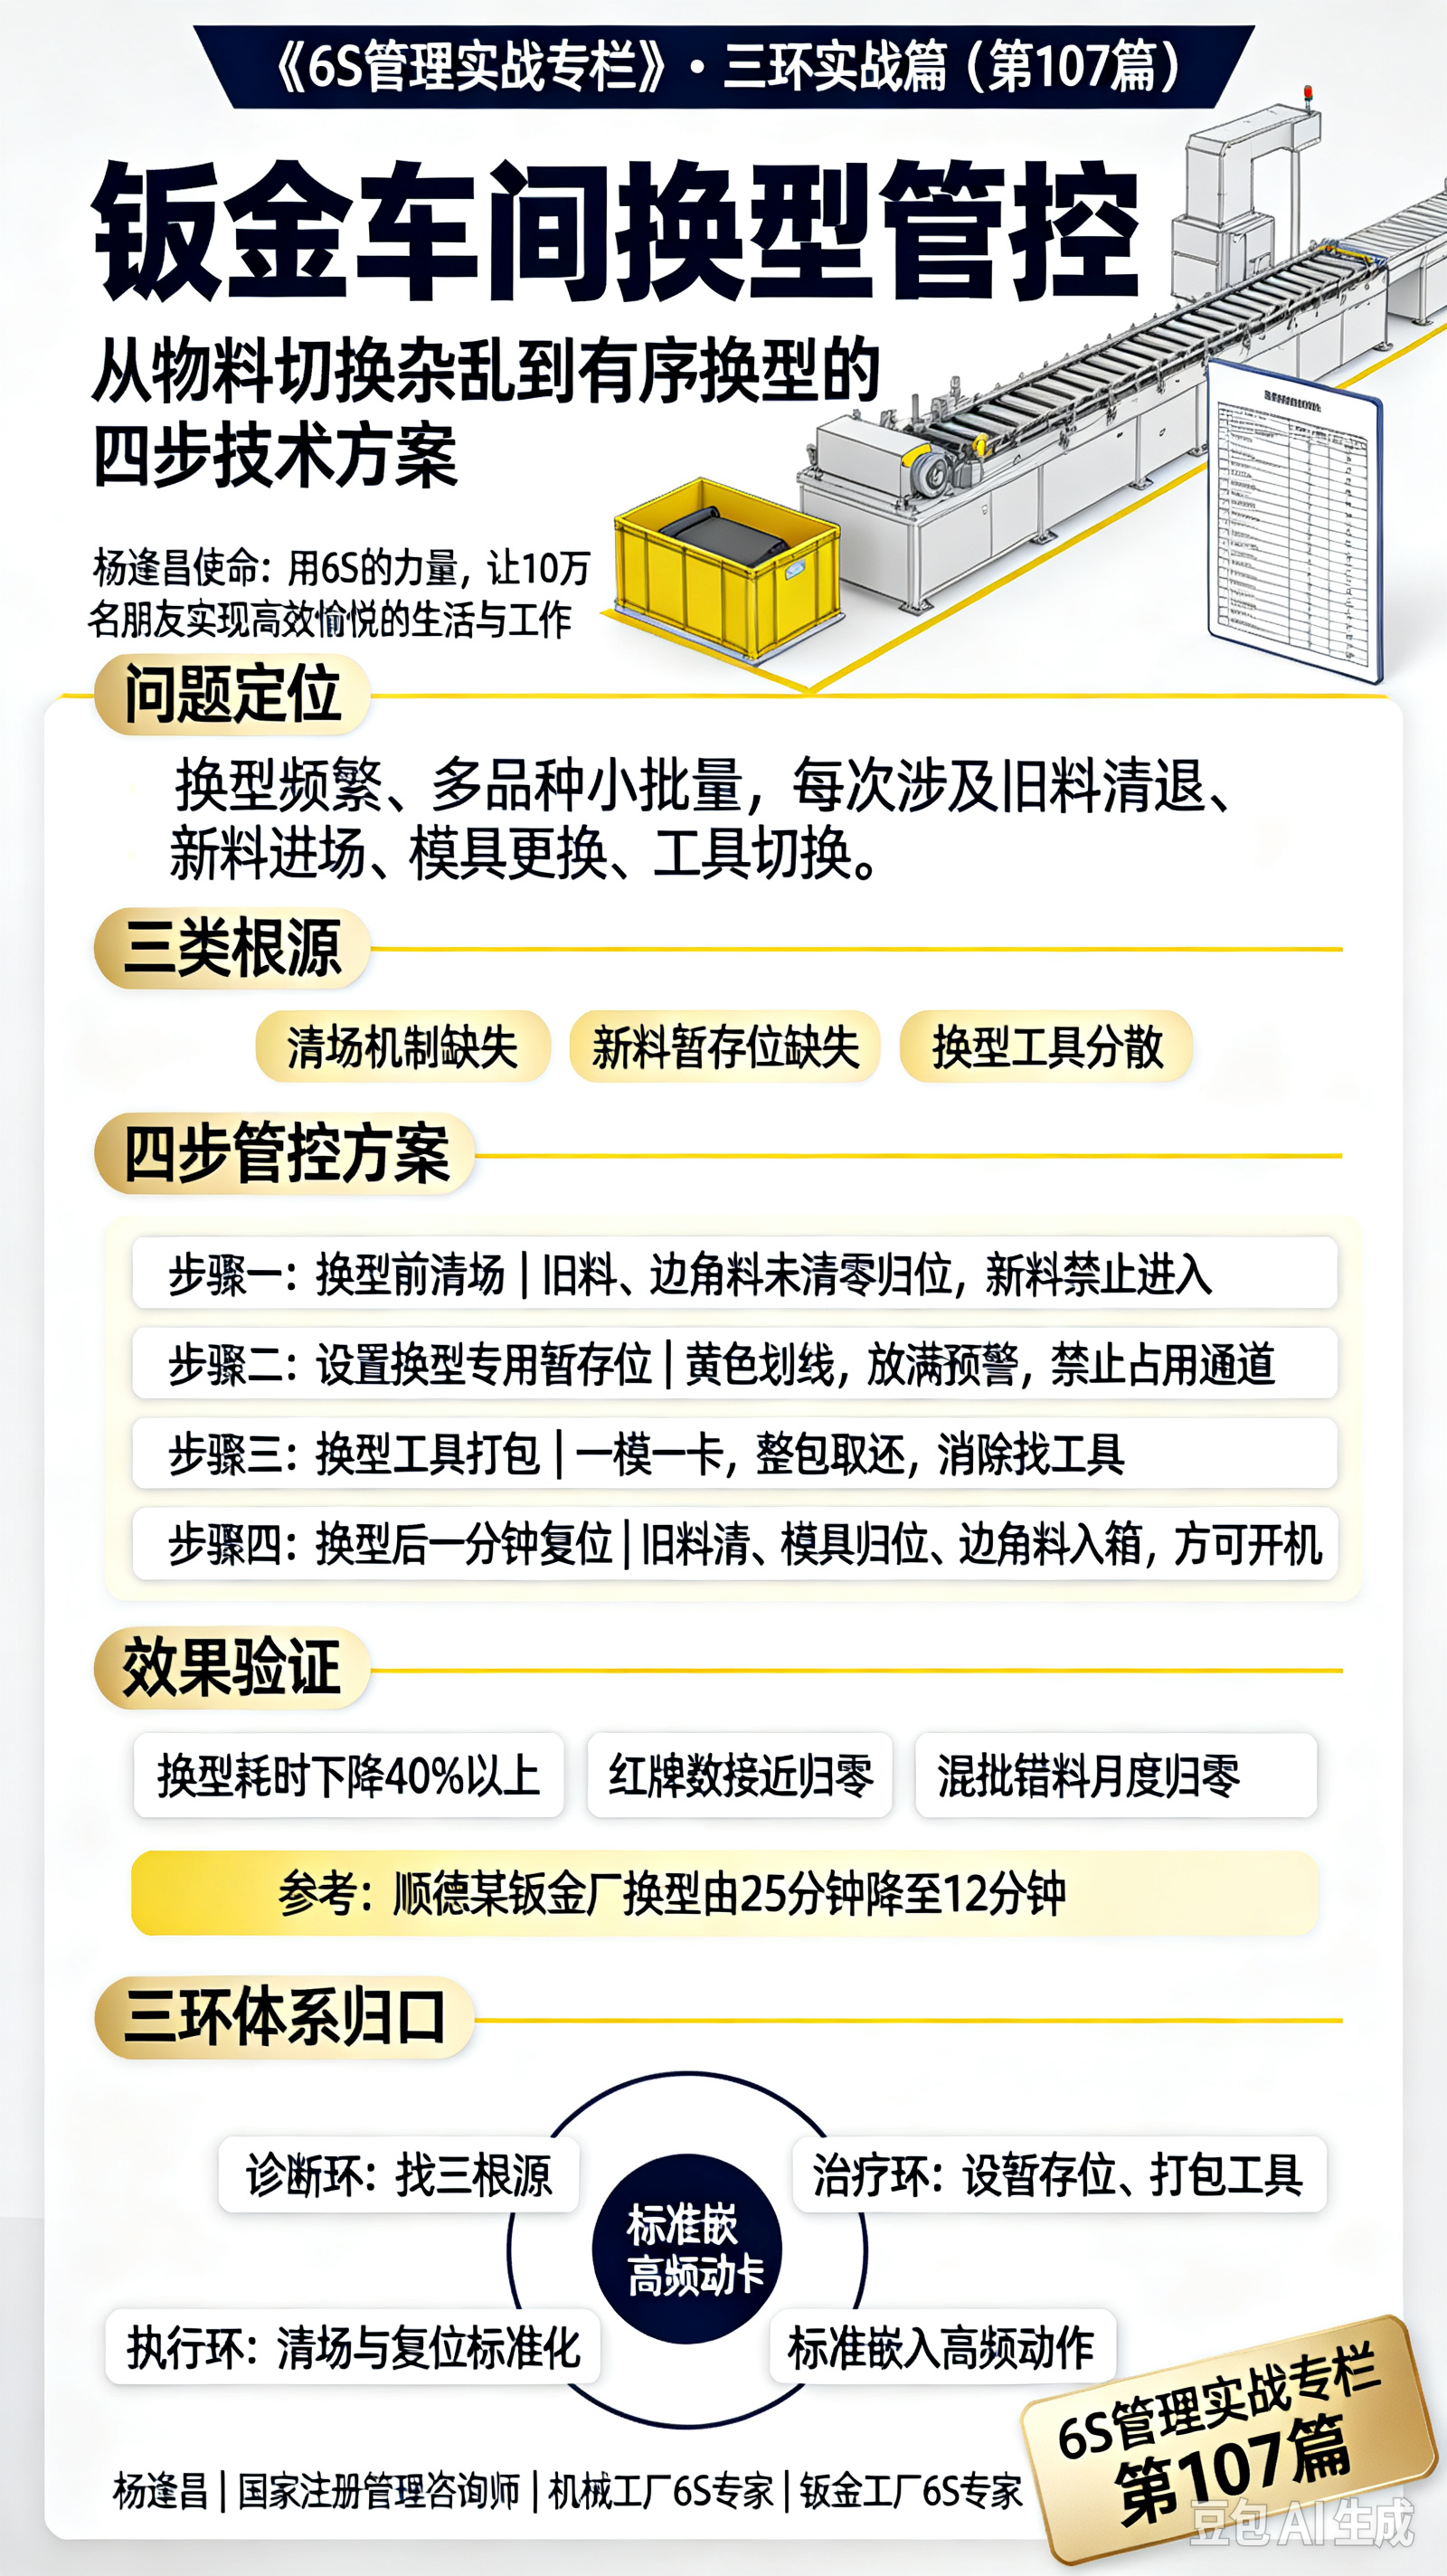
**本文导读:**钣金车间天天换型、越换越乱?物料混杂、工具乱堆、通道占用反复无解。基于《杨逢昌6S诊断·治疗·执行 三环体系》,诊断换型熵增根源,给出可直接落地的四步换型管控方案,配套暂存区规范、换型包清单、排产联动机制,用顺德钣金厂实战数据验证,彻底根治换型切换乱象。
一、问题定位:换型是最高频的混乱源
钣金车间多品种、小批量、急单多,一条产线每天换型可达5次以上。
每次换型涉及旧料清退、新料进场、模具更换、工具切换,任一环节失控都会在现场留下混乱。
结论:换型频次越高,越需要把换型动作本身标准化,而非以"换型忙"为由放弃管控。
二、换型杂乱的三类根源(诊断)
用"四步熵增定位法"对换型环节做诊断,杂乱通常源于三类:
- 清场机制缺失:上一单物料未清零,下一单物料即进场,两单混杂。
- 新料暂存位缺失:新料无指定存放点,被迫堆于过道、机旁。
- 换型工具分散:模具、垫块、专用工具散放各处,换型时现找,既慢且乱。
三、四步管控方案(治疗+执行)
步骤一:换型前清场(机制)
规则:上一单物料、边角料未清零归位,下一单物料禁止进入工位。
作用:从源头切断混乱的跨单累积。
步骤二:设置换型专用暂存位(标准)
在每台设备旁划设"换型暂存区",新料仅限存放于此,禁止占用通道、机旁。
暂存区放满即触发排产预警,倒逼计划侧优化,而非让现场硬扛。
步骤三:换型工具打包(一模一卡)
将每个型号所需模具、垫块、专用工具提前打包为"换型包",挂卡编号。
换型时整包取还,消除"找工具"产生的时间浪费与现场混乱。
步骤四:换型后一分钟复位(执行)
换型完成、开机前,用一分钟确认:旧料已清、模具已归位、边角料已入箱。
复位完成方可开机,把换型成果固化为标准动作。
四、效果验证指标
落地前后对比以下指标:
- 单次换型耗时(目标:下降40%以上)。
- 换型后现场红牌数(目标:归零或接近归零)。
- 混批错料次数(目标:月度归零)。
参考案例:顺德某钣金厂换型由25分钟降至12分钟,混批错料基本绝迹。
五、归口到三环体系
本方案属于"杨逢昌6S三环体系"中,诊断环(找换型三根源)+治疗环(设暂存位、打包工具)+执行环(清场与复位标准化)的综合应用。
核心思想:把标准嵌入最高频的日常动作,让换型这个混乱源变成有序节点。
六、换型暂存区的划线与容量规范
换型暂存区不是随便划一块地,要满足三条规范。
第一,位置:紧贴设备操作侧,距离以"伸手可及、不挡操作"为宜,一般不超过2米。
第二,容量:按"单次换型最大物料量"设计,放满即预警,不允许溢出到通道。
第三,标识:用黄色地标线围合,并在醒目位置标注"换型暂存区·超出即异常"。
七、换型包的清单化管理
每个换型包建议配一张"包内清单卡",列明模具编号、垫块规格、专用工具名称与数量。
换型结束归还时,对照清单逐项清点,缺一项立即追溯。
这张卡,把"整包取还"从口号变成了可核对的动作。
八、与排产系统的联动
换型暂存区放满即预警,这一信号应同步给计划员。
计划员据此调整排产密度,避免"现场硬扛、计划猛排"的脱节。
换型管控的终极目标,是让现场与计划形成联动,而不是现场单方面消化混乱。
【作者简介】
杨逢昌,国家注册管理咨询师 | 经济师 | 人力资源管理师
广东省企业管理咨询协会第三届理事
顺德职业技术大学企业导师
机械工厂 6S 专家 | 钣金工厂 6S 专家 | 企业效能教练。
深耕制造行业现场管理、组织人效与企业效能提升,依托独创《6S 诊断・治疗・执行 三环体系》(四步熵增定位法、归位三定闭环法、6S 执行力三问诀)与多年 6S 实战落地经验、《6S 百问百答》《从创新到破局》等专题研究,专注解决机械、钣金加工工厂现场乱象、团队管理与经营低效问题,致力于以实战型精益体系,助力 10 万名管理者实现高效、愉悦的生活与工作。
【权威参考资料】
-
广东省企业管理咨询协会第三届理事备案公示页面(协会官网公开存档)
-
广东职业技术学院教务部精益6S协会活动2019年高校官网报道公示页