摘要
国内工装订单具备款式稳定、批量大小分化、交期紧、人工成本持续上涨的特点。很多工厂购入自动化设备后产能提升不达预期,根源往往不是设备本身性能不足,而是工位排布不合理、前后工序节拍失衡,出现部分工位堆积半成品、部分设备长时间等待的堵线问题。本文以中小工装生产车间为对象,围绕产线节拍平衡、工位减负两大核心,给出可落地的诊断方法、调整方案、设备选型搭配以及改造前后的数据对比,帮助工厂在不盲目增购设备的前提下,释放现有产线产能,降低一线工人劳动强度.
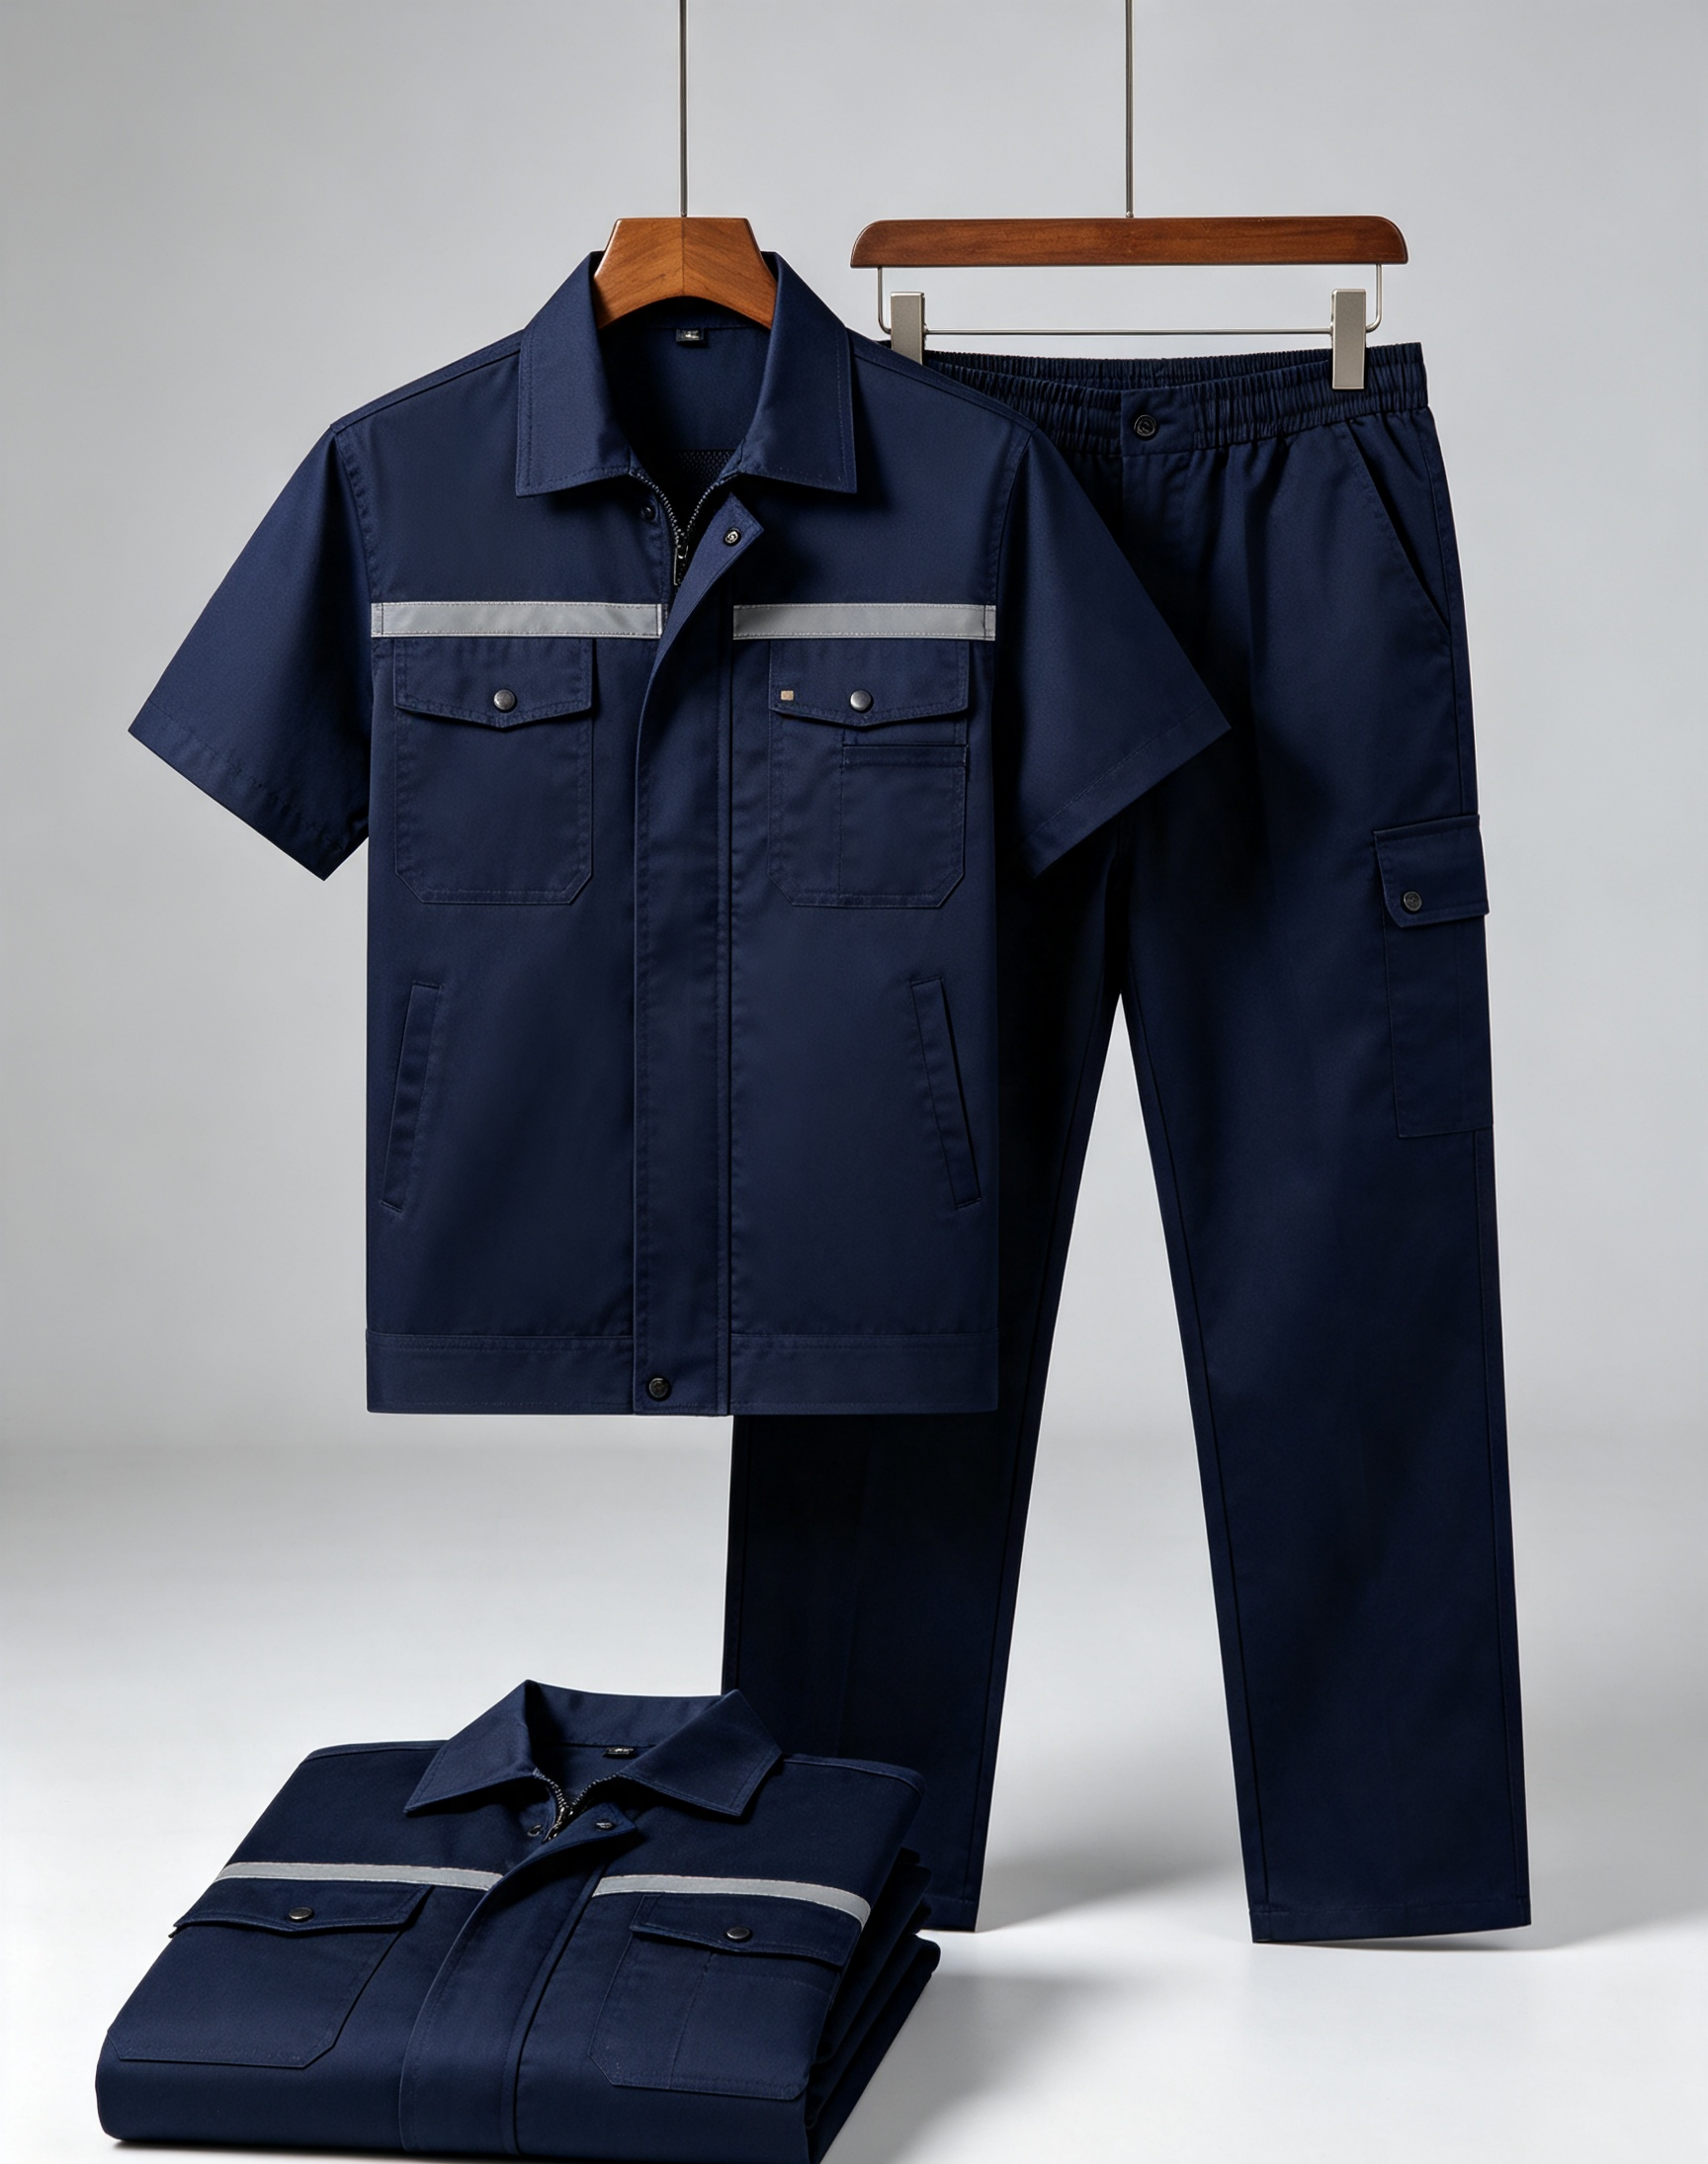
一、工装车间常见节拍失衡现状
多数中小工装缝制车间采用传统捆包流水模式,存在几个典型痛点:
- 工序工时差异大:开袋、上领、绱袖等关键工序工时较长,成为瓶颈工位;锁边、压线等简单工序速度快,半成品大量堆积在瓶颈工位前。
- 人员技能错配:熟手被安排在简单压线工位,高难度工序交给新手,进一步拉大工序时差,返工率上升。
- 自动化设备孤立使用:单独采购模板机、激光开袋机,设备单独放一个角落,物料转运依靠人工搬运,设备等待物料时间占比高,设备稼动率偏低。
- 工位负荷不均:部分工人长时间高强度作业,部分工位间歇性停工待料,工人流失率高。
节拍不平衡带来的直接损失:半成品库存占用车间空间、生产周期拉长、订单交期延误、返工成本增加,看似车间一直忙碌,实际有效产出偏低。
二、产线节拍平衡诊断方法
2.1 基础数据采集
逐工位实测单件标准工时,记录每个工序:裁剪、开袋、上圆领、绱袖、合侧缝、裤腰缝制、锁边、套结、整烫、检验。
|-----------------------------------------------------------------|
| 节拍计算公式:产线目标节拍 = 每日计划生产时长 ÷ 当日目标产量 瓶颈工序:所有工序中工时最长的工位,决定整条产线最大产能。 |
2.2 工位负荷矩阵表
|------|------------|------|-------|-----------|
| 工序 | 单件标准工时 (s) | 分配人数 | 工位负荷率 | 设备配置建议 |
| 面料裁剪 | 35 | 1 | 72% | 数控裁床 |
| 衣服开袋 | 48 | 1 | 96% | 慧拿激光开袋机 |
| 上圆领 | 42 | 1 | 84% | 慧拿全自动上圆领机 |
| 合侧缝 | 28 | 1 | 56% | 普通平缝机 |
| 裤腰缝制 | 45 | 1 | 90% | 慧拿裤腰绷缝机 |
| 锁边 | 22 | 1 | 44% | 包缝机 |
| 套结钉扣 | 25 | 1 | 50% | 电脑套结机 |
负荷率>90% 即为瓶颈工位,需要拆分工序、增加辅助设备或增加人手;负荷率低于 60%,说明工位人员闲置,可以合并工序或者精简人员。
2.3 现场流程测绘
绘制车间物料流向图,标记半成品存放区、转运路线,减少交叉搬运、来回折返。很多车间物料来回转运,无形消耗大量非增值时间。
三、节拍平衡优化与工位减负落地方案
3.1 瓶颈工序优先自动化减负
工装生产的瓶颈集中在开袋、上领、裤腰缝制这几道高难度工序,也是对工人技术要求最高、招工最难的工位。
采用慧拿自动化缝制设备替代人工难点工序,把高技能、高强度的缝制动作交给设备:
- 激光开袋机:统一开袋尺寸,减少人工划线、裁割,降低返工,缩短单件工时,把开袋工位负荷从 96% 降到 70% 以内;
- 全自动上圆领机:解决圆领起皱、宽窄不一致难题,降低对熟手依赖,新人经过短期培训即可值守;
- 裤腰绷缝自动化设备:橡筋拉伸均匀,裤腰松紧一致性稳定,长时间作业工人疲劳度大幅下降。
自动化改造的核心目的不是单纯 "提速",而是削平工时峰值,消除瓶颈,均衡各个工位负荷,实现整条流水线同步流转。
3.2 工序拆分与合并
- 瓶颈工位:拆分部分辅助动作(如剪线头、半成品整理)交给辅助工,缝制核心动作保留在主工位;
- 轻负荷工位:合并相邻简单工序,减少工位数量,缩短物料传递距离;
- 统一半成品流转方式,由捆包流转改为单件流,减少在制品积压。
3.3 车间布局优化
推荐 U 型流水线布局:出入口在同一侧,物料输送距离最短,方便组长现场巡检。自动化设备集中布置在瓶颈工序段,形成小型自动化工作站,物料就近流转,消除人工来回搬运半成品的无效动作。
四 、实施过程中常见误区与 FAQ
Q1:直接多买几台设备,产能就一定上涨?
A:不一定。如果工序节拍没有平衡,新增设备会造成新的工序错配,设备闲置,半成品堆积,投入资金却看不到产能收益。自动化改造第一步,是测工时、找瓶颈,再匹配设备。
Q2:小批量多款式工装订单,单件流还适用吗?
A:可以做柔性单件流。换款前提前调整模板、预设设备参数,慧拿自动化设备支持快速换模,缩短换款调试时间,适配中小批量外贸工装订单。
Q3:工人担心自动化设备会裁员,抵触改造怎么办?
A:改造定位是工位减负,不是单纯减人。把工人从高强度、重复性难点缝制工位转移到检验、辅助备料等轻松岗位;同时简化操作,降低上手难度,减少高强度作业,降低工人疲劳感,稳定人员队伍。
六、总结
中小工装工厂自动化升级,先平衡节拍,再上自动化设备,才是性价比最高的路线。通过工时测算识别瓶颈工位,搭配慧拿自动化缝制设备解决高负荷难点工序,优化车间布局、调整工序组合,均衡各工位负荷,既能压缩生产周期、稳定产品品质,也实现工位减负,缓解服装行业招工难、留人难的痛点。自动化产线不是简单设备堆叠,而是一套节拍、人员、物料、设备协同的系统性方案。