扫描速度是台阶仪量测软件里一个可以直接改的参数。为了省时间把它调快,同一片样品、同一根探针、同一个测点,读数会跟着变------喷砂后研磨的双工艺随机表面,最大峰高 Sp 从 2.15 µm 涨到 9.22 µm,4.3 倍 。多出来的那些峰,按论文的说法并不真实存在于表面上。一项对 50 片机加工表面、六档扫描速度的重复测量研究把这件事逐档记录了下来。Flexfilm费曼仪器 探针式台阶仪 可以实现表面微观特征的精准表征 与关键参数的定量测量 ,精确测定样品的表面台阶高度与膜厚,为材料质量把控和生产效率提升提供数据支撑。
变化不是噪声。这项研究在同一台仪器、同一根针、同一采样间距下重复测量,把各参数的重复散布也一并列出,结论是大多数参数因提速产生的变化大于重复测量本身的散布。以喷砂面为例,算术平均高度 Sa 的重复散布是 ±0.001 到 ±0.02 µm 的量级,而提速把它从 1.41 µm 推到 1.63 µm。也就是说,速度改变的是系统量,不是随机误差。
读数不是表面,是针尖走出的轨迹
台阶仪报出的高程,来源是针尖相对某个参考面的位移,而不是样品表面的绝对高度。理解扫描速度的影响,先要接受这一点。
针尖不是点。上面那项研究用的针尖半径 2 µm,测力 1 mN,主测方向采样间距 2 µm。可测的最小波长接近针尖尺寸,窄于针尖的谷,针尖下不去,记录到的是针尖中心划过的轨迹,而不是谷底。这类失真叫机械滤波,作用相当于一个低通滤波器:把细小的表面细节抹掉。
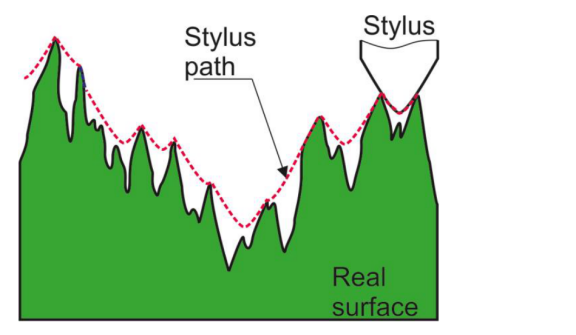
机械滤波的几何来源:针尖是有限半径的球,红色虚线是针尖中心的行走路径,它浮在真实表面之上,窄谷与尖峰都进不了读数
这项仿真把几何失真的量级算了出来:用半径 5 µm 与 10 µm 的圆盘在白光干涉仪实测的形貌上做膨胀,模拟更钝的针尖。15 片混合纹理表面上,10 µm 针尖让均方根高度 Sq 平均变 2.7%、最大变 10.7%。幅度参数、混合参数与峰曲率平均半径一律下降,沟槽的深度与密度也趋于下降------低通滤波该有的样子。
几何失真还有一个方向性的事实:粗糙度幅度越高、主波长越小,失真越大。表面越细、越陡,同一根针越容易漏掉它。
同一片表面,六档速度给出六套读数
上面那项扫描速度研究用的是 43CrMo4 钢、硬度 40 HRC 的 50 片表面:研磨抛光 12 片、磨削 12 片、铣削 10 片、激光织构 9 片、双工艺随机表面 7 片。每片在同一位置以 0.5、1、2、3、4、5 mm/s 六档速度重复测量,评价长度与采样间距全部不变。
0.5 到 1 mm/s 这一档,变化很小。 全样本汇总,rms 斜率 Sdq 最大增加 14%、最大减少 5%,平均误差 3.7%。日常测量常用的就是这一带。
2 mm/s 开始,误差量级跳一档。 Sdq 的最大偏离到 +25%/−9%,平均误差 8%;3 mm/s 时最大 +50%/−18%,平均 15.5%;4 mm/s 时最大 +60%/−30% ,平均 19% ;到 5 mm/s,最大减少拉到 45%。
剖面本身也变了。喷砂后研磨的双工艺随机表面,六档速度下的轮廓叠加在同一张图上:1 mm/s 之前两条曲线基本重合,3 mm/s 起,蓝色曲线在若干位置拱出参考轮廓上没有的峰,高程到 9 µm 量级。
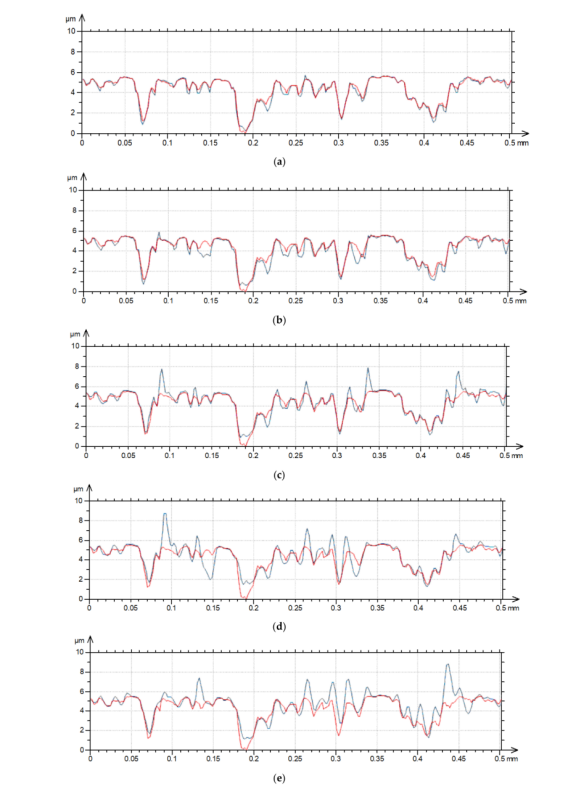
同一片双工艺随机表面的轮廓在六档扫描速度下的叠加:红色为 0.5 mm/s 参考,蓝色为更高速度。1 mm/s 前两条曲线基本重合,3 mm/s 起出现参考轮廓上没有的高程峰,材料学上这些峰并不存在于样品上
新增的峰是判断依据。论文把高速下出现的这类高程归因于针尖飞离(stylus flight):针尖遇到陡峭的上升时来不及跟随表面,短暂脱离接触,回落后被记录成一个比真实表面更高的峰。轮廓上出现"样品上没有的峰",就是这个动作已经发生的证据。
同一片表面上,不同参数的敏感度差别很大。表面 G 从 0.5 提到 5 mm/s:平均高度类参数只小幅变化(Sq 增加 13%、Sa 增加 9%),描述最大高度的参数变化最大------Sp 涨到 4.3 倍,Sz 涨到 1.7 倍;峰值密度 Spd 涨到 2.6 倍,Sdq 增 21%、Sdr 增 60%;相关长度 Sal 与纹理纵横比 Str 反而下降,最多 44% 与 20%。偏度 Ssk 从 −1.47 变到 −0.06,空隙系数 Sp/Sz 从 0.3 变到 0.6。论文据此写了一句容易记的话:速度从 0.5 提到 5 mm/s,双工艺表面读起来像单工艺表面。
磨削表面更敏感,但方向必须先说清楚。垂直于纹理方向测量时 ,Sq 增 47%、Sv 增 28%、Sa 增 31%、Sdq 增 41%、Sdr 增 88%、Spc 增 33%;Str 降 53%、Sal 降 58%;Sku 涨到 2.4 倍,Sp 3 倍,Sz 2 倍,Spd 2.8 倍。同一批磨削面换成沿纹理方向测,走向整个翻过来:Sq 与 Sa 反而下降,峰值密度 Spd 也降,Sdq、Sdr、Spc 最多降 10%、25% 与 44%。沿纹理方向上主波长更长、斜率更小,针尖跟得上。同一个表面、同一档速度,只换测量方向,结论就掉头。
喷砂面给出的数字不一样。它的最大峰高 Sp 只从 14.4 µm 到 15.9 µm,最大谷深 Sv 从 11.7 µm 到 14.6 µm,峰值密度 Spd 在 3 mm/s 增 43%,Sdq 与 Sdr 在 4 mm/s 分别增 20% 与 40%,峰曲率 Spc 在 4 mm/s 增 34%。同一个参数在不同表面上的触顶档位不同,磨削面在 3 到 4 mm/s 之间就吃满,喷砂面的高度类参数要到 5 mm/s 才动。
变化不是单调的。4 mm/s 的最大增加 60% 大于 5 mm/s 的 53%,多个参数的最大值出现在 3 或 4 mm/s。把速度调到最高并不等于偏离最大,但偏离的方向和幅度都会变得不可预测。
扫描速度的可信窗口
|--------------|--------------------|--------------|----------------------|
| 扫描速度 | Sdq 的最大偏离(全样本) | Sdq 平均误差 | 该档怎么用 |
| 0.5 → 1 mm/s | +14% / −5% | 3.7% | 常规测量带,两档可视为等价 |
| 2 mm/s | +25% / −9% | 8% | 只做趋势比较,不出绝对值 |
| 3 mm/s | +50% / −18% | 15.5% | 需与 0.5 mm/s 复测比对后才可用 |
| 4 mm/s | +60% / −30% | 19% | 不可作为计量读数 |
| 5 mm/s | +53% / −45% | 19% | 不可作为计量读数 |
把上面的数字压成一张可以直接对照的表
表中偏离以同一测点的 0.5 mm/s 读数为基准。Sdq 是 rms 斜率,对测量系统的高频噪声与微小扰动敏感,提速引起的偏高与偏低都最先表现在它身上。
落到现场有三条动作。
把速度固定在 0.5 或 1 mm/s。 这一带两档之间平均误差 3.7%,处在重复测量的量级上,是这批评测里唯一可以互换使用的区间。
自检用高度类参数,不要只看斜率。 同一测点用 0.5 与 1 mm/s 各测一遍,盯最大峰高 Sp 与最大高度 Sz。平均高度类参数(Sq、Sa)迟钝得多,表面 G 上它们只动了 13% 和 9%,而 Sp 动了 4.3 倍------用平均高度做判据,会把已经发生的飞离放过去。个别表面在 1 mm/s 就出现偏度显著变化,这一档不是对所有表面都安全。
不要用提速后的轮廓反推工艺。 双工艺表面在 5 mm/s 下读起来像单工艺表面,靠轮廓形态判断"这道工序做了几遍"这类结论,在高速档上会失效。
这些数字的边界
上面所有数值取自 43CrMo4 钢、40 HRC 的机加工表面纹理参数 ,不是薄膜的台阶高度。台阶高度与 Sz、Sp 同属高度类参数,由同一套针尖---表面接触机制支配,本文借的是机理与量级;把 4.3 倍直接当成台阶高度的误差,是外推,不成立。薄膜、软膜与多层膜上的定量结论,这批评测没有覆盖。
几何滤波那一节的结果来自形态学膨胀仿真:以圆盘结构元在实测形貌上做膨胀,模拟 5 µm 与 10 µm 针尖,不是真实换针的实测。其中"2 µm 针尖失真低"一句,是该文援引的既有文献结论,不是它自己的实验。
六档速度按固定顺序测量,未做随机化;重复测量在同一测点进行,不是跨测点统计,所以本文给出的窗口位置绑定在这台仪器、这根针、这个测力与这套采样参数上。换一台仪器------拾取头的阻尼与测力不同------窗口边界会移动,需要用同样的两档复测法在新机器上重新标一次。
Flex F ilm 费曼仪器 探针式台阶仪
在半导体、光伏、LED、MEMS器件、材料等领域,表面台阶高度、膜厚的准确测量具有十分重要的价值,尤其是台阶高度是一个重要的参数,对各种薄膜台阶参数的精确、快速测定和控制,是保证材料质量、提高生产效率的重要手段。
✔ 配备500W像素高分辨率彩色摄像机
✔ 亚埃级分辨率,台阶高度重复性1nm
✔ 360°旋转θ平台结合Z轴升降平台
✔ 超微力恒力传感器保证无接触损伤精准测量
费曼仪器作为国内领先的薄膜厚度测量技术解决方案提供商,Flexfilm探针式台阶仪可以对薄膜表面台阶高度、膜厚进行准确测量,保证材料质量、提高生产效率。
原文参考:《触针扫描速度对面形貌参数影响的研究|Pawlus, P.; Reizer, R.; Żelasko, W. Influence of the Traverse Speed of the Stylus Tip on Changes in the Areal Texture Parameters of Machined Surfaces. Materials, 2024, 17, 5052. DOI: 10.3390/ma17205052
触针尖机械滤波仿真研究|Reizer, R.; Dzierwa, A.; Żelasko, W.; Pawlus, Z. Effect of Simulated Mechanical Filtration by the Stylus Tip on Changes in the Parameters of Areal Surface Texture. Materials, 2025, 18, 2060. DOI: 10.3390/ma18092060》
*特别声明:本账号所发布的原创及转载文章,仅用于学术分享和传递行业相关信息。未经授权,不得抄袭、篡改、引用、转载等侵犯本账号相关权益的行为。文章内容仅供参考,如涉及版权问题,请及时联系我司进行删除。