锂电生产对物料流转的连续性与可控性要求较高,物流线承担物料在各工序间的输送与分选,其运行稳定性直接影响产线节拍与物料流转效率。IO-Link正成为该类设备自动化控制的主流选择。本期案例以锂电自动化物流线为对象,展现实点科技IOL7A系列IO-Link产品的应用实践。
本期案例使用的实点科技产品:
IOL7A系列IO-Link主站(IOL7A-EC01B-8A)
IOL7A系列数字量集线器(IOL7A-16CA-M12)
一、设备介绍
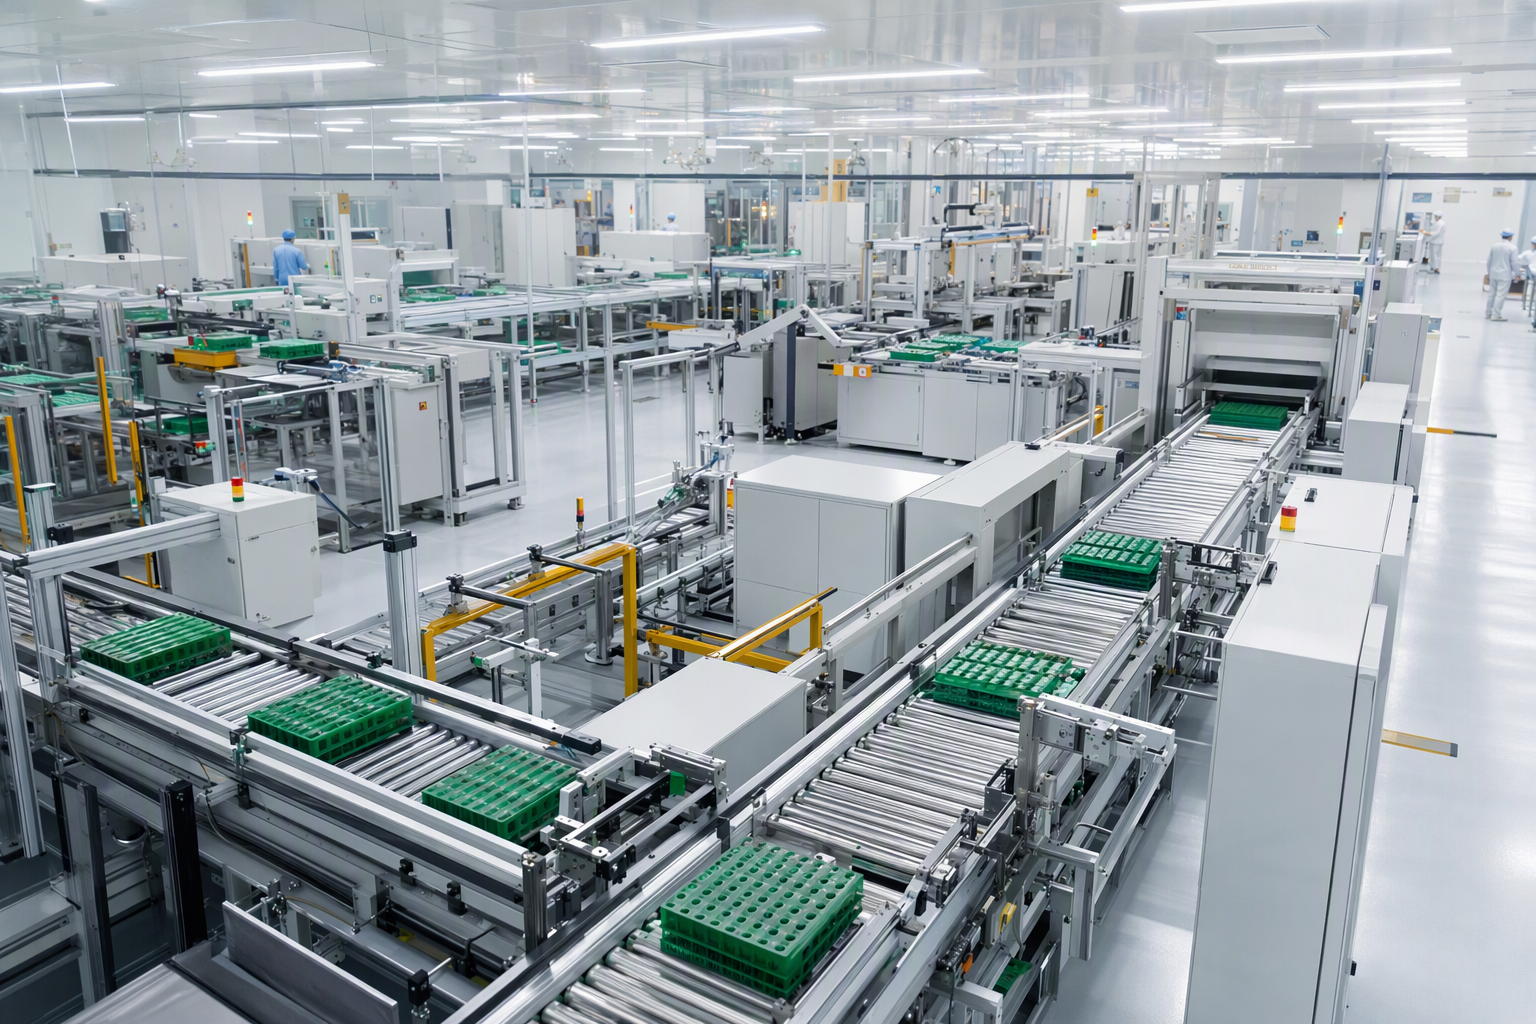
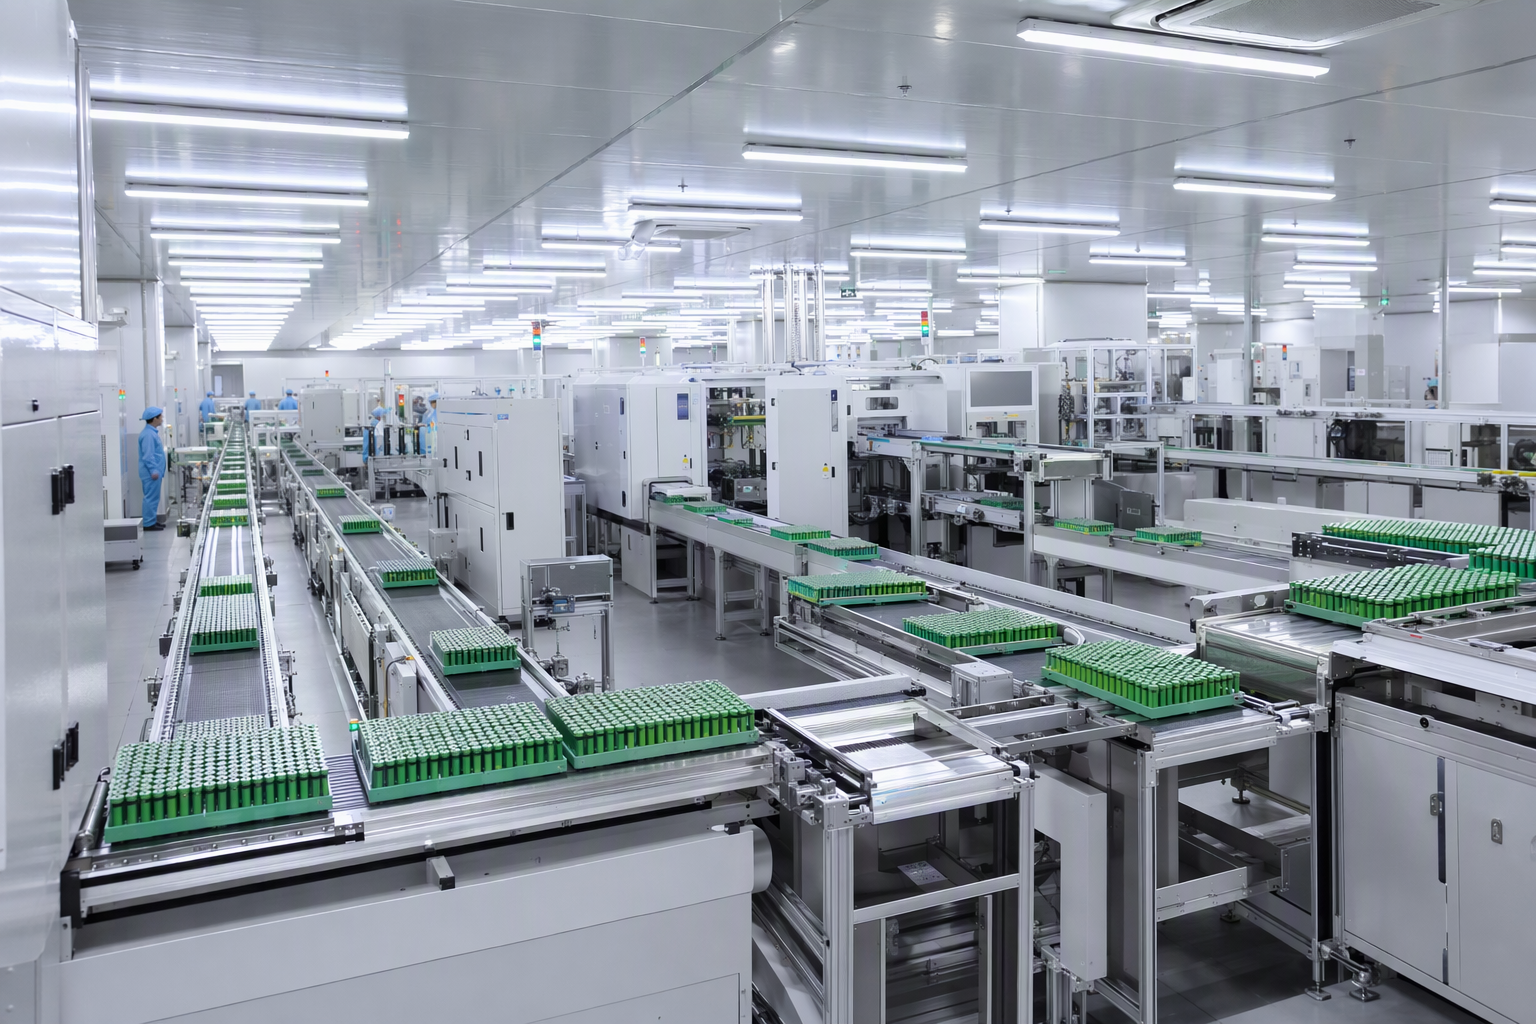
锂电自动化物流线用于锂电生产过程中的物料输送与流转,由输送、缓存与分选等单元组成。物料经上料进入输送线,沿线完成流转、定位与分选,并输送至目标设备机台。主要作业流程如下:
|--------|-----------------|
| 工序 | 动作描述 |
| ①上料 | 物料经上料位进入输送线 |
| ②输送流转 | 物料沿输送线流转至各工位 |
| ③定位分选 | 物料在工位处定位,并按路径分流 |
| ④对接设备 | 物料输送至目标设备机台 |
| ⑤下料输出 | 完成流转的物料输出至下游 |
二、解决方案
物流线沿输送方向布置多个工位,就位检测、操作控制与执行动作的控制点分散在各工位,且输入与输出的比例随物料规格与工艺布置调整。若将控制点集中布置于电柜,信号线需从沿线各工位长距离引至电柜,线束数量多、布线复杂;设备运行中点位调整或排查故障时,也要回到电柜侧逐一核对。
方案采用IOL7A系列IO-Link主站与数字量集线器的组合:集线器通道的输入输出方向可按需配置,单台集线器能覆盖不同的点数组合,同一型号即可适配各工位在点数与方向上的差异;主站与集线器随工位分布部署,采集与执行在设备侧完成。
三、方案架构
**控制层:**欧姆龙PLC作为核心控制器,负责物流线输送与分选的逻辑调度。
**网络层:**IOL7A-EC01B-8A主站以EtherCAT接入PLC,单台主站提供8个IO-Link端口,各端口下挂集线器,网络沿输送线分布展开。
**现场层:**IOL7A-EC01B-8A主站与IOL7A-16CA-M12集线器安装于输送线上,主站200台、集线器1000台,每个主站下挂5~6个集线器;集线器各通道接入现场元件:输入侧连接光电开关、接近开关等检测元件,采集物料有无、工位到位与机构位置信号,操作按钮同样接入输入通道,采集人工操作指令;输出侧连接电磁阀,驱动阻挡机构与气缸动作;端口按项目需求保留余量。
四、应用效果
|--------|------------------------------|
| 维度 | 应用表现 |
| 维护便捷 | 节点分布明确,故障点定位直观,维护无需返回电柜侧逐一核对 |
| 布线简化 | 现场信号在工位侧连接,柜内接线量降低 |
| 对接便利 | 可直接对接下游设备,工位扩展时新增点位无需改动集中布线 |
五、关于实点科技IOL7A系列IO-Link产品
**IOL7A系列IO-Link主站:**IOL7A-EC01B-8A提供8个IO-Link端口,EtherCAT通讯,金属外壳,IP67防护等级,单主站最多可连接8个IO-Link设备。
**IOL7A系列数字量集线器:**IOL7A-16CA-M12提供16通道数字量输入输出,通道方向可配置,支持输入反相、输出失效保护等参数设置,IP67防护等级。