随着国内汽车保有量提升以及新能源汽车产业快速发展,汽车零部件涂装行业也得到快速发展。汽车外饰、内饰零部件涂装属于整车制造里非常关键的表面处理环节,直接影响零部件外观品质、耐久性能。鸿程自动化在大量零部件项目实践中总结 ,汽车零部件涂装普遍具备四大特征:外观品质标准严苛;漆膜需要兼顾耐磨、耐腐蚀、耐候性能;需要匹配整车厂大批量连续生产节拍;VOC 废气排放环保管控要求严格。
一、汽车零部件典型涂装工艺流程
1.1 通用完整工序
前处理 → 水分烘干 → 喷涂 → 流平 → 固化 → 冷却 → 检验 → 包装
1.2 各工序核心要点
- 前处理:核心去除工件表面油污、脱模剂、杂质;塑料件还会搭配静电除尘、火焰 / 等离子活化处理,保障漆膜附着力。很多产线良率上不去,根源就出在前处理活化不到位。
- 水分烘干:烘干工件表面残留水分,常规温度区间 80‑120℃,避免后续喷涂出现缩孔、气泡缺陷。
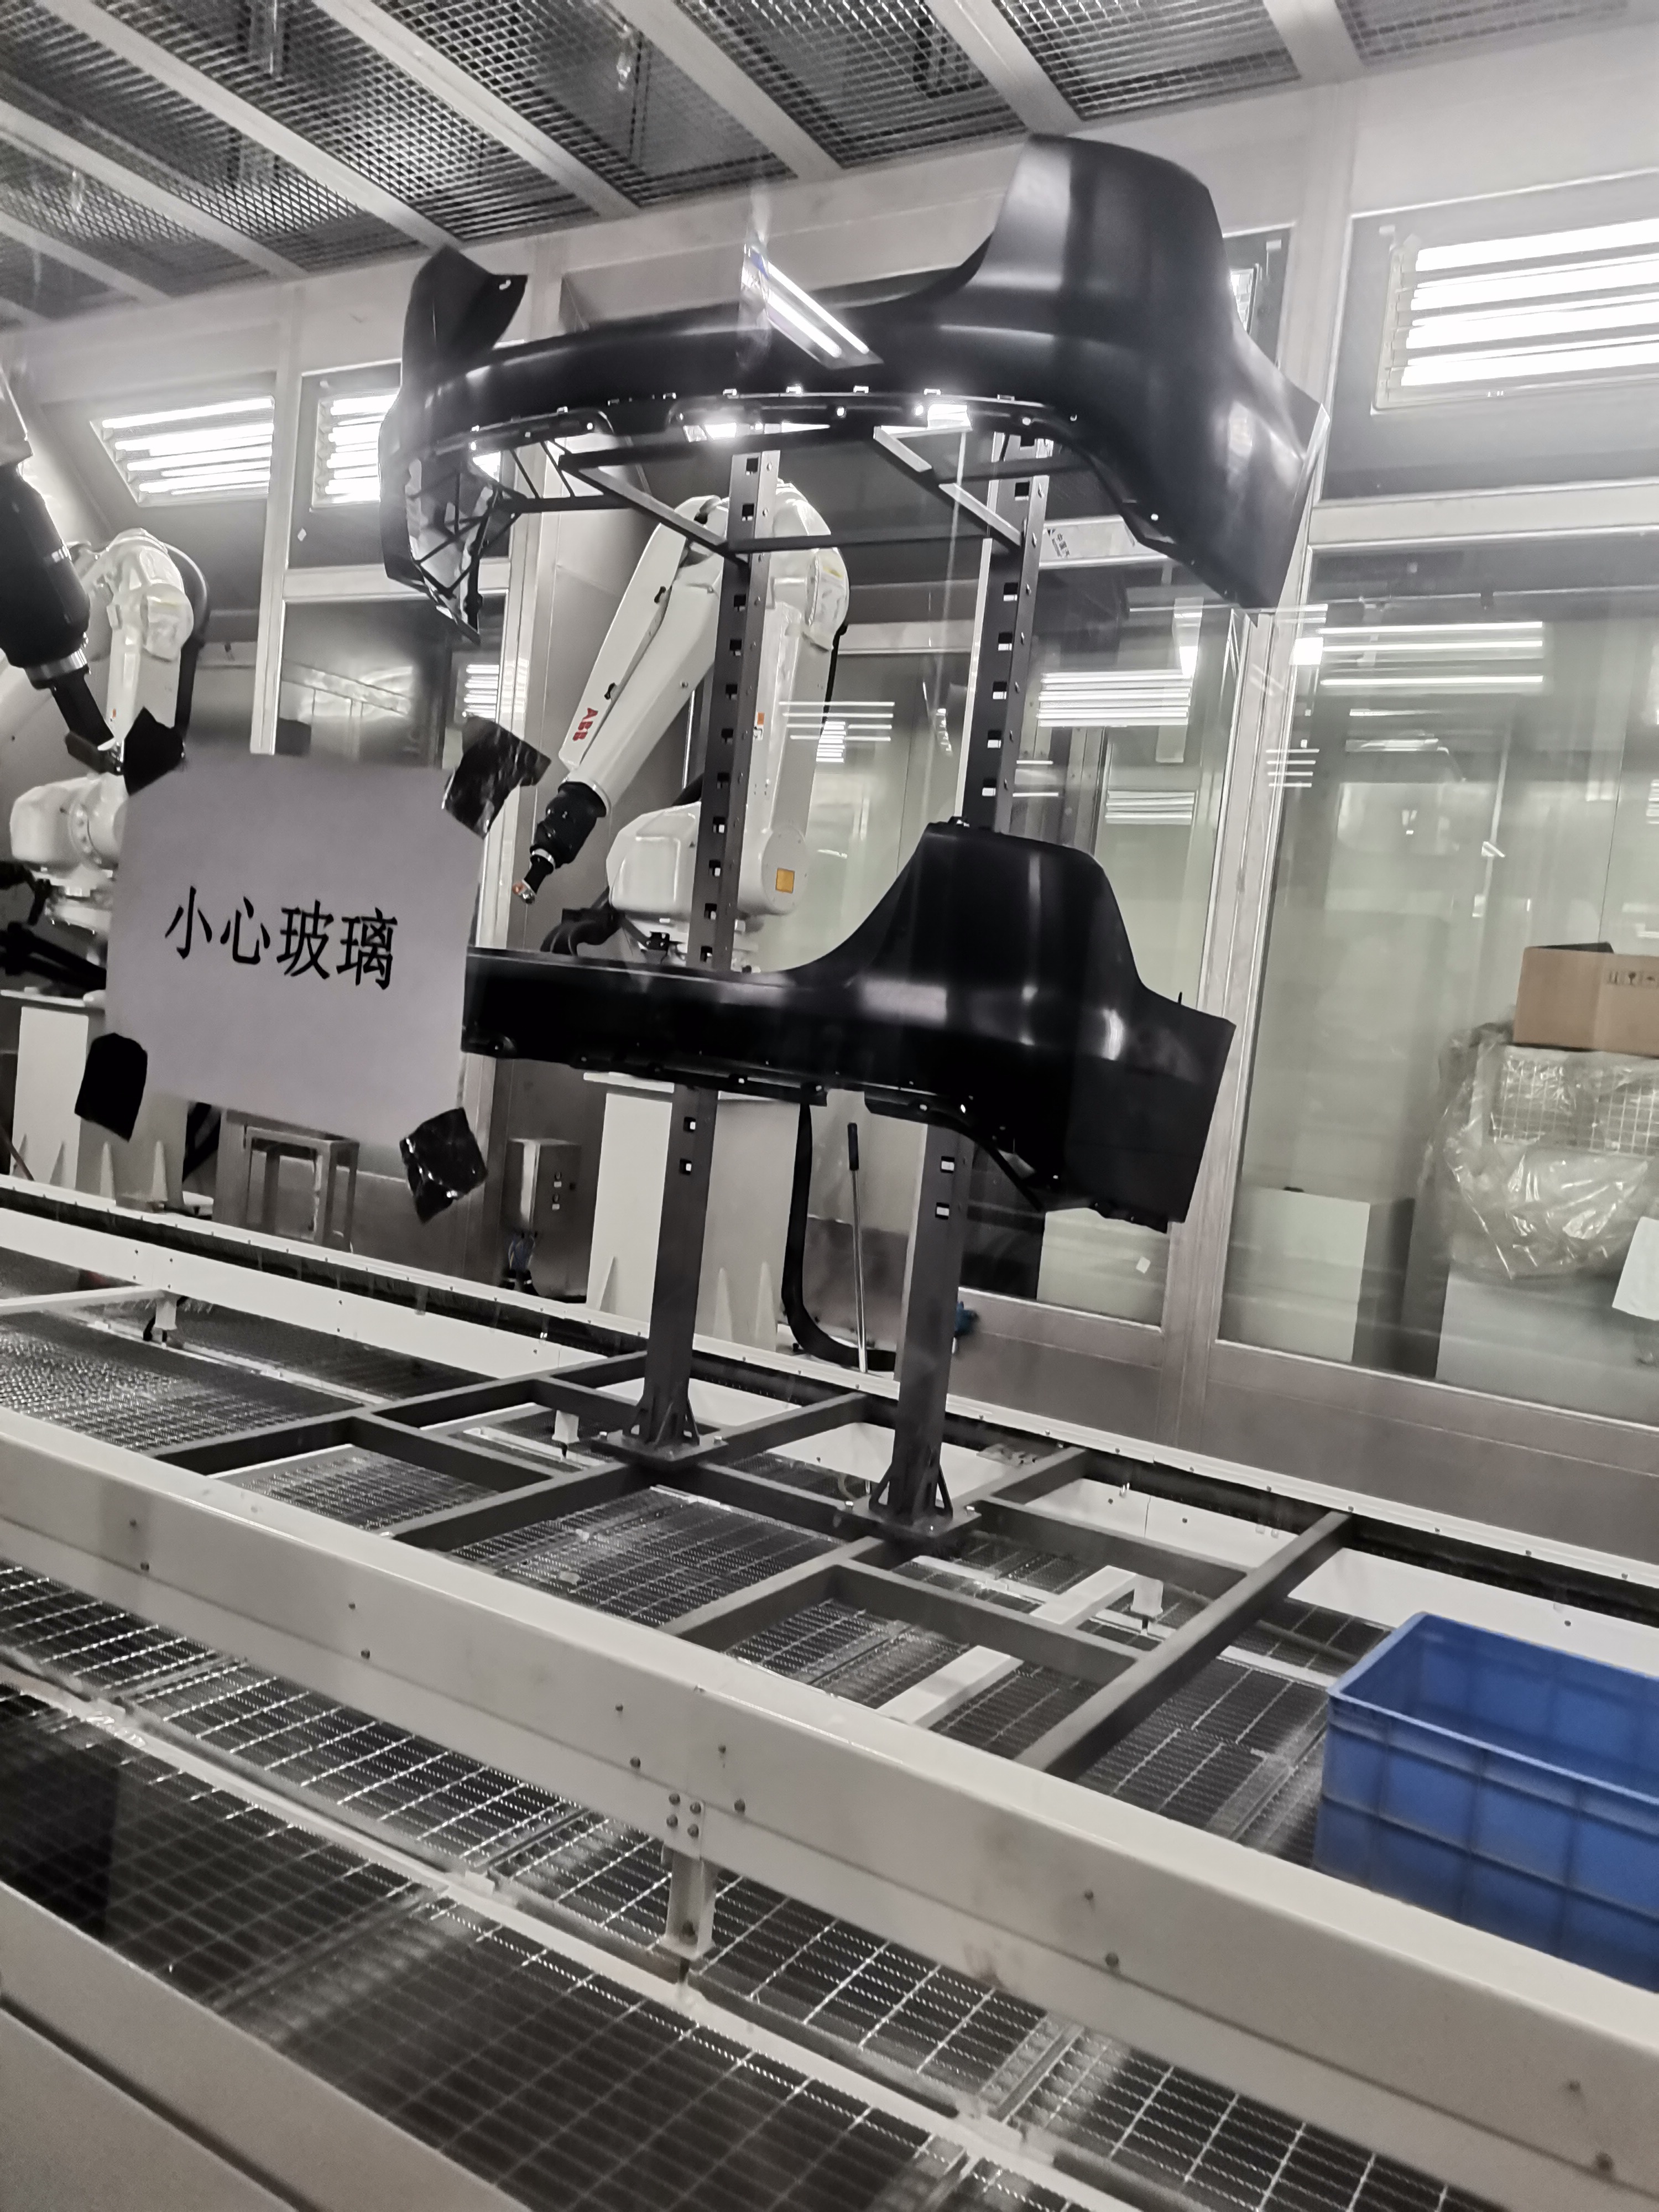
- 喷涂:主流采用喷涂机器人自动化作业,部分产线保留人工补喷工位。
- 流平:给湿漆膜预留流平时间,一般 5‑10 分钟,减少橘皮、颗粒问题。
- 固化:完成涂层交联反应,烘烤温度多在 140‑180℃区间,需要保证炉内温度均匀稳定。
- 冷却:分为自然冷却或者强制风冷,工件降温后再进行后续检验。
- 检验:重点检测外观缺陷、漆膜厚度、附着力、耐候等关键指标。
1.3 多层涂层体系参数参考
|------|---------|------------------|----------|
| 涂层类型 | 膜厚 | 主要作用 | 固化条件 |
| 电泳底漆 | 20‑25μm | 防腐防护 | 阴极电泳工艺 |
| 中涂层 | 30‑40μm | 填平基材缺陷,提升面漆基底 | 140‑160℃ |
| 色漆层 | 15‑25μm | 实现产品装饰与颜色效果 | 140‑160℃ |
| 清漆层 | 30‑40μm | 抗紫外线、耐磨、提升光泽保护色漆 | 140‑160℃ |
二、汽车零部件涂装三大核心关键技术
2.1 温控烘烤技术
固化炉温度直接决定漆膜最终性能,温度不均会出现局部固化不足、色差、漆膜脆性变大等不良。鸿程自动化在保险杠整线项目中发现,不少中小产线只关注设定温度,忽略炉内温度均匀性,批量色差问题反复出现。行业优质产线会采用热风循环设计,炉内温控精度控制在 ±3℃,支持多段可编程温度曲线,适配不同涂层固化需求。部分工艺会搭配 UV、UV‑IR 复合固化单元,适配特殊涂料体系。
2.2 机器人自动化喷涂技术
大批量零部件产线普遍采用喷涂机器人,使用离线编程,减少改款时停机调试时间;可以精准控制走枪轨迹,稳定控制膜厚;配套快速换色系统,支持多颜色产品快速切换;多机协同作业,适配保险杠这类大尺寸异形工件。对于保险杠多色系生产场景,快速换色能力直接决定产线综合稼动率。
2.3 废气治理技术
汽车涂装会产生大量 VOC 有机废气,目前主流成熟方案为三室 RTO 蓄热式焚烧,行业普遍要求 VOCs 净化效率≥95%;前端配套漆雾过滤装置,过滤效率 95‑99%,保障后端治理设备稳定运行,满足国家及地方环保排放法规。零部件工厂技改时,废气处理必须同步规划,不能后期补建。
三、不同类型汽车零部件的涂装工艺要求
3.1 保险杠(外饰件)
- 基材:PP/EPDM 改性塑料
- 涂层结构:底漆 + 色漆 + 清漆三层体系
- 性能要求:耐候、抗石击、耐磨、漆膜具备一定柔韧性,适配塑料基材形变
- 特点:颜色款式多,换色频次高
3.2 汽车内饰件
- 基材:ABS / PC / PP 等塑胶材料
- 涂层:色漆、珠光漆居多
- 性能:重点要求耐划伤、低气味、低 VOC,满足车内内饰环保标准
3.3 其他外饰件
- 基材:金属或者改性塑料
- 涂层:多层复合涂装体系
- 性能:高耐候、高光泽,长期户外使用不易变色粉化
四、产线规划需要重点考量的维度
在规划汽车零部件涂装生产线的时候,不能只看设备硬件,需要综合多维度评估:
- 工艺路线匹配:结合产品基材、涂料类型,确定完整前处理、喷涂、固化整套工艺,塑料件要重视表面活化工序。
- 产能节拍匹配:按照整车厂交付节拍设计产线运行速度,预留一定的产能冗余。
- 硬件配置选型:前处理、喷房、机器人系统、固化炉、废气处理系统要成套匹配,避免出现某一环节成为瓶颈。
- 厂房现场条件:车间长宽、层高、地面承重、公用水电气、废气排放点位都要提前纳入设计。
- 项目全流程服务:包含前期工艺方案、产线布局、设备制造、现场安装调试、人员操作培训,保障项目顺利落地投产。