引言:产线为什么需要RFID
先看一个最常见的痛点。传统产线用条码做物料和工位识别,但要正常识别,得满足三个前提:看得清、对准扫、逐条扫。在节拍越来越快、自动化程度越来越高的产线里,这三个前提几乎都被打破------工件高速移动、标签沾油污、机械臂遮挡视线、托盘上几十个物料不可能一个个对着扫。
RFID(射频识别)的优势恰恰在于:无接触、免视线、可批量、可读写。它不需要"看得见",只要物体进入读写器的射频覆盖范围,就能被识别。因此RFID正在成为智能制造数据链路里最接地气的"感知层"之一。
一、工业RFID系统的构成与工作原理
一套工业RFID系统通常由四部分组成:
|----------|---------------------------------------|
| 组件 | 作用 |
| 标签(Tag) | 附着在工件/托盘/工装上,存储识别码和用户数据,相当于物体的"电子身份证" |
| 读写器 + 天线 | 发射射频信号、与标签通信,完成数据读取或写入 |
| 控制器/通信接口 | PLC、工控机或网关,负责数据采集与协议转换 |
| 中间件与上层软件 | 把读到的数据清洗、处理后接入 MES / ERP |
工作原理一句话概括:读写器通过天线发射射频,标签被激活后返回存储信息,两者完成数据交换,全程无接触、无需视线对准。
二、频段选型:先把物理特性搞清楚
工业现场最常碰到的两个频段是高频(HF)和超高频(UHF),两者的物理机制完全不同:
|--------|---------------------|----------------------|
| 对比维度 | HF 高频(13.56MHz) | UHF 超高频(840--960MHz) |
| 耦合方式 | 电磁感应耦合 | 电磁散射耦合 |
| 读取距离 | 短,通常 1 米内 | 长,数米至十余米 |
| 批量读取 | 较弱,多标签能力有限 | 强,支持群读 |
| 对金属/液体 | 相对不敏感 | 敏感,需抗金属设计 |
| 典型协议 | ISO/IEC 14443、15693 | EPC C1 Gen2 等 |
选型逻辑很简单:需要长距离、动态产线、批量群读 → 选 UHF;近距离单点识别、金属环境密集 → 选 HF。UHF 是工业产线识别的主流,但它有一个绕不开的坑,见下文。
三、几个必须正视的技术点
抗金属问题:UHF 标签的天敌
UHF 标签用的是偶极子天线,一旦直接贴在金属表面,金属会破坏天线阻抗、使芯片失谐,读取距离会断崖式下降甚至读不到。
解决方案是 on-metal(抗金属)标签:采用"接地平面"设计,在天线与金属之间用一层隔离材料制造出可预测的间隙,从而恢复天线性能。现代柔性抗金属标签可以做到薄至 1.2mm,能贴合曲面,应用面很广。凡是要贴在金属工件、金属托盘上的场景,都该直接用抗金属标签,而不是普通 UHF 标签。
群读与防碰撞
UHF 支持一次读取范围内多个标签,这是它的优势,但也带来"碰撞"问题------多个标签同时应答会互相干扰。工程上通过 Q 参数调节和防碰撞算法解决:读到的标签先静默,未读到的继续应答,逐轮收敛。现场要根据标签密度和产线节拍调好这个参数,否则会出现"漏读"。
距离与可靠性依赖现场标定
标称读取距离是理想值。金属、液体、周边电磁干扰、天线角度都会显著改变实际性能,必须在下线前做现场标定和一致性测试,不能只看产品参数表。
环境适应性
工业现场粉尘、油污、高温是常态,读写器一般要求较高的防护等级(如 IP67),标签也要考虑耐温、抗污染。选型时要把"工况"而不是"参数"放在第一位。
四、落地场景:让 MES 真正"看见"产线
RFID 最有价值的场景,是把物理生产动作和数字化系统实时打通:
1. 工序自动触发。 在关键工位部署固定式读写器 + 托盘标签,实现"托盘到位即触发 MES 工单派发""治具归位即启动校准流程",大幅减少操作员界面交互,降低误操作。
2. 生产追溯。 工件随线走,每过一个信息采集点自动读取标签,后台实时更新,实现从物料、工序到成品的全流程追溯。传统"生产信息黑箱"在这里被打开------物理生产的每一步,数字化系统都同步可见。
3. 资产与物料识别。 刀具管理、AGV 调度、立体仓储(WMS)等场景,用 RFID 做身份识别和位置跟踪,配合自动化设备完成精准调度。
五、与 MES 集成的技术要点
把 RFID 数据真正用起来,集成环节往往决定成败:
- 通信协议:读写器通过 Modbus TCP、OPC UA、Profinet 等与 PLC / 上位机通信,先确认产线现有控制器的协议栈。
- 数据模型:明确标签里存什么------TID(芯片唯一码)、EPC、用户区数据,以及这些字段如何映射到 MES 的工单号、批次、工序节点。
- 触发与节拍:到位信号触发读取,读到的数据要在正确的生产节拍写入,避免数据错位。
- 可靠性设计 :读取失败要可重试、可冗余、可告警,并且不能阻塞产线------RFID 是辅助手段,不能成为产线的单点故障。
结语
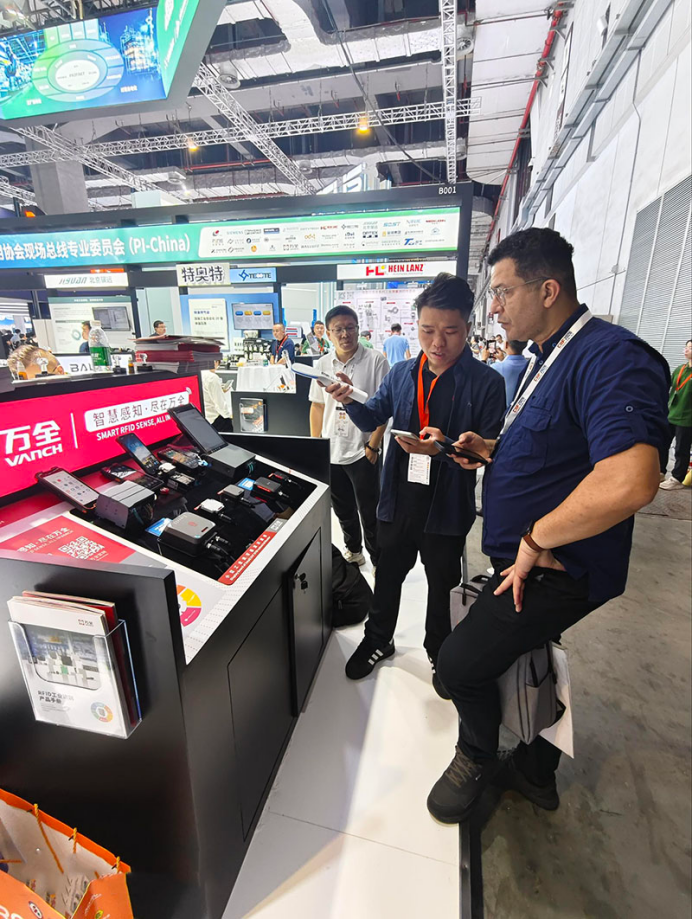
在本届(第 26 届)上海中国国际工业博览会的工业自动化展区,包括万全等在内的多家企业展出了工业级 RFID 识别产品与产线方案。这类"感知层"技术正越来越多地与工业 AI、开放自动化结合------但无论如何包装,把"读得准、连得上、进得了系统"这三件事做好,才是 RFID 在智能制造里真正能落地的关键。对工程师而言,这也许是最接地气、也最容易被低估的一环。