适用场景:汽车白车身焊装线、点焊/弧焊机器人周边、夹具定位与工件检测。本文从现场失效机理出发,整理抗焊渣、抗强磁的选型思路与工程落地步骤。
一、问题背景:焊装车间为什么把抗焊渣放在第一位
在白车身焊装车间,点焊机器人每个节拍都会产生金属飞溅。焊渣一旦附着在传感器感应面或光学窗口,轻则信号漂移,重则直接触发停线。对于传感器选型而言,抗焊渣不是附加项,而是焊装线能否稳定运行的前置条件。
汽车车身焊装以电阻点焊、机器人弧焊为主,工况有三重叠加伤害:熔融高温焊渣飞溅、焊渣附着堆积、点焊大电流带来强交变磁场。普通传感器在这里失效,不是单纯"耐用性问题",而是直接影响产线安全、节拍、维保成本。
二、原理分析:焊渣与强磁场如何导致传感器失效
- 焊渣带来的三类直接失效
物理烧毁 / 击穿
飞溅焊渣温度上千℃,普通塑料感应面、普通涂层被击中会直接熔化、开裂,破坏密封,水汽、粉尘进入内部电路,传感器直接报废。
焊渣堆积造成误检、漏检
电感式接近开关:焊渣是金属,附着在感应面后,相当于持续检测到金属,出现假有信号,夹具误合模,轻则工件报废,重则撞坏焊枪、工装夹具,单次事故损失极高。
光电 / 激光传感器:焊渣糊住光学窗口,光路被遮挡,信号丢失,工位判定异常、产线急停。
人工清理带来二次损坏
现场维保只能用钢丝刷、刮刀铲焊渣,极易刮伤传感器表层防护膜、破坏密封,越清理传感器寿命越短,陷入频繁清理→频繁损坏→频繁换件恶性循环。
- 强磁场是焊渣的伴生问题
焊渣和强磁场是伴生问题。电阻点焊几千安培大电流,产生极强交变磁场;就算传感器扛住焊渣,没有抗磁设计,也会信号跳变。焊装合格传感器必须同时满足:抗焊渣涂层 / 结构 + 内部电磁屏蔽,二者不可分割。
三、选型逻辑:停机成本与优先级排序
整车焊装线 24h 连续生产,一旦传感器故障停机,整条线停线损失巨大。
普通传感器:焊枪附近工位寿命可能只有数周,备件采购、停机更换、反复调试,综合成本很高;进口抗焊渣传感器交期长、单价高。
焊装选型逻辑:优先保证抗焊渣 + 抗强磁,其次才看检测距离、尺寸、价格。很多项目前期只看参数,忽略焊渣工况,上线后批量故障。
四、解决思路:焊装线传感器的硬件与电路设计
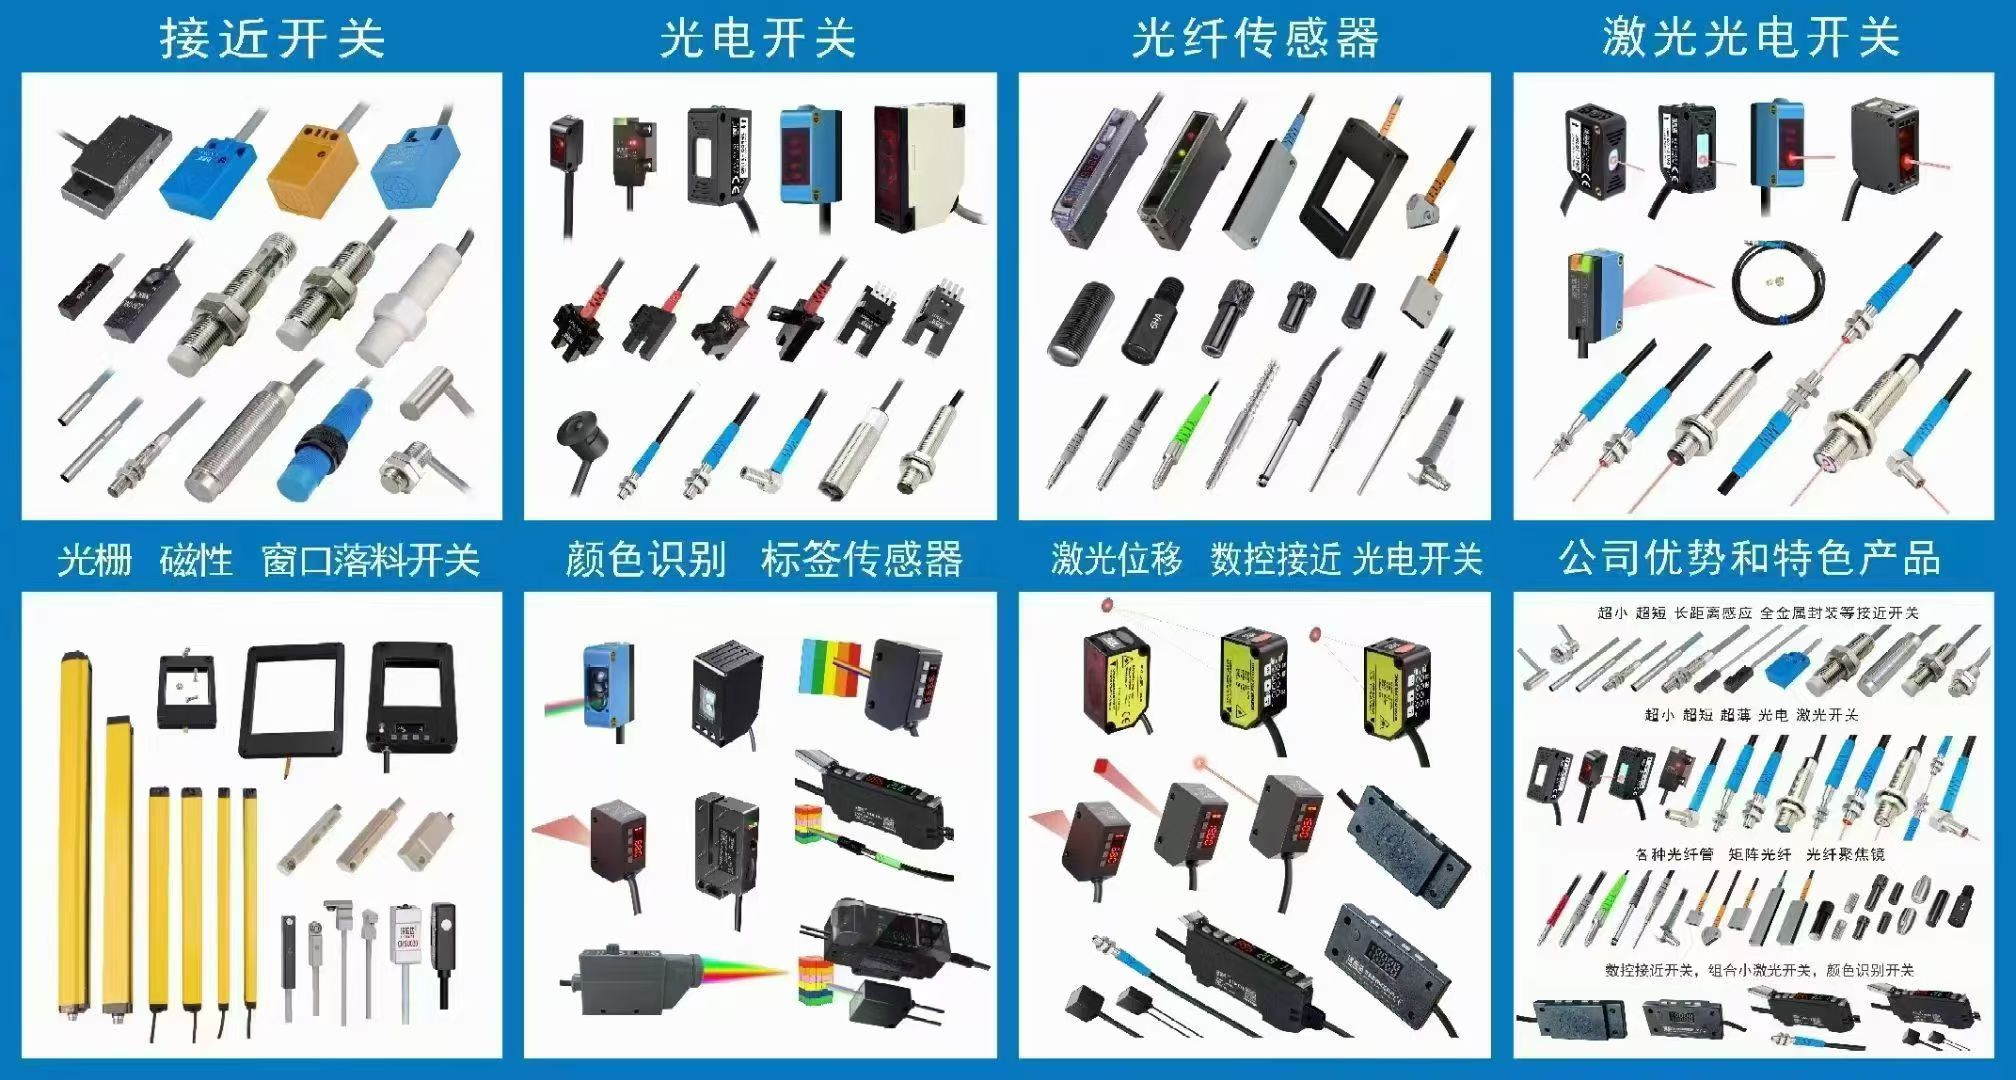
以国产传感器方案为例(如洛施达),其产品线包含电感式接近开关、激光传感器、光纤传感器等品类,针对焊装工位做工况适配,适配车身定位、夹具到位检测、工件有无、机器人焊枪周边点位检测,主打国产替代,缩短交期、降低备件成本。
- 抗焊渣硬件设计(电感式为主,焊装定位最常用)
感应面特种耐飞溅涂层:感应面采用防飞溅特氟龙 / 陶瓷复合涂层,高温焊渣不容易粘连,少量附着简单吹扫即可清理,不用硬刮,保护感应面与密封结构;外壳选用不锈钢全金属壳体,杜绝塑料外壳被火花烫坏。
全密封与线缆防护:全密封 IP67/IP68 防护,耐振动、油污,适配焊装多粉尘、冷却液飞溅环境;线缆采用耐飞溅特种护套,防止焊渣灼伤线缆外皮。
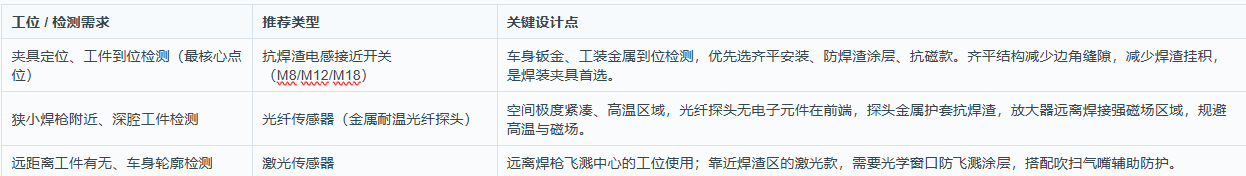
内部抗磁屏蔽电路:针对点焊强交变磁场做线圈屏蔽与信号滤波,避免大电流焊接瞬间信号跳变,解决"抗焊渣但扛不住磁场干扰"的常见短板,夹具定位信号稳定,防止误合模。 - 不同工位选型搭配(焊装方案组合)
- 配套工程化方案(不止传感器本身)
安装结构推荐:齐平埋入式安装,减少外露面积,减少焊渣附着;配合简易气吹扫方案,定期吹扫感应面,进一步延长寿命。
小批量试样 + 现场验证:焊装不同工位飞溅强度差异极大(点焊枪最近位置 > 夹具远端),洛施达支持按工位做样品现场耐久测试,再批量上线,避免整线批量选型踩坑。
国产替代价值:对比进口防焊渣传感器,交期短、维保响应快,整车 / 零部件焊装产线可以降低备件库存压力。
五、实现步骤:从试样到批量上线 - 工况分级:按飞溅强度、磁场强度、安装空间、检测距离对工位做分区,区分点焊枪最近位置、夹具远端、深腔区域等。
- 选型匹配:核心定位点位优先抗焊渣电感接近开关;狭小高温区域考虑光纤传感器;远距离检测考虑激光传感器。
- 安装与防护:优先齐平埋入式安装,减少外露面积和焊渣挂积;光学窗口位置评估防飞溅涂层与吹扫气嘴。
- 小批量试样:按工位做样品现场耐久测试,观察焊渣附着、清理难度与信号稳定性。
- 现场验证与批量上线:通过现场验证后再批量上线,避免整线批量选型踩坑。
六、注意事项
抗焊渣与抗强磁不可分割:点焊大电流带来的强交变磁场会单独导致信号跳变,不能只看涂层和外壳。
光学窗口要重点防护:激光 / 光电传感器靠近焊渣区时,需要防飞溅涂层,并搭配吹扫气嘴辅助防护。
清理方式要规范:避免用钢丝刷、刮刀硬刮感应面,防止破坏防护膜与密封结构。
安装方式影响寿命:齐平结构可减少边角缝隙和焊渣挂积,是焊装夹具常见首选。
不同工位飞溅强度差异大:不能用同一型号覆盖所有点位,建议按工位验证。
七、适用边界
本文方案适用于汽车白车身焊装线、点焊 / 弧焊机器人周边、夹具定位、工件到位与有无检测等场景。具体选型仍需结合现场飞溅强度、安装空间、检测距离、电气接口与维保条件确认;远距离检测、狭小空间和高温区域应分别评估激光、光纤与电感式方案的适配性。
八、总结
焊渣是焊装传感器最隐蔽的"产线杀手"。把抗焊渣能力放在选型第一位,才能从源头减少传感器故障、避免产线突发停线。合适的防焊渣传感方案,用坚固防护抵御飞溅,让机器人焊装工位的"神经末梢"长期稳定工作,为汽车白车身自动化焊接筑牢可靠感知底座。
如果本文对你在焊装线传感器选型上有帮助,欢迎点赞、收藏或在评论区交流现场工况与防护经验。