一、项目背景与需求
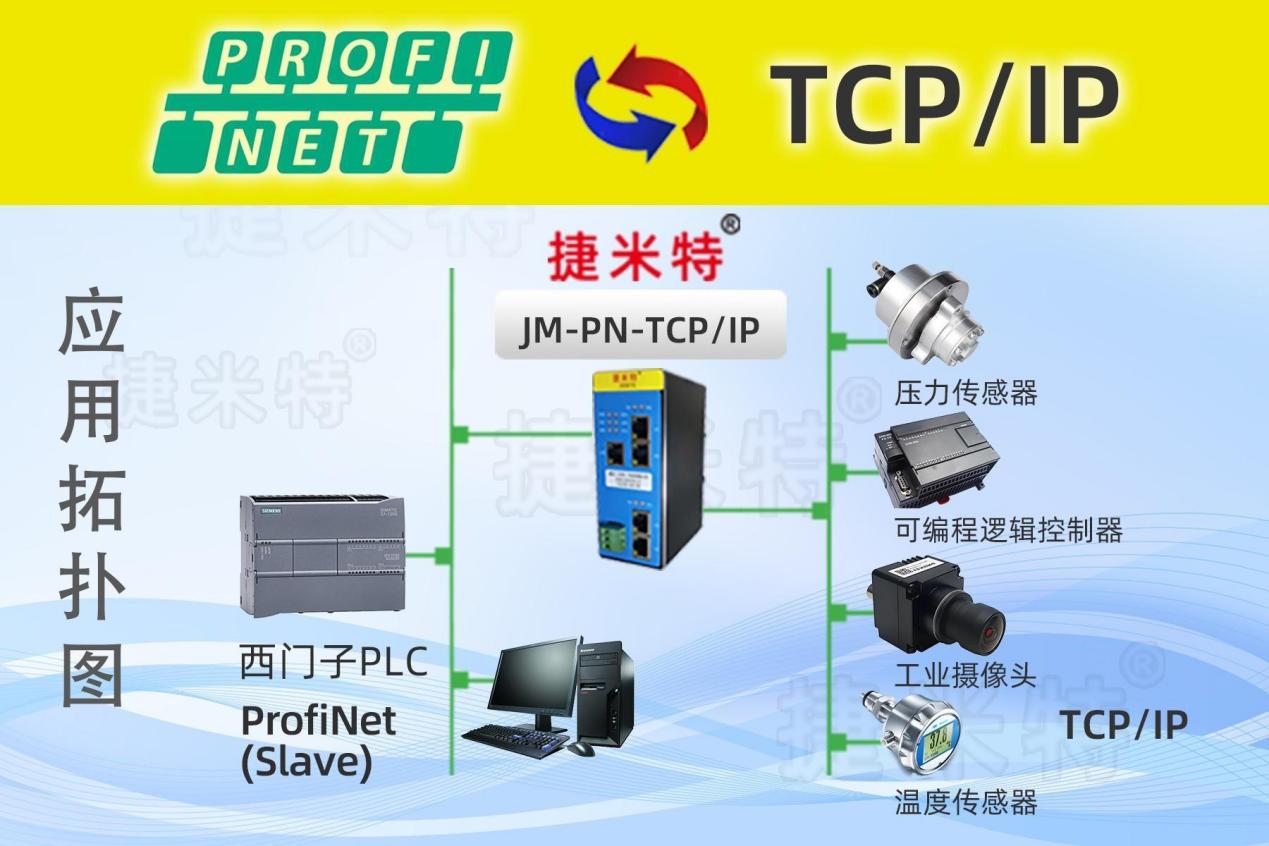
某机械加工产线需通过西门子 S7-1200 PLC 实现对工业打标卡 的自动化控制,完成零部件序列号、批次码的激光打标。打标卡仅支持 Modbus TCP 协议 ,而产线控制层采用 ProfiNet 总线架构,需解决异协议通讯兼容问题,同时满足通讯延迟≤100ms、24 小时连续运行、易维护的核心需求。
二、硬件选型与网络拓扑
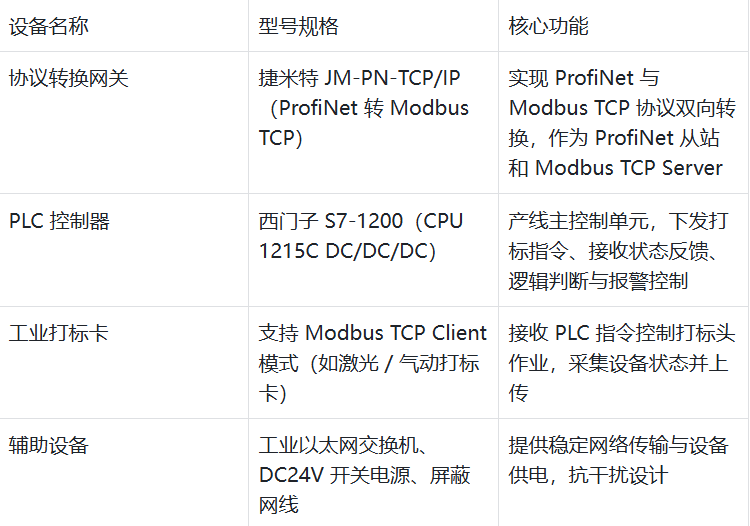
1. 硬件清单
- 网络拓扑与数据流向
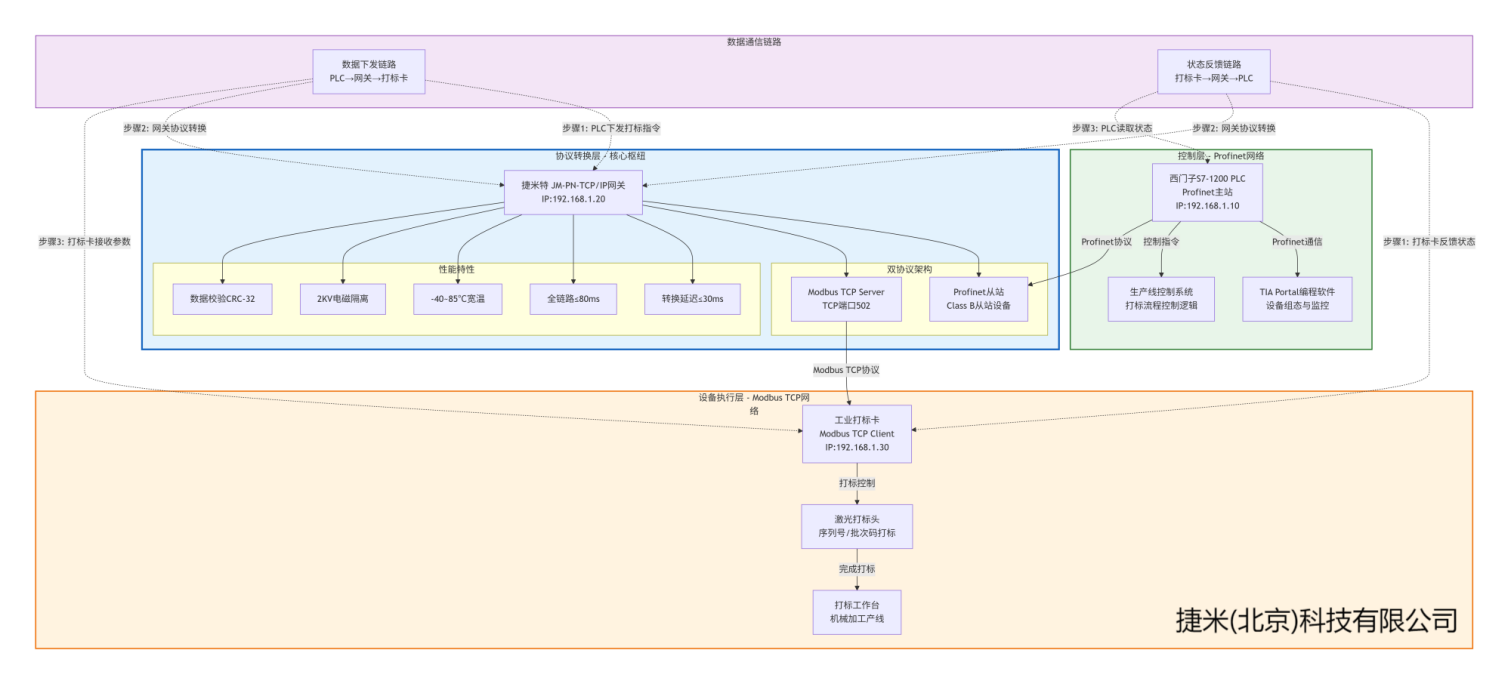
拓扑结构:西门子 1200 PLC(ProfiNet 主站) → 工业交换机 → 网关模块→ 打标卡(Modbus TCP Client)→ 打标头。
数据下发:PLC(ProfiNet)→ 网关 → Modbus TCP 协议 → 打标卡(接收打标内容、速度、功率参数)。
状态上传:打标卡(就绪 / 打标中 / 完成 / 故障)→ Modbus TCP → 网关 → ProfiNet → PLC。
三、核心技术亮点与协议转换原理
1. 网关核心技术优势
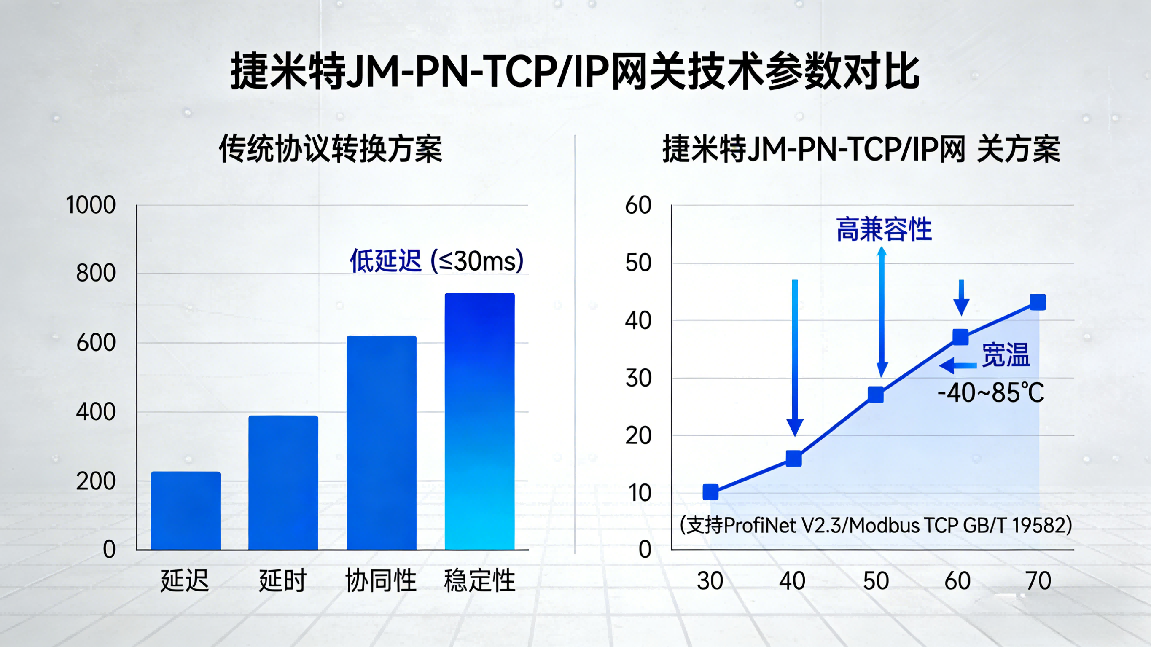
双协议深度兼容:原生支持 ProfiNet IO V2.3 协议(Class B 从站),兼容西门子 TIA Portal 全版本组态软件,无需定制驱动;Modbus TCP 侧支持 Server 模式,兼容 GB/T 19582 标准,适配主流打标卡 Modbus TCP Client 协议规范。
低延迟传输机制:采用硬件级协议转发架构,跳过操作系统层冗余处理,ProfiNet 与 Modbus TCP 数据转换延迟≤30ms,全链路通讯延迟控制在 80ms 内,满足产线实时控制要求。
工业级可靠性设计:内置 2KV 电磁隔离模块,抗干扰能力符合 EN 55032/EN 55035 标准;支持 - 40~85℃宽温工作、5~95% 无凝露湿度环境,适配车间粉尘、强电磁干扰场景。
智能数据处理:具备 CRC-32 数据校验、异常数据过滤、断点续传功能,避免打标参数传输丢失或错误;支持数据缓存(最多 100 条历史指令),网络中断后可自动续传,保障产线连续性。
2. 协议转换底层逻辑
ProfiNet → Modbus TCP 转换:PLC 通过 ProfiNet IO 将打标参数(存储于 Q 区)以过程数据对象(PDO)形式发送至网关,网关解析 ProfiNet 帧结构后,按预设映射规则将数据写入 Modbus TCP 输入寄存器(40001-40008),打标卡通过 Client 模式主动读取该寄存器组,完成参数接收。
Modbus TCP → ProfiNet 转换:打标卡将运行状态以 16 位二进制数据写入网关 Modbus TCP 保持寄存器(30001-30004),网关实时监测寄存器变化,将数据转换为 ProfiNet 输入过程数据(映射至 PLC I 区),PLC 通过 ProfiNet IO 循环读取该数据区,实现状态实时反馈。
地址映射灵活性:支持用户通过 Web 界面自定义寄存器映射关系,可根据打标卡协议要求调整数据位长度、字节序(大端 / 小端),无需修改 PLC 或打标卡程序。
四、功能实现与应用效果
1. 核心功能
打标参数下发:PLC 通过 Q 区发送字符内容、打标速度(30-50mm/s)、功率(50%-80%),网关实时转换传输;
状态闭环控制:打标中(0x02)→ PLC 锁定产线;完成(0x03)→ 触发工件流转;故障(0x04)→ 产线报警;
数据校验:网关 CRC 校验机制确保参数无丢失,打标准确率达 99.9%。
2. 应用优势
快速部署:无需修改 PLC 程序与打标卡固件,配置周期≤4 小时;
稳定可靠:网关工业级设计,MTBF≥60000 小时;
易维护:Web 界面支持参数备份,故障定位时间≤10 分钟;
扩展性:支持 8 台 Modbus TCP 设备接入,可扩展多打标卡 或传感器。