高密度封装正在把 BGA pitch 从 0.8mm 推向 0.4mm,0201、QFN、细间距连接器也越来越常见。CPO、AI 芯片只是这股趋势的加速器,真正落到产线上的问题依然是:钢网面积比、阻焊桥、Mark 点、拼板应力这些几何规则,是否还落在制造窗口内。
很多工程师默认:板子能画出来,就能做出来。
现实却是:同一份 Gerber,在 A 厂能顺利量产,到 B 厂就批量开焊、立碑、虚焊。问题常常不在工厂,而在设计文件里从未被正视的可制造性隐患。
一、出板前必须守住的 4 条 DFM 红线
高密度板出板前,建议优先核查以下四项: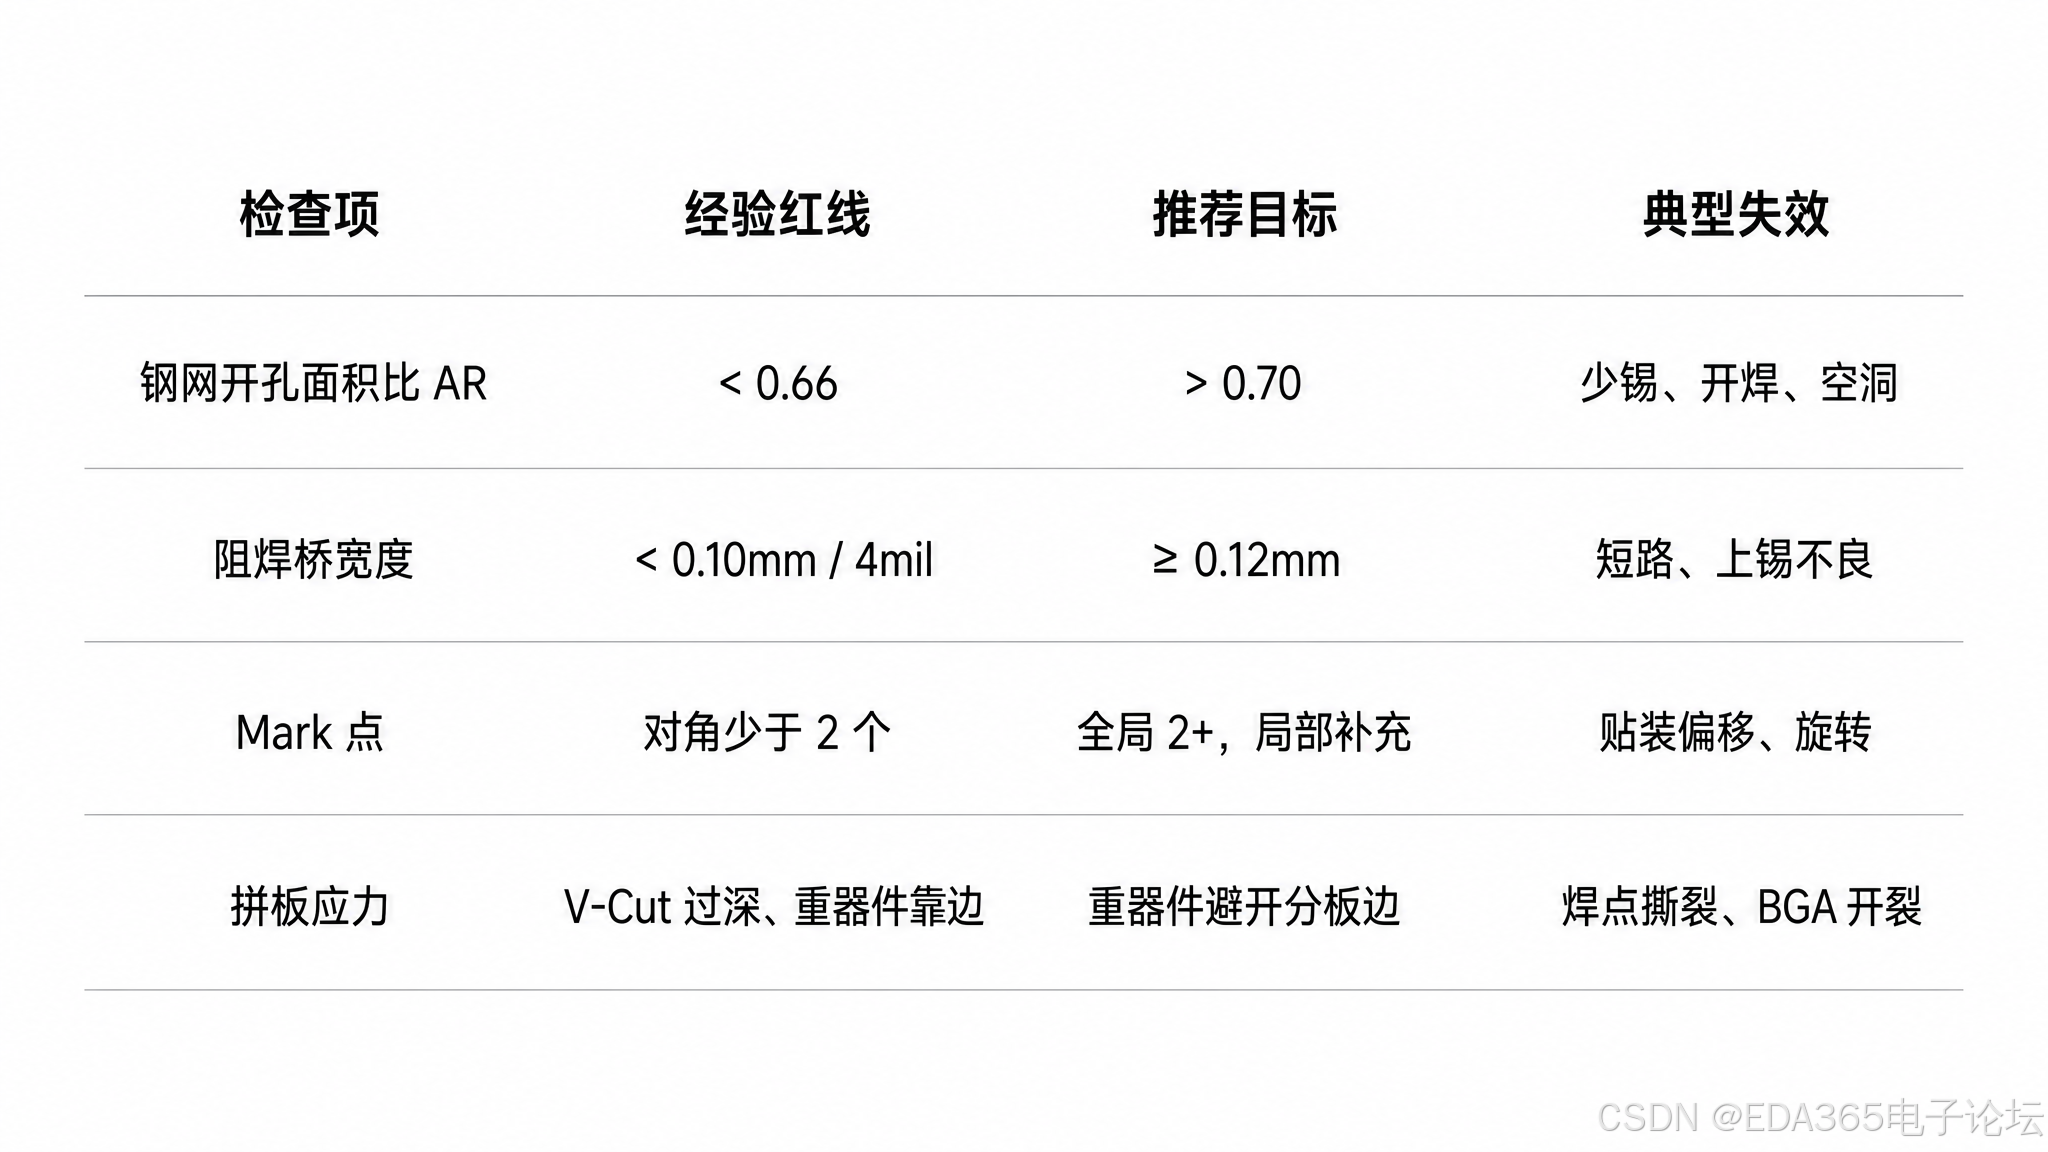
这四条红线,本质上是把制造物理约束前置到设计几何参数里。
电气能画通,不代表物理能做出来。密度越高,DFM 越不是"可选检查",而是出板前的硬门槛。
二、DFM 的本质:制造物理约束向设计几何规则的转换
设计的语言是电气,制造的语言是物理。
焊盘锡量是否充足、阻焊桥是否断裂、分板是否撕裂焊点,均属物理问题,由设计文件的几何参数决定。DFM 的价值在于出板前将物理约束转换为设计端可理解、可修改的规则。
在 0.4mm BGA 时代,这些规则更难满足:
·焊盘尺寸缩小,钢网脱模窗口变窄;
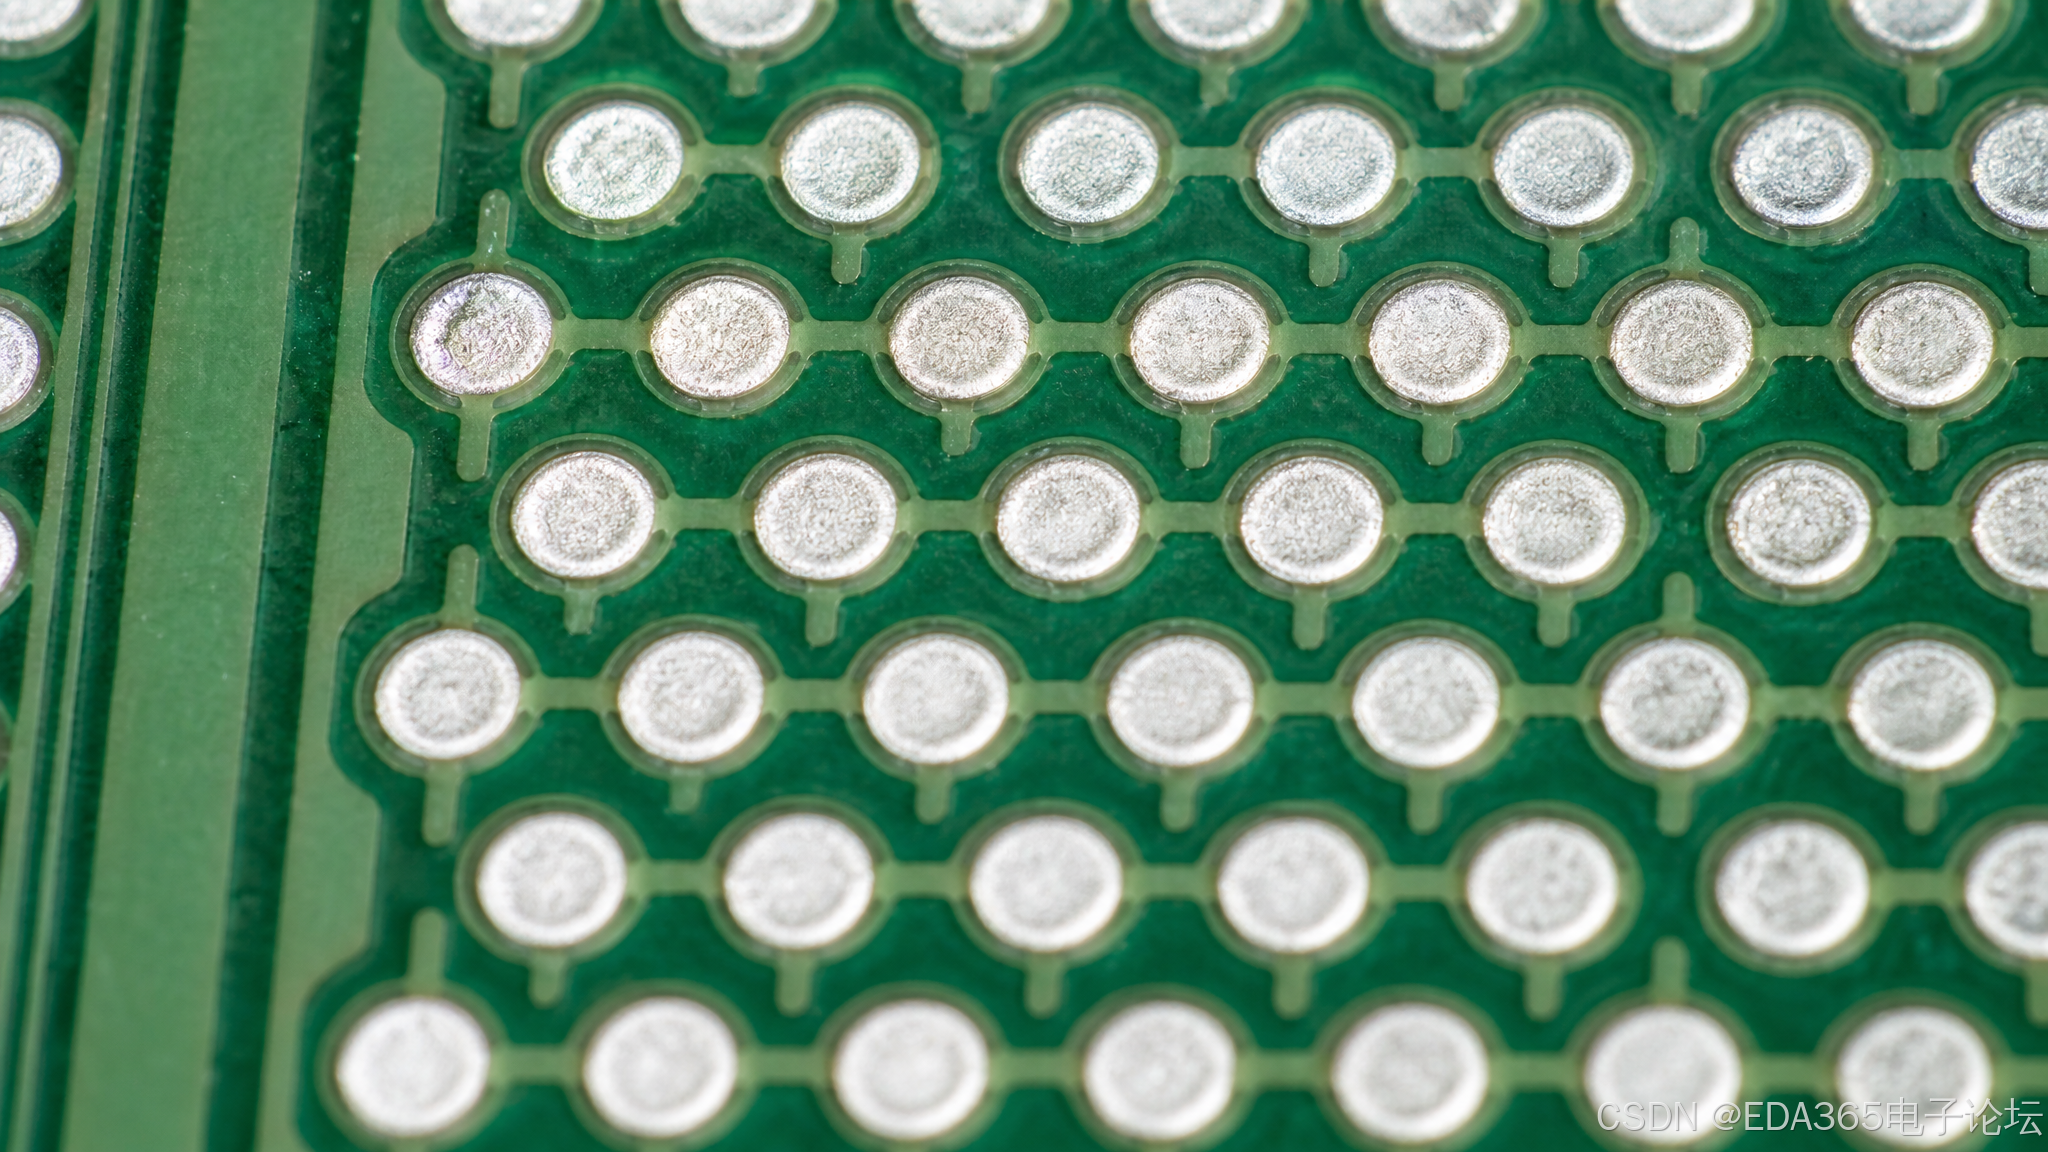
·焊盘间距密集,阻焊桥更易断裂;
·封装尺寸增大,贴装对位要求提高;
·拼板应力更易集中于 BGA 焊点。
以下分析三个最隐蔽且常被忽略的 DFM 风险点。
三、DFM 高风险项:钢网面积比、阻焊桥与拼板应力
高密度板出板前,以下三项对良率影响最直接:钢网面积比决定锡膏转移量,阻焊桥决定细间距焊盘能否隔离,Mark 点与拼板应力决定贴装精度和分板可靠性。三者分别对应印刷、阻焊、贴装与分板环节,建议在设计评审阶段一并核查。
3.1 钢网面积比:低于 0.66 时锡膏脱模不足
锡膏从钢网脱模取决于面积比 AR(Area Ratio),即开孔面积与开孔侧壁面积之比。
矩形开孔 :AR = (L × W) / 2 × (L + W) × T
正方形开孔 :AR = L / (4T)
圆形开孔 :AR = D / (4T)
其中:
L、W = 开孔长、宽
D = 圆孔直径
T = 钢网厚度
经验阈值:
·AR < 0.66:高风险,锡膏难以完整脱模;
·AR ≥ 0.66:可接受;
·AR > 0.70:更稳定。
同时需关注纵横比:Aspect Ratio = W / T > 1.5
需注意:纵横比合格不代表面积比合格。0.4mm BGA 常出现纵横比满足而面积比先失效的情况。
0.4mm pitch BGA 的焊盘直径通常为 0.20~0.25mm。
假设钢网厚度 T = 0.10mm,圆形开孔 D = 0.22mm:
AR = D / (4T)
= 0.22 / (4 × 0.10)
= 0.55
0.55 低于 0.66 阈值,属于批量开焊与空洞率偏高的典型隐患。
若改用方形开孔 L = 0.24mm,钢网厚度 T = 0.09mm:
AR = L / (4T)
= 0.24 / (4 × 0.09)
= 0.667
面积比提升至 0.66 以上,脱模转移量明显改善。
改善路径:
·采用方形或圆角方形开孔,提高有效面积;
·优化钢网厚度,必要时使用阶梯钢网;
·选用 Type4 / Type5 细粉锡膏;
·钢网进行电抛光或纳米涂层处理;
·对 0.4mm pitch BGA 单独制定钢网方案,避免沿用 0.8mm 时代参数。
3.2 阻焊桥:低于 4mil 时隔离失效风险上升
细间距 IC、QFN、BGA 相邻焊盘之间依赖阻焊桥隔离。阻焊桥最小宽度低于约 0.10mm(4mil)时,印刷过程中易脱落或糊版,导致相邻焊盘短路或上锡不良。
以 0.4mm pitch 为例:
Pitch = 0.40mm
焊盘直径 = 0.22mm
焊盘间隙 = 0.40 - 0.22 = 0.18mm
阻焊开窗单边余量 = 0.05mm
阻焊桥 = 0.18 - 2 × 0.05 = 0.08mm
0.08mm < 0.10mm,已低于 4mil 底线。
此类设计在样品阶段可能未暴露,上量后即出现不良。
设计动作:
·阻焊桥宽度保持 4mil 以上;
·不足时优先调整焊盘间距或开窗;
·开窗单边余量尽量压缩至 0.04mm 以内;
·必要时改用 NSMD 焊盘设计;
·高密度区域提前与板厂确认阻焊制程能力。
3.3 Mark 点与拼板应力:贴装精度与分板可靠性的基础
SMT 依赖对角至少 2 个全局 Mark 点对位。BGA、QFN 等大器件还需局部 Mark 点。
Mark 点经验规则:
·全局 Mark:对角至少 2 个,推荐 3 个;
·直径:全局约 1.0mm,局部 0.5~0.8mm;
·开窗:比 Mark 单边大 0.1mm 左右;
·周围保留足够无铜、无阻焊对比区;
·大器件旁补充局部 Mark,提升贴装精度。
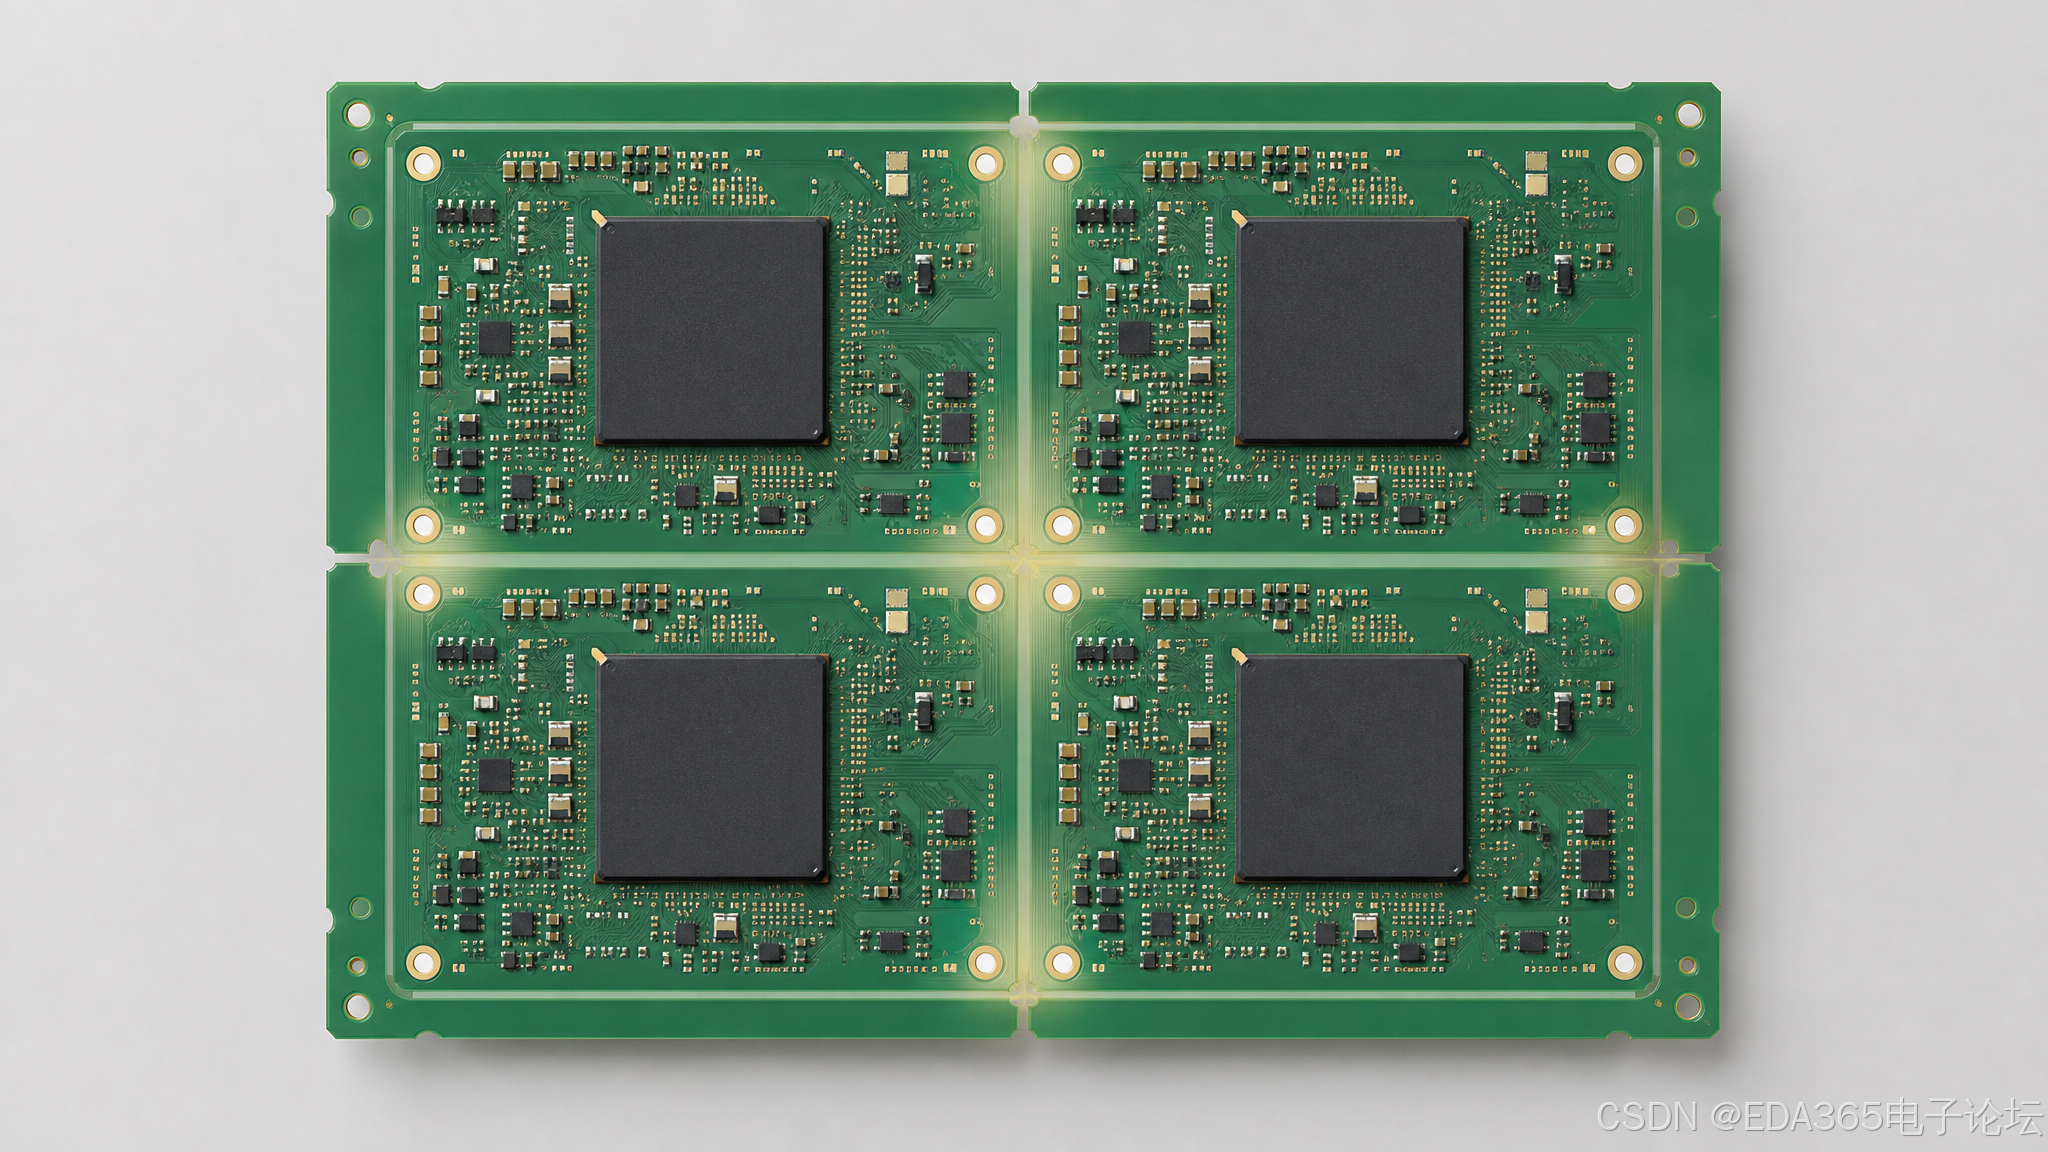
拼板应力方面,V-Cut 过深时,分板应力会直接撕裂板边焊点或 BGA 球。
拼板经验规则 :
·V-Cut 深度一般不超过板厚 1/3;
·重器件、大BGA 避开分板边;
·重要器件距分板边尽量 ≥5mm;
·邮票孔、连接筋、铣槽需结合应力释放设计;
·大 die 封装对拼板应力尤其敏感。
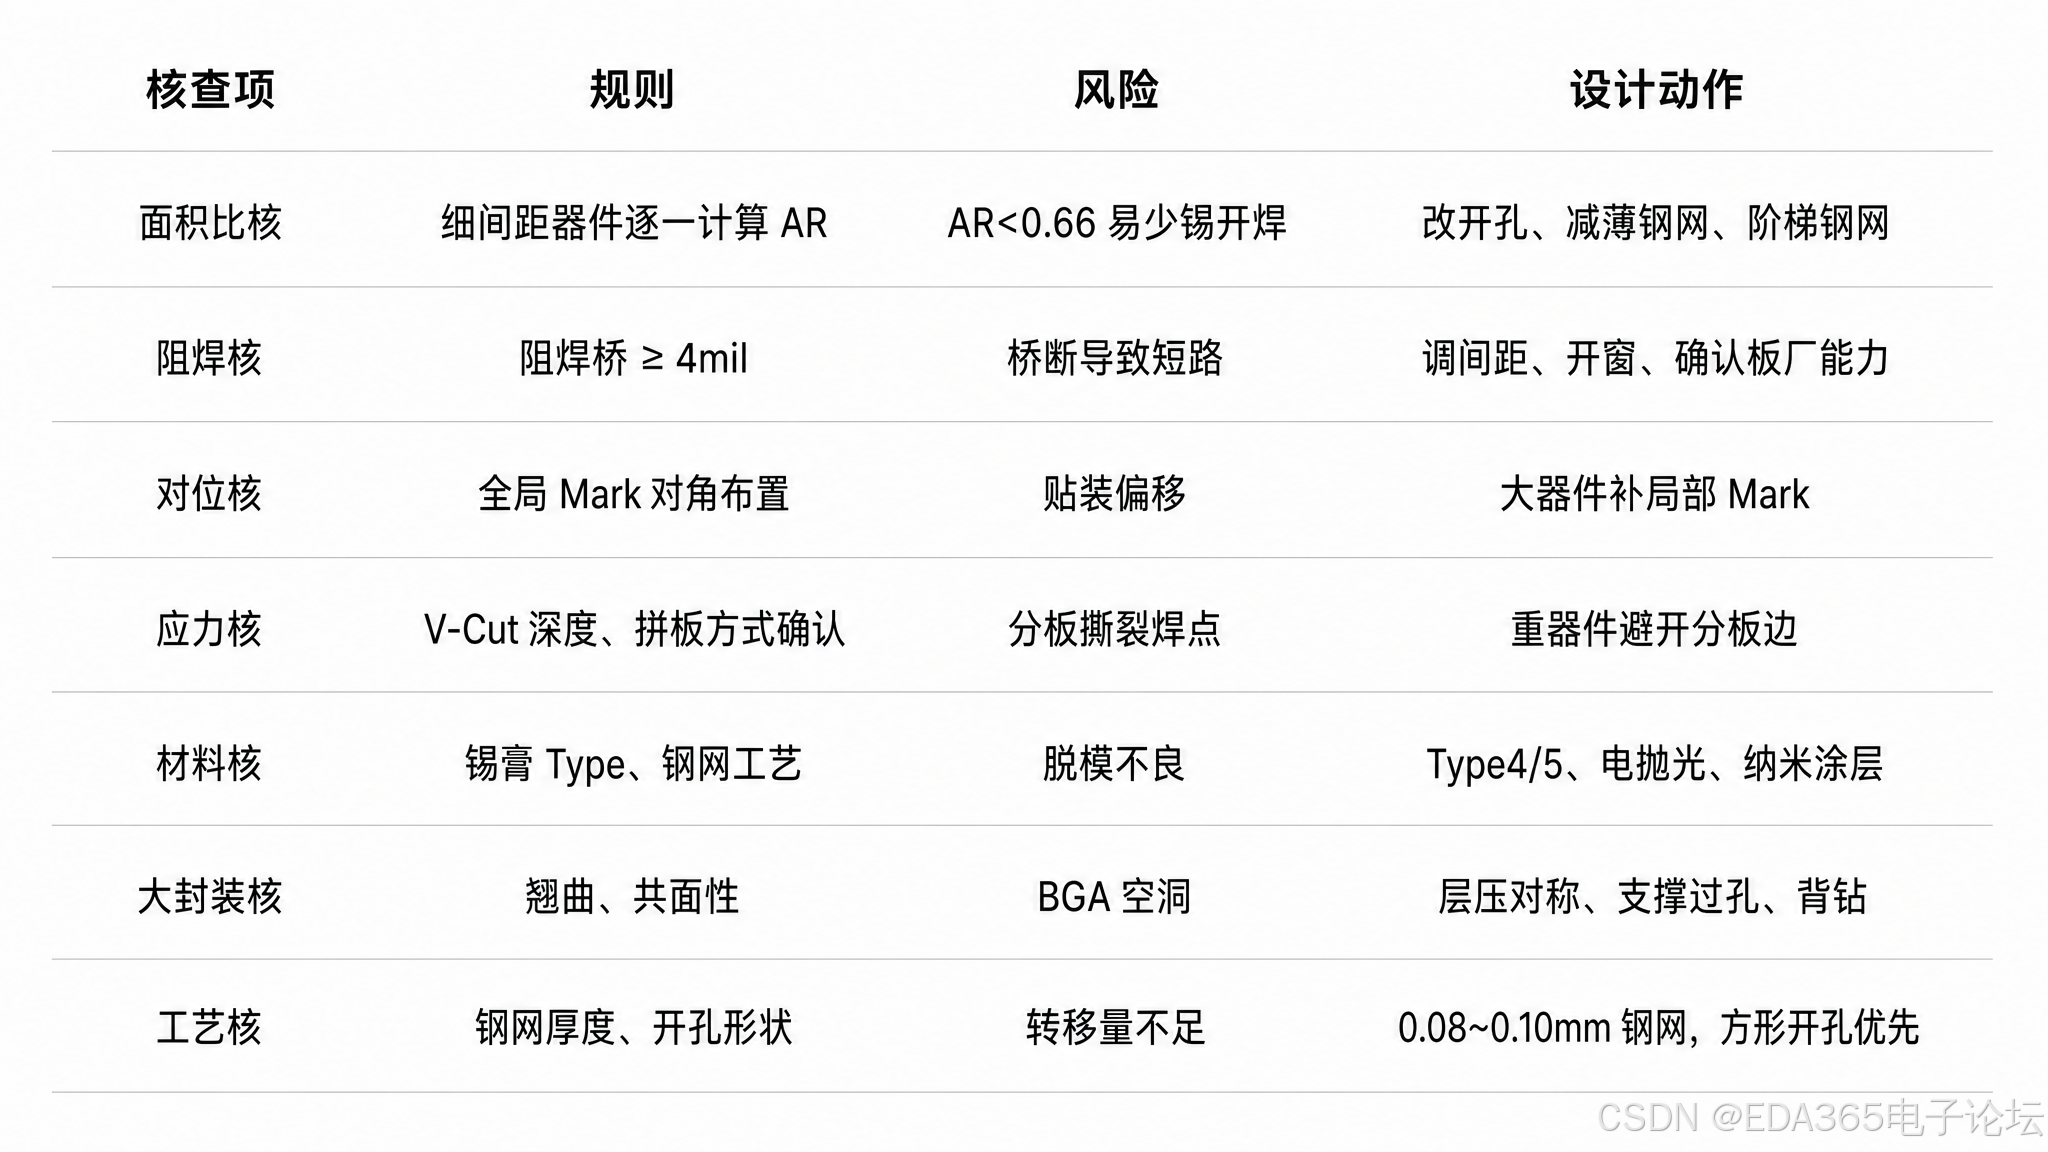
四、出板前 DFM 核查清单
将上述规则固化为可复用清单:
五、DFM 审查前置:结构化核查适合工具化处理
上述规则若依靠人工逐项核对,耗时且易遗漏。在数千焊盘的多层板上,工作量成倍增加。
结构化规则核查适合由自动化工具完成。以 EDA365·AI 的 DFM 工艺审查智能体为例,上传 ODB++ 文件即可自动执行 DFM 分析,并将结果整理为可读的审查报告与优化建议,使面积比、阻焊桥、Mark 点等制造隐患在出板前即被标识。
其核心逻辑并非替代工程师,而是将重复、易漏、可计算的规则交由工具处理,使工程师精力集中于结构、材料与工艺窗口的权衡。
六、总结:设计可绘制仅为起点,制造可落地才是终点
0.4mm BGA 时代,DFM 已从辅助检查变为良率关键。
需重点关注的三项指标:
·钢网面积比低于 0.66,是批量开焊的高危信号;
·阻焊桥低于 4mil,是短路与上锡不良的直接诱因;
·Mark 点与拼板应力,是贴装精度与分板可靠性的基础保障。
设计可绘制仅为起点,制造可落地才是终点。密度持续提升的背景下,设计端每多守一道可制造性规则,产线即可减少一次返修。