1. 引言
短裤的自动化价值集中在三个点位:腰头、袋口、裤脚卷边。其余点位并非不重要,而是精度、节拍、柔性三类属性的权重不同------有的解决外观精度,有的解决产能节拍,有的解决换款柔性。一份可用的设备清单,应该先把点位按属性归类,再按属性决定投入顺序。下文给出十个点位的设备对照、三项关键技术要点,以及一套选型裁决顺序。
2. 三个核心点位:腰头、袋口、裤脚卷边
短裤的自动化投入应围绕腰头、袋口、裤脚卷边三个点位展开。
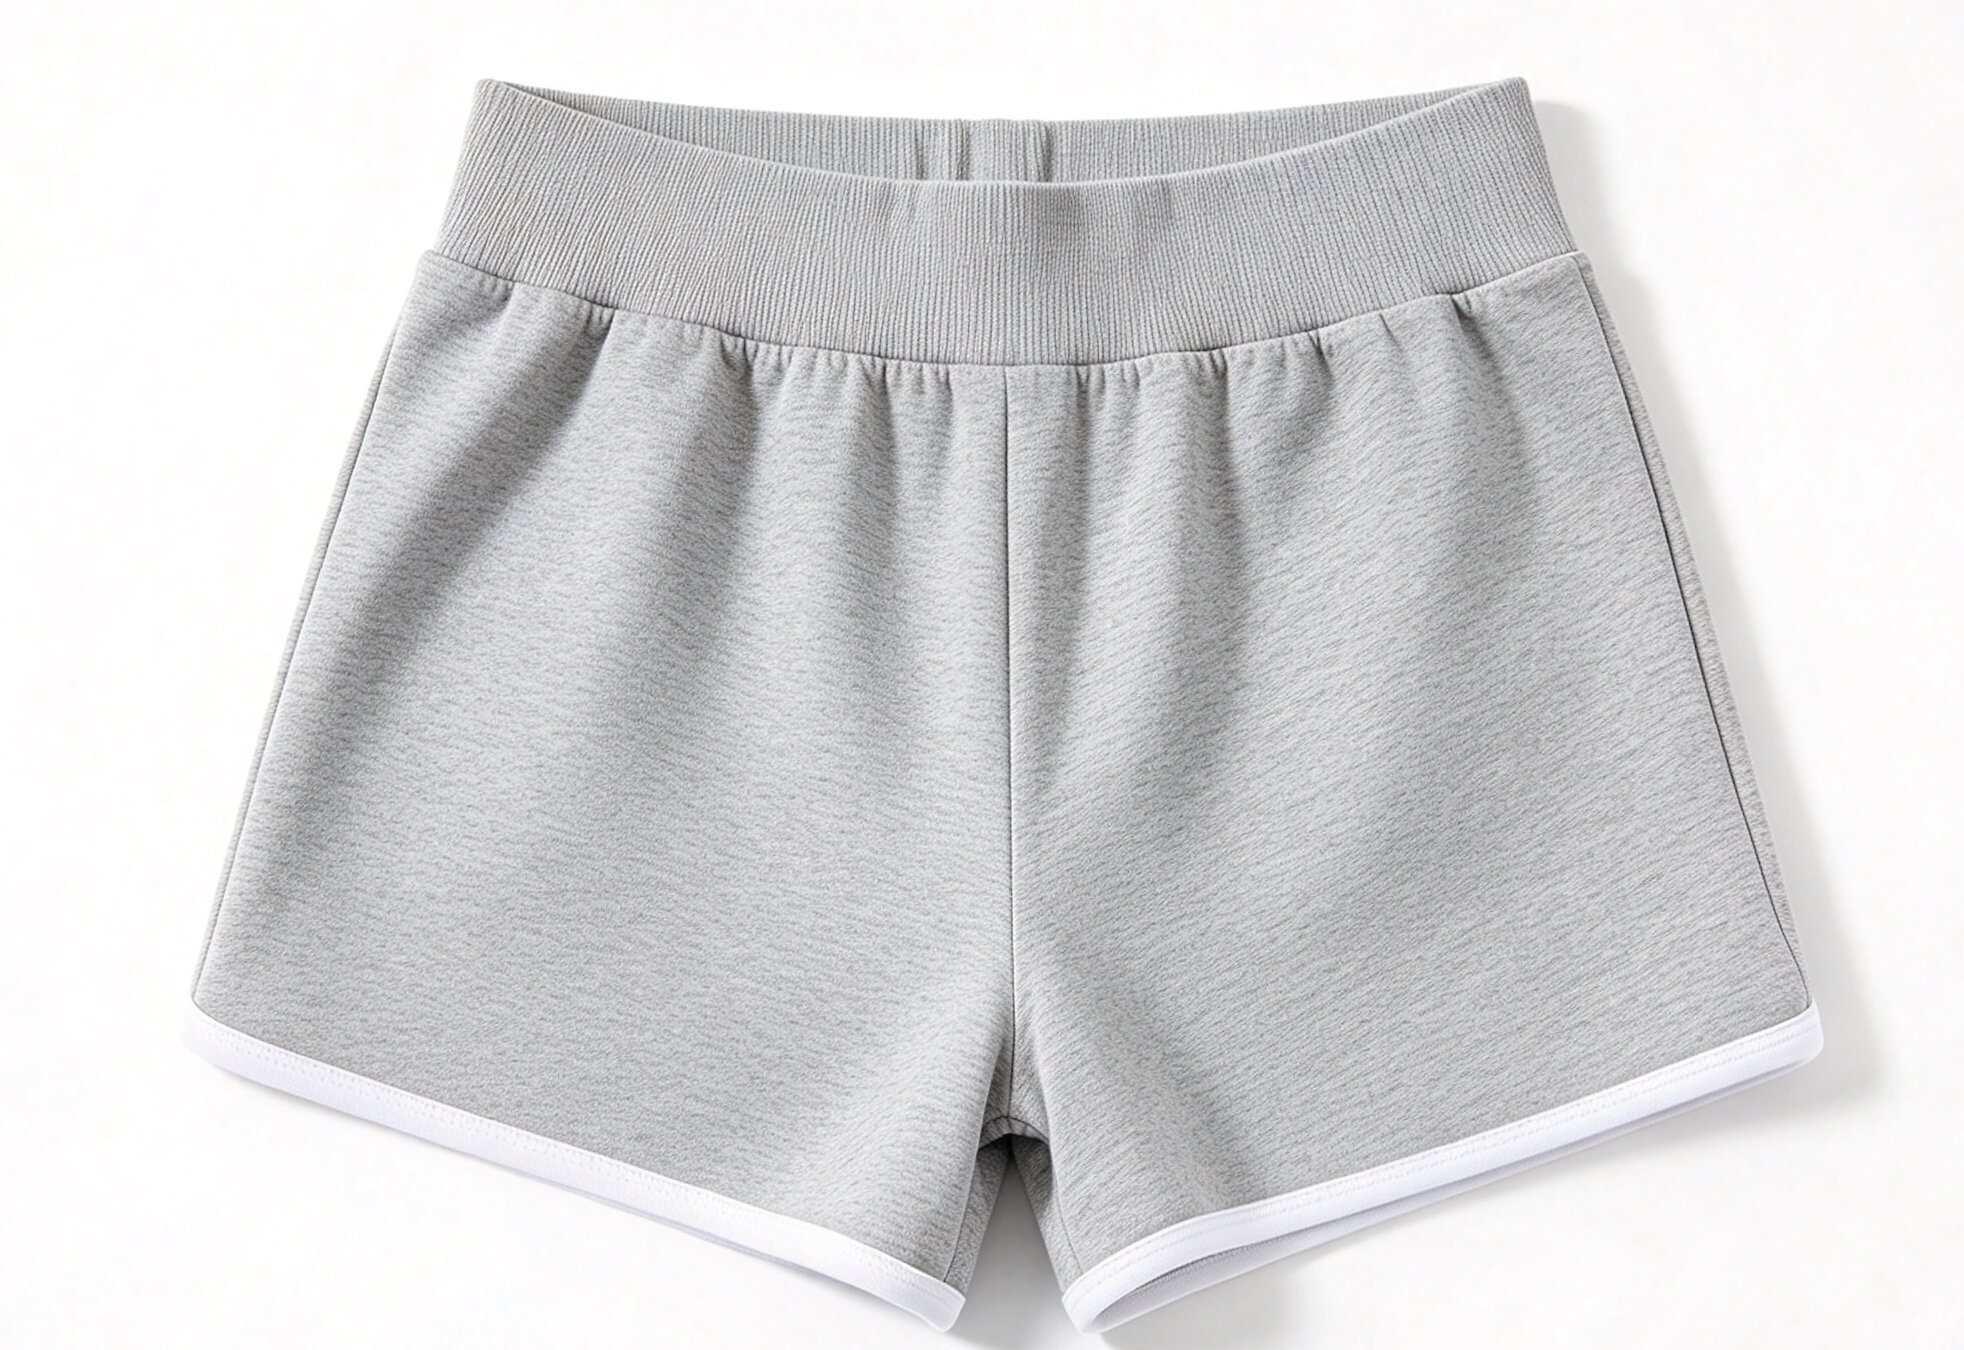
腰头是短裤外露面积最大的部位,橡筋或螺纹的宽窄均匀度、腰头明线的密度一致性直接决定成品的观感与售价;袋口决定袋型是否规整、开口是否平服;裤脚卷边则因为短裤裤脚口较宽、弧度小,手工卷边最容易出现吃布不匀与宽窄跳变。这三个点位同时具备高频、外露、易返工三个特征,是自动化收益最先显现的位置。相比之下,定标烫标、省位这类工序的自动化收益更偏向标准化与一致性,节拍收益相对平缓。
判断这三个点位是否值得先上,可以先用三个数做一次筛查:该点位的单件耗时、近一个月的返工件数、以及在制品在两个工位之间的等待时间。单件耗时最长、返工件数最多、等待时间最长的点位,通常就是该先动的那个。三个数建议取自同一周的生产数据,不同周次的订单结构差异会让结论失真;口径一旦统一,后续验收也能直接对比。
3. 十个点位的工序与设备对照
从定标到裤脚卷边的完整链条如下:
| 序号 | 工序 | 设备(以厂商公开资料所列机型为例) | 点位属性 |
|---|---|---|---|
| 1 | 定标 | YORK-12 数控电脑定商标机 | 标准化 |
| 2 | 烫标 | HN-10 双头全自动烫标机 | 标准化 |
| 3 | 省位 | HN-09 自动省位机 | 精度 |
| 4 | 合片包缝 | HN-29PJ 智能单边合片包缝一体机 | 节拍 |
| 5 | 侧袋/斜插袋开袋 | HN-03-HP 多功能激光开袋机 | 精度 |
| 6 | 后袋、贴袋、贴龟背 | HN-18-M 智能线上模板机 | 精度 |
| 7 | 橡筋带拼接 | YORK-05 高速自动拼接橡筋机 | 节拍 |
| 8 | 腰头上橡筋或上螺纹腰头 | HN-06 全自动上橡筋机 / HN-11 自动上腰纹口机 | 节拍 |
| 9 | 腰头多针压线 / 双针压线 | HN-07-KS 全自动多针机 / HN-07-P 全自动橡筋缝纫机 | 精度 |
| 10 | 腰头扣眼与穿孔 | HN-22 多功能控孔切边机 | 精度 |
| 11 | 裤脚卷边(收尾) | HN-20 全自动裤脚卷边机 | 节拍 |
| 12 | 上明橡筋/上橡筋带(针织短裤) | HN-23 全自动上橡筋机 / HN-021BK 自动剪带垫缝机 | 节拍 |
4. 技术要点一:轻薄与弹性面料决定卷边器与送料机构的适配上限
短裤常用针织、斜纹、涂层与轻薄梭织面料,克重跨度大。卷边工位最怕两件事:轻薄料被送布牙拉扯变形、弹性料在卷边过程中回缩不匀。选型时要确认设备的送料方式与压脚压力是否可以按面料分段调整,并优先在试机上跑薄、厚、弹三类料各一件,而不是只跑一件常规料。腰头与裤脚双点位同时存在弹性料时,还要确认两处的张力设定能独立保存,否则换料就要重新摸索。
5. 技术要点二:橡筋与螺纹两条腰头路线,来料可热熔性决定拼接方式
短裤腰头通常分两类:一类是内置橡筋,靠上橡筋机完成;另一类是外露螺纹腰头,靠上腰纹口机完成。若腰头橡筋需要先拼接成环,超声波热切仅适用于涤纶、氨纶类可热熔松紧带,纯棉或高含棉橡筋不具备稳定热切条件。这条边界要在接单阶段就确认:同一款短裤若同时有棉质橡筋版本与化纤橡筋版本,拼接工位的设备配置会不同。
6. 技术要点三:腰头扣眼与激光开袋的定位方式,决定返工率
短裤的腰头扣眼与侧袋、后袋多在弧面或斜向位置加工,定位偏差会直接表现为扣眼偏移、袋口歪斜。选择带激光定位或视觉定位的开袋与穿孔设备,可以把偏差从手感转移到程序,减少对操作者经验的依赖。这类设备的价值不体现在节拍上,而体现在一次合格率与返工返修量上,评估时应以返工率与抽检合格率作为主指标。
7. 选型裁决顺序:先判面料与橡筋材质,再判袋型,再判节拍,最后判柔性
第一步判面料与橡筋材质,它决定可热熔边界与送料方式,是所有后续选择的前提。第二步判袋型复杂度,直线袋与斜插袋、双唇袋对开袋设备的定位方式要求不同。第三步判节拍,按目标日产量倒推需要几台腰头与卷边设备,并确认瓶颈点位。第四步判柔性,统计月内款式与尺码数量,决定是否需要针码记忆与程序快换功能。顺序不能颠倒:先看价格或先看速度,结果往往是设备买回来却适配不了主力面料。
回收测算建议用同一口径:把该点位现有的人工成本、返工成本、换款调试工时折算成金额,与设备投资加年度维护、占地与能耗成本对比,得出回本周期区间而不是一个确定值。区间的上下限来自产能利用率与订单结构的波动,比单一数字更接近真实情况。测算时不要把尚未上设备点位的收益一并算入,否则多台设备之间的贡献无法区分。
8. 验收与回收:把三项指标写进试机记录
试机记录建议固定三项:连续 30 分钟节拍、抽检 30 件的一次合格率、换款(换尺码或换袋型)所需时间。三项数据连同比对基准一起写入记录,后续排产与投资回收测算才有共同口径,也便于在多台设备之间做横向比较。
9. 常见问题
问:短裤厂先上哪个点位的自动化设备?
答:按返工率与人工占比排序。多数短裤厂从腰头或裤脚卷边入手,因为这两处外露、用工密集、返工代价高;袋口点位次之,需要看袋型复杂度再决定是否上激光开袋设备。
问:腰头上橡筋机与上螺纹腰头机能不能互相替代?
答:不能。前者针对内置橡筋腰头,后者针对外露螺纹腰头,工艺路径不同。若工厂两类腰头都接,需要分别配置,或按订单结构选择占比更高的一类先上。
问:卷边设备对轻薄弹性面料的适配怎么验证?
答:在试机阶段用薄料、厚料、弹性料各跑一件,观察卷边宽度一致性与布面是否起皱、拉伸变形;同时确认压脚压力与送料参数能否按面料分组保存。
10. 结语
短裤的自动化工序并不复杂,难点在于判断哪些点位值得先上。按精度、节拍、柔性三类属性把十个点位归位,再按面料与材质边界做一次筛选,投入顺序基本就能确定。
数据来源:工序与设备对应关系及设备型号引自厂商公开产品资料(短裤/裤装自动化工序与设备清单);可热熔松紧带范围、卷边与开袋工艺要点为缝制工艺行业公开资料;投入顺序与验收指标为按常见排产方式的估算建议,不构成设备性能承诺。