上述章节已完成了数控系统上、下位机硬件平台各模块与接口设计,并改进脉冲
电源的电路结构与工作模态,完成了基于 FPGA 的脉冲电源放电策略的控制模块。本
章基于上述电路设计绘制 PCB 图纸并制板,搭建电火花小孔加工机床的硬件系统,测
试硬件系统在实际加工小孔过程中的性能,对改进脉冲电源的加工波形和实验结果进
行分析,验证整体硬件系统的实用性。
5.1****硬件平台实物搭建
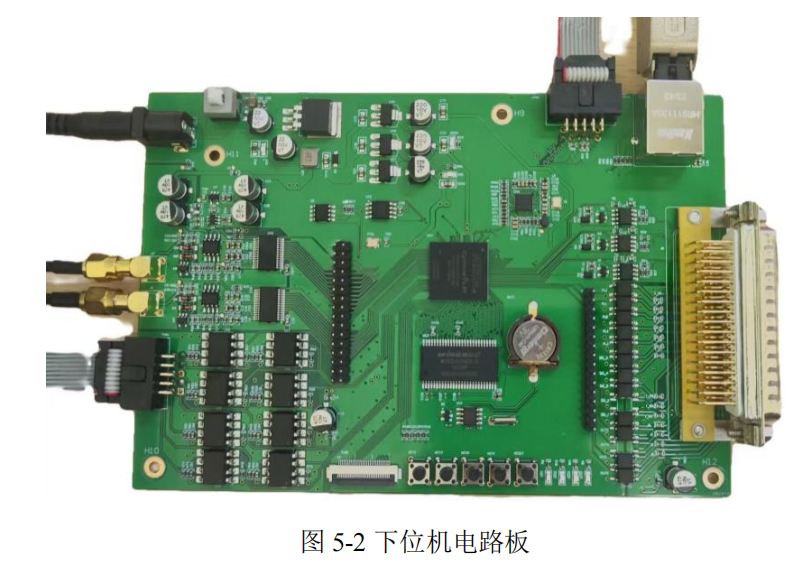
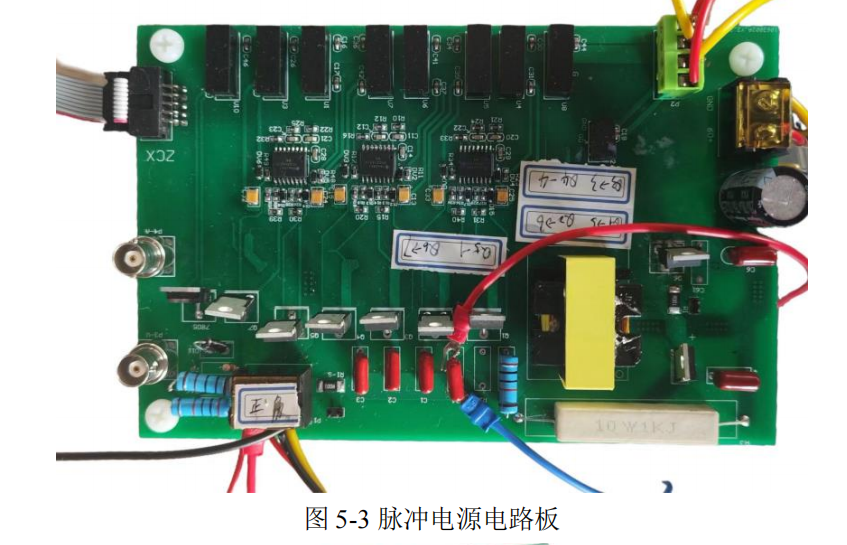
图 5-1、图 5-2、图 5-3 与图 5-4 分别为数控系统的上位机硬件平台、下位机硬件平
台、脉冲电源以及接口板实物图。上位机核心板与基板之间采用板对板连接器连接,
易于安装和拆卸并且支持高速传输,体积小巧节省了大量的空间;下位机与上位机平
台使用双屏蔽工业以太网线连接有着出色的抗干扰能力;下位机作为控制系统和机床
的枢纽,直接与脉冲电源使用 IDC 排线连接,并通过接口板连接伺服电机驱动器。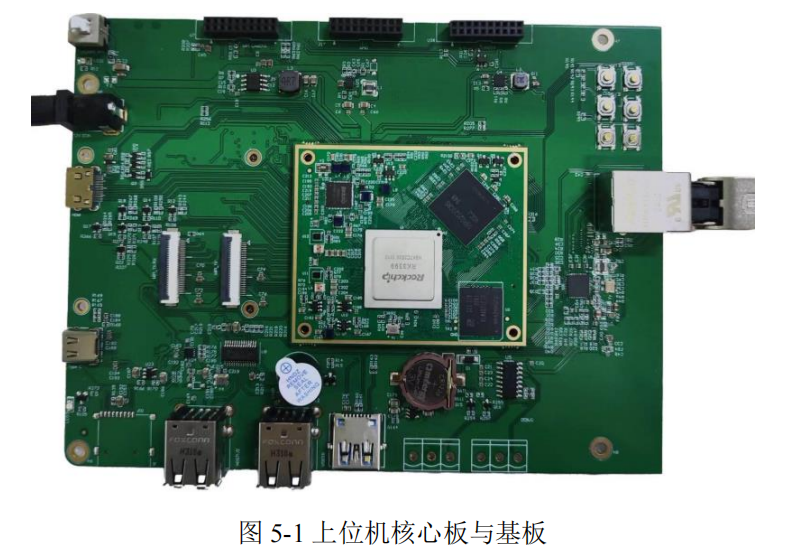
5.2****硬件平台系统测试
硬件平台的系统测试首先要保证电路正确。在上电之前需要仔细校验电路板与原
理图,确认芯片是否有误,焊接是否正确,逐一校对引脚是否连接正确。为确保电源
系统安全性,对电源接口检测以防存在潜在的短路问题,并对测试点进行阻抗测试,
预防元件损坏、标识错误等问题。仔细检查是否存在虚焊或漏焊的问题,确保整体电
路的稳定性和可靠性。完成上述电路检测后,再进行硬件平台的系统程序测试。
5.5****加工实验
5.5.1****小孔加工实验
在电火花加工中,小孔的形成是去除周期性火花放电对工件热蚀除的结果。热蚀
除的工件如果不及时排除,在放电间隙内容易引起大量拉弧或段落的现象。而在电火
花加工中,尤其是小能量的电火花加工过程中,极间距离较小,废屑很难排出。当废
屑产生的速率小于排屑的速率时,废屑易沉积在加工区域,导致脉冲电源的能量用于
反复击碎废屑,严重影响了加工效率和加工质量。为了提高电火花加工的稳定以及加
工高速度应采取各种措施来促使废屑的排出。
如图 5-16 是使用了典型 RC 脉冲电源在调试电火花小孔加工中出现的排屑困难现
象。由于典型 RC 脉冲电源放电频率较快,但无法控制放电频率以及放电能量的大小,
因此无法通过增大脉间或使用大能量脉冲的办法来进行消电离环节,改善间隙状态。
在使用其进行加工时通常利用主轴伺服控制系统频繁的抬刀、提高工作液冲液的速度、
使用超声震动使废屑更加分散或使用主轴震动头等方法进行改善。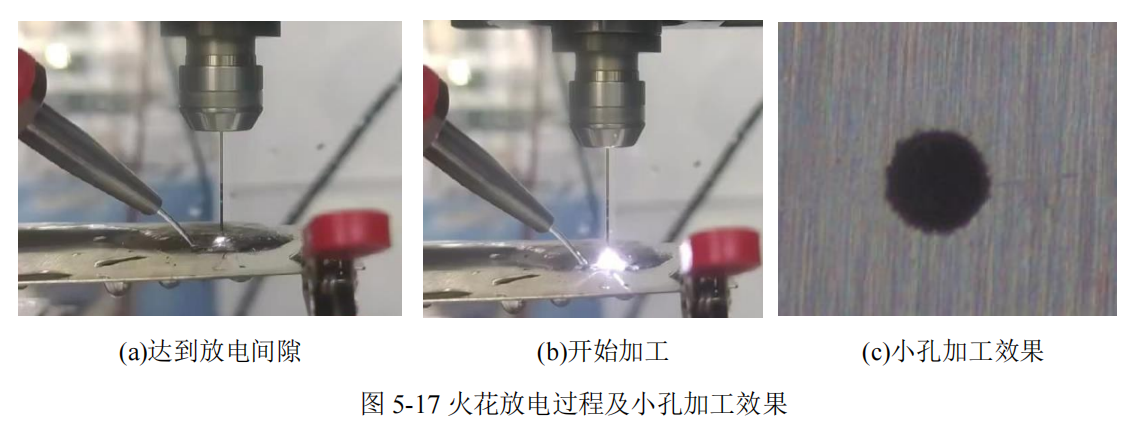
基于RK3588 ARM+FPGA的电火花数控系统设计与测试(三)
XMAIPC_Robot2026-03-26 17:26
相关推荐
chh5638 小时前
从 BERT 到大模型:让模型从“会接龙”到“会回答TomEval8 小时前
【测AI】第26篇:线上模型监控与告警体系 — 测试不是终点ZhengEnCi9 小时前
AI 总模仿代码库里的过时写法怎么办:先清坏样例,再用类型与测试让 AI 无法犯错一只爱撸猫的程序猿9 小时前
五周、两个开源仓库、九次拦截之后:AI 时代程序员缺的到底是什么GitCode官方10 小时前
开源鸿蒙跨平台直播|AI 时代,用 cj-tauri 开发鸿蒙 PC 应用老金带你玩AI10 小时前
GPT-6.2更强更便宜了,为什么还有人骂?CyrusYiVPP11 小时前
实测 uv 0.13.7:同一套包,pip 装 94 秒,它只用 19 秒泯泷11 小时前
OpenClaw 退潮背后,是 AI 圈“技术自嗨”的终结罗西的思考11 小时前
【轻量化复刻大模型 / KIMI K3】Muon 优化器及 训练系统屿华AI11 小时前
AUTOSAR 实战-诊断工具 | 用 Claude Code 开发诊断测试工具:AI 协作开发实践